输送带为什么需要系统性维护?
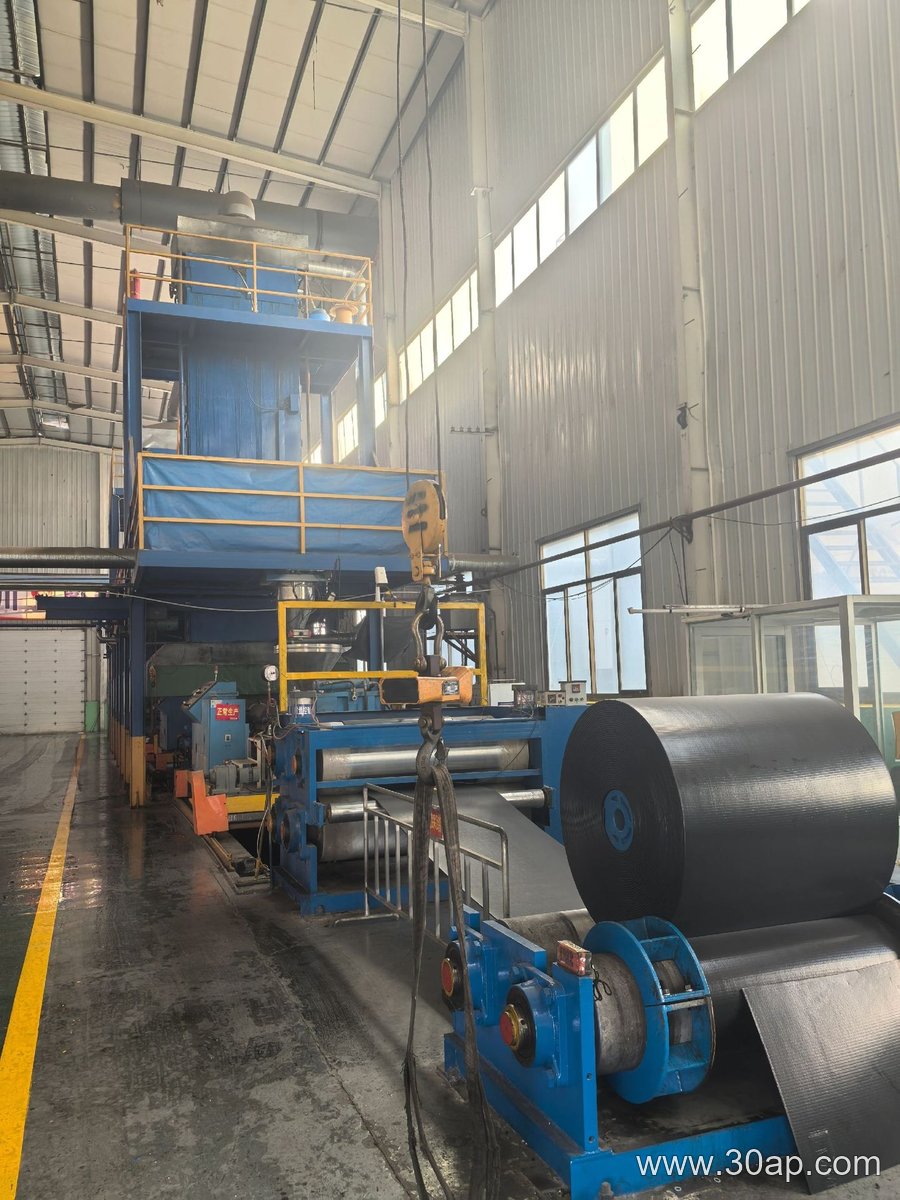
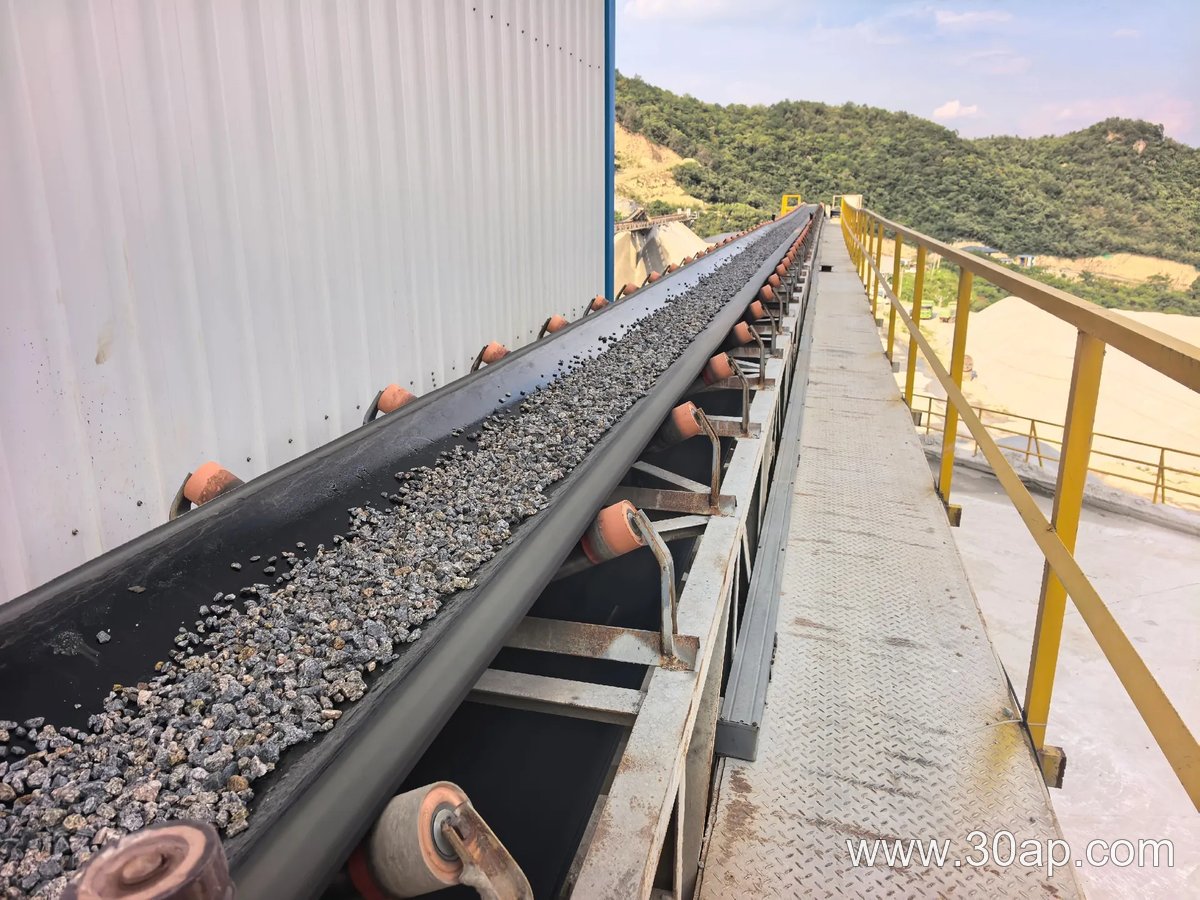
在矿山、采石场、骨料生产线以及各类散料输送场景中,输送带是整条输送系统的“主动脉”。它承载物料、传递动力,却也是磨损最快、故障率最高的部件。许多企业只关注“坏了再换”,却忽略了输送带与托辊、滚筒、支架之间的动态匹配关系——这种割裂式管理往往导致带面异常磨损、跑偏撕裂,甚至引发停机事故。真正的输送带维护,应当从选型阶段就开始介入,并在运行中持续优化。
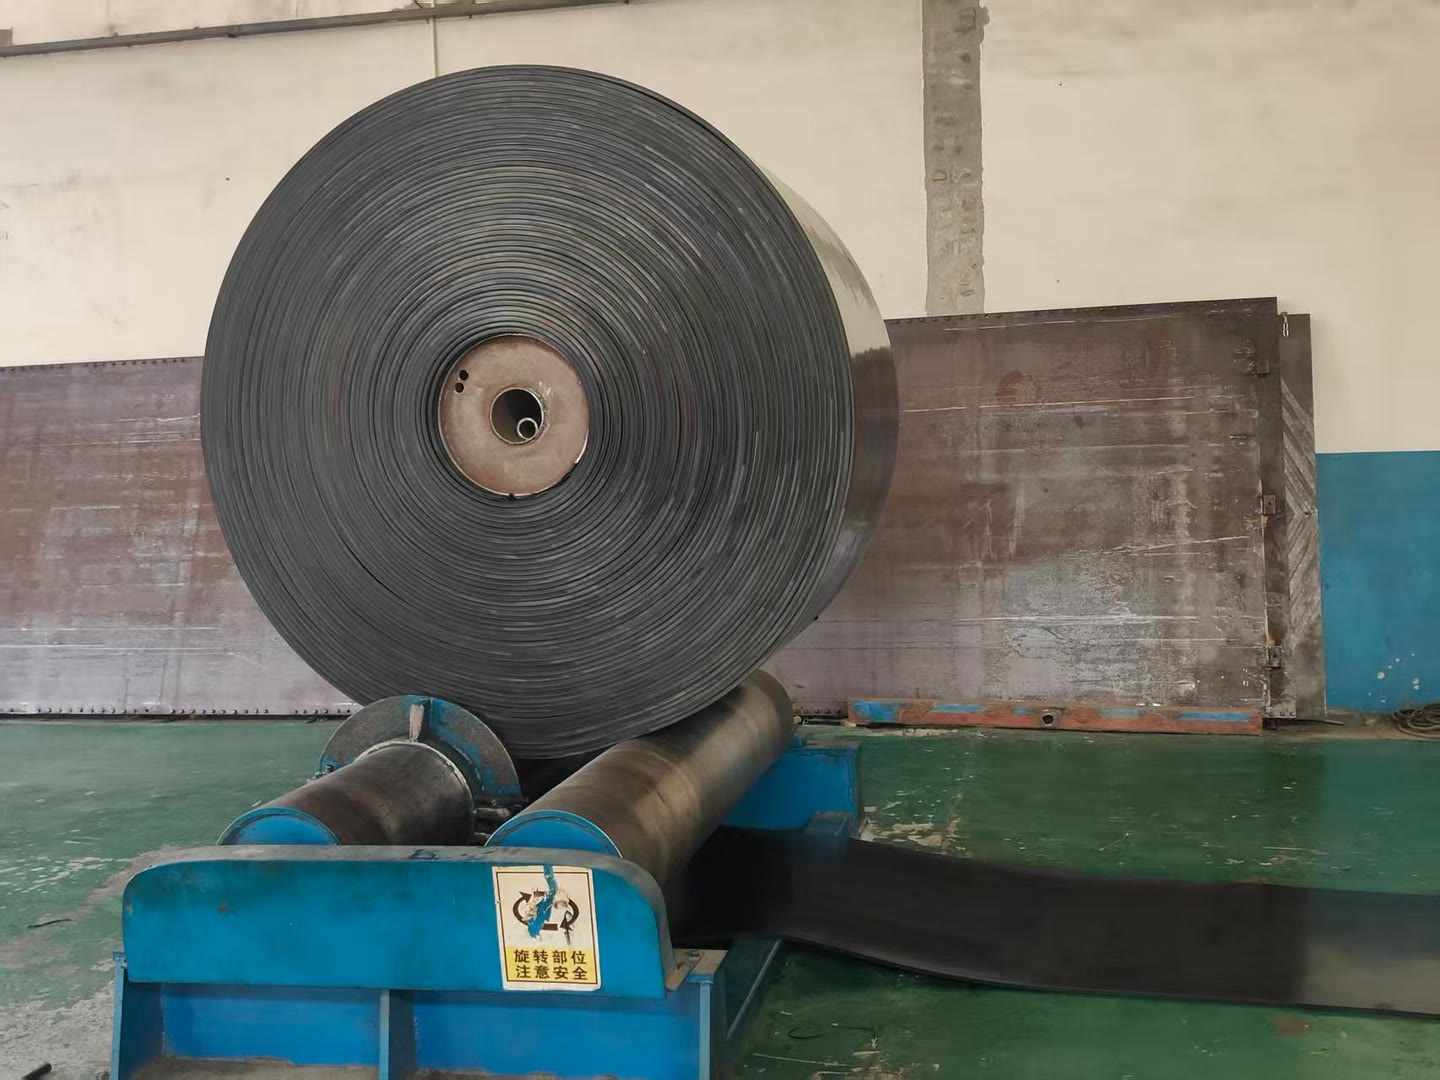
不同类型输送带的维护侧重点
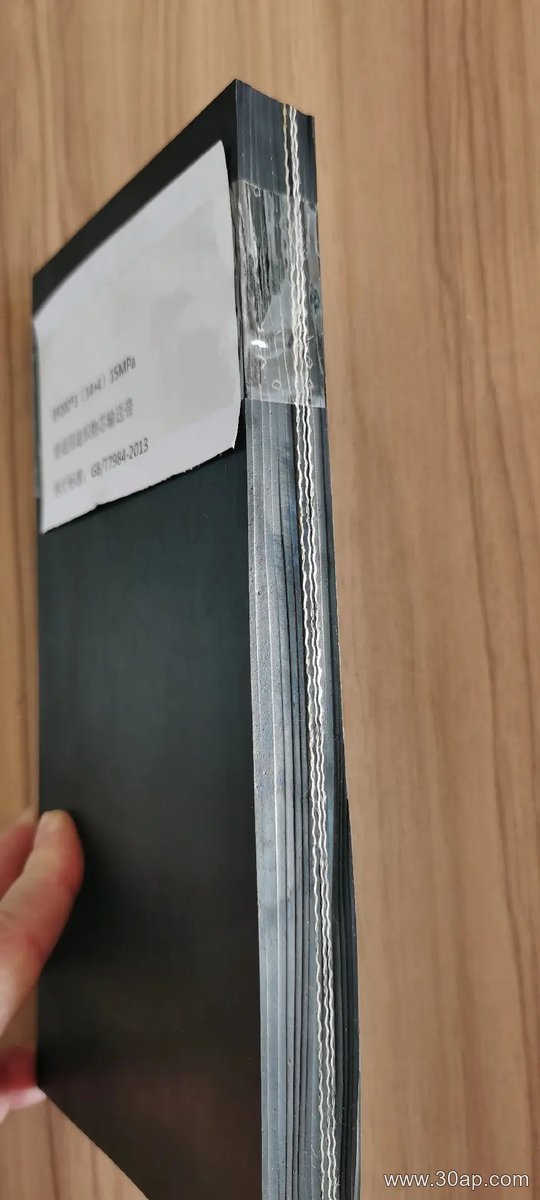
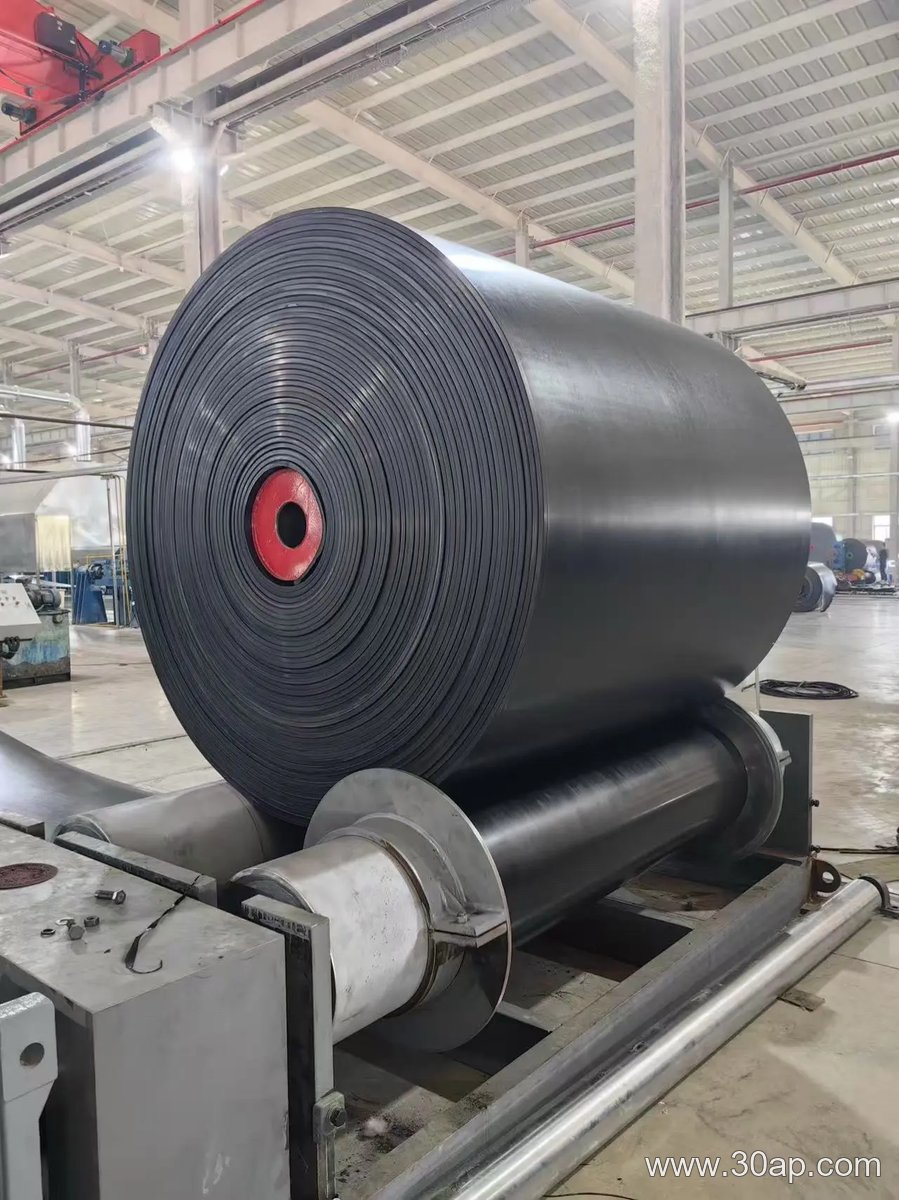
橡胶输送带是通用基础,其维护核心在于防止油污侵蚀和日光老化;EP(聚酯)和NN(尼龙)帆布带则需关注接头强度与层间粘合,尤其要避免尖锐物料刺穿;钢丝绳芯输送带在煤矿和长距离运输中优势明显,但必须定期进行X光探伤检查,防止芯绳锈蚀断裂;花纹带和裙边带常用于大倾角输送,维护时要重点清理花纹沟槽内的残留物,防止带体刚性变化;波纹挡边带则要检查挡边与隔板的热硫化粘接点。耐热带、耐油带、阻燃带等特种带型,除了常规磨损,还要监测化学介质和温度对覆盖胶性能的衰减影响。
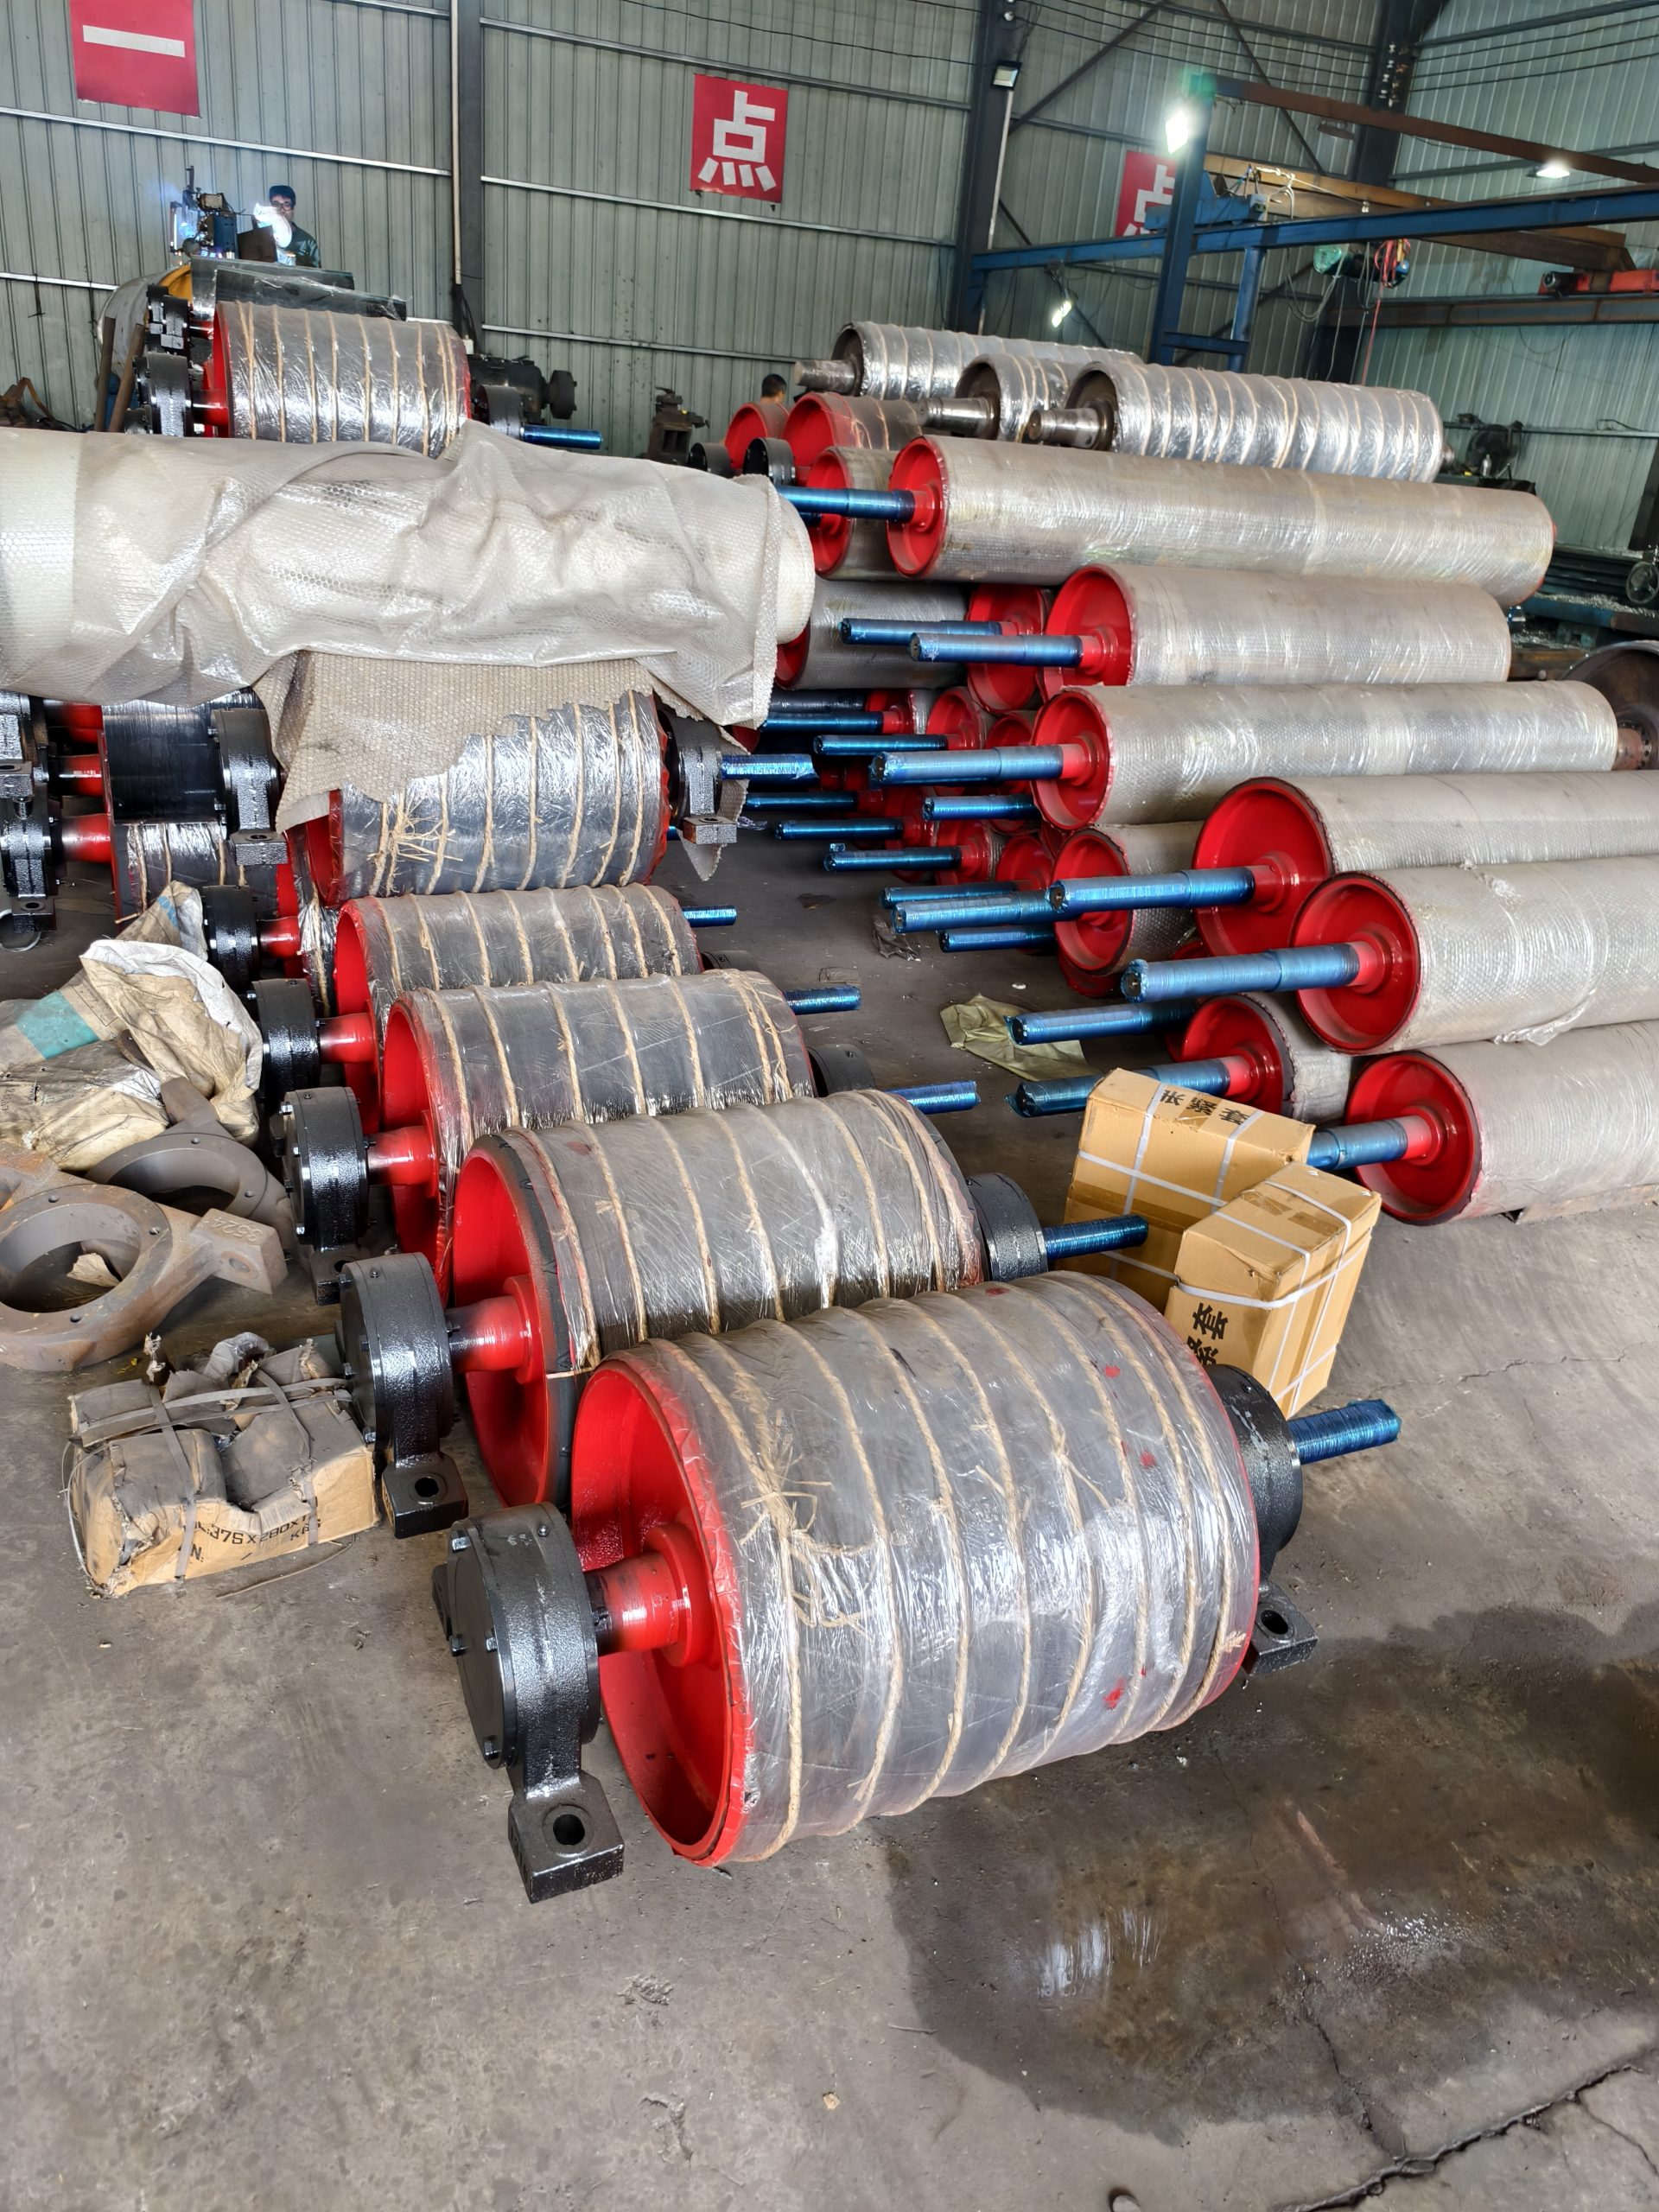
维护不是孤立的:带、辊、筒、架的协同关系
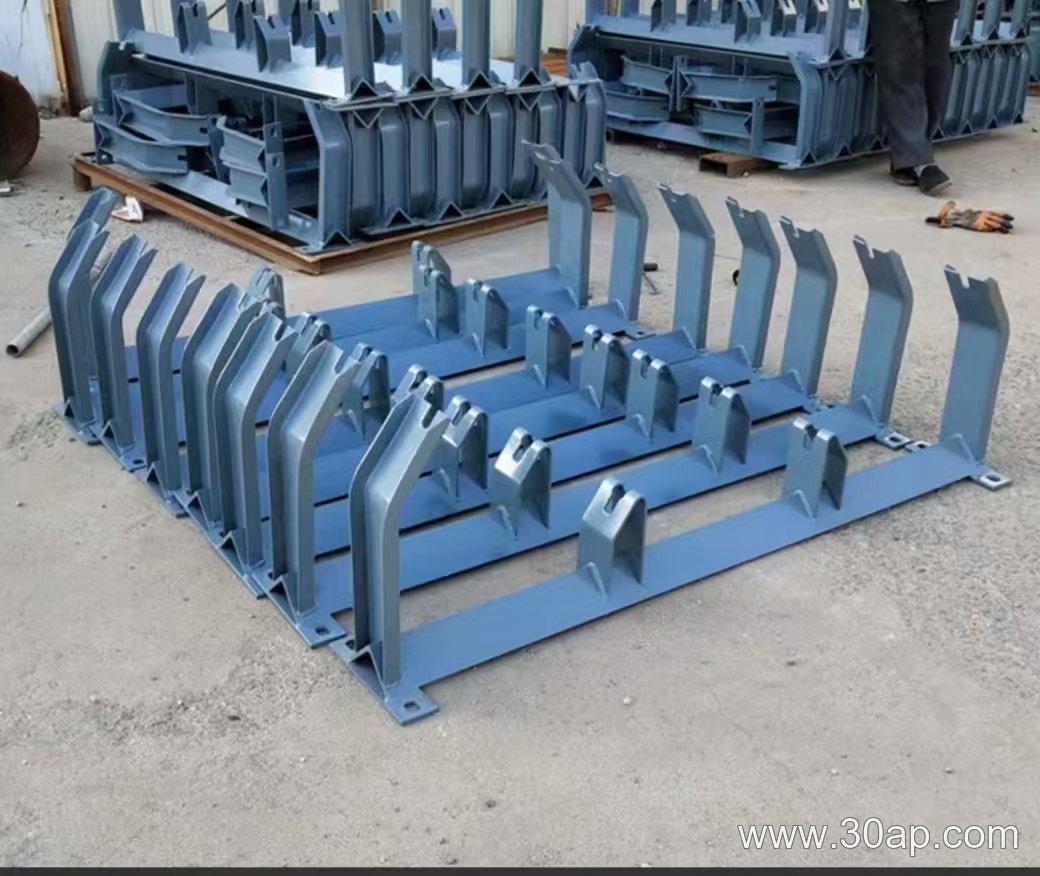
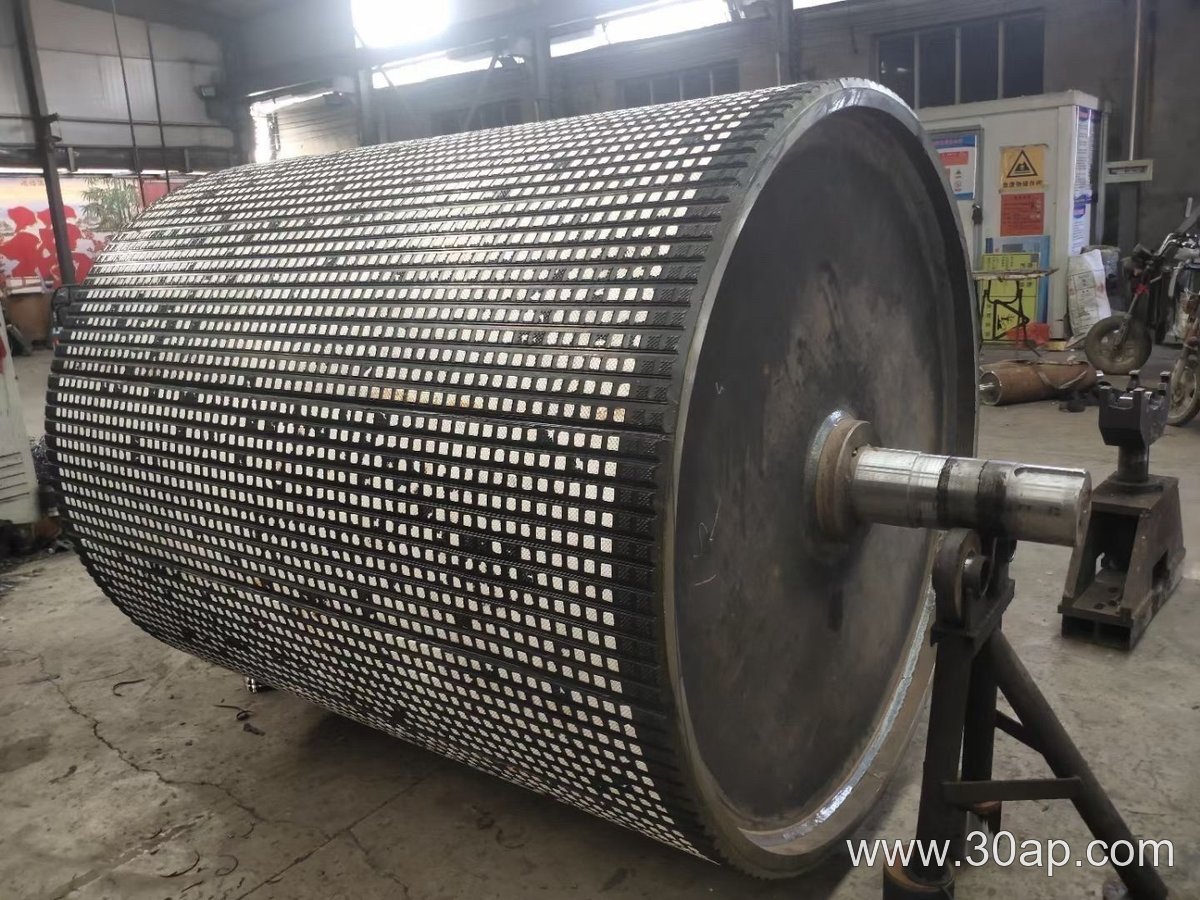
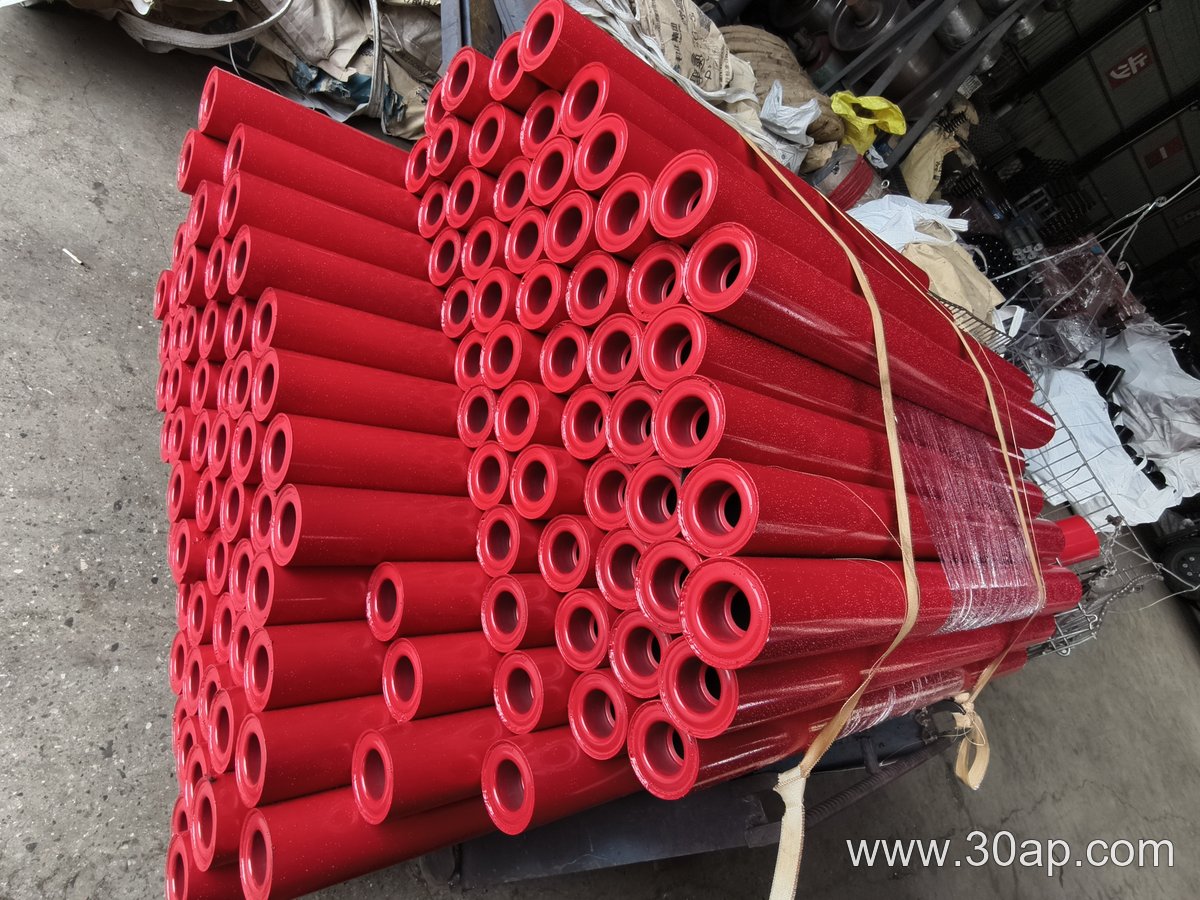
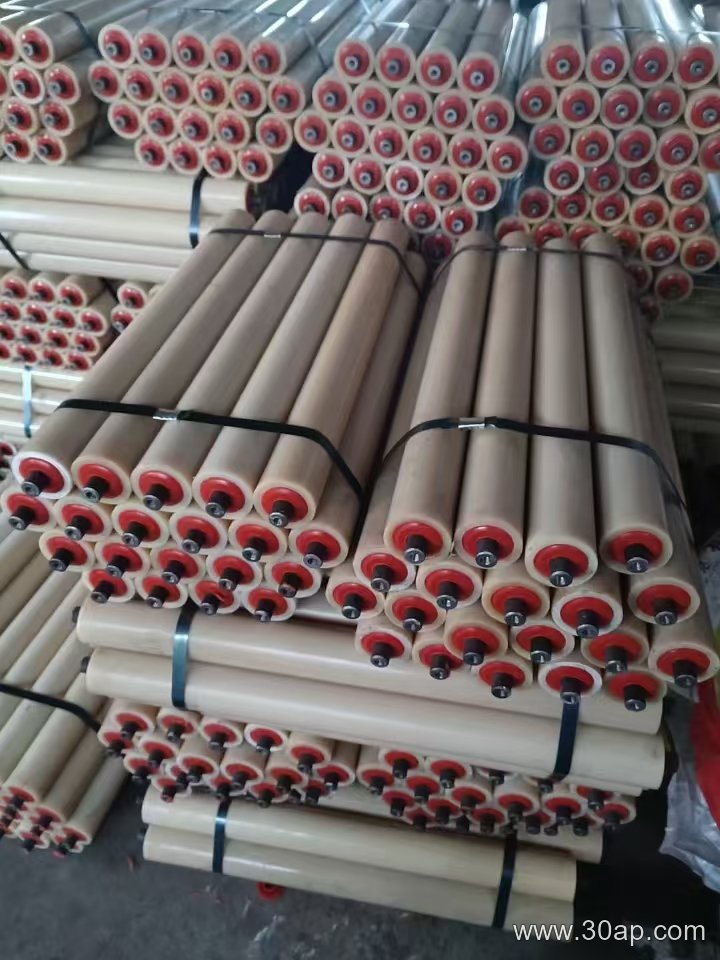
输送带的跑偏与寿命,70%以上取决于其与托辊、滚筒、支架的配合精度。前倾托辊可以自动纠偏,但若托辊间距过大或辊面结垢,就会加剧带的磨损;滚筒的包胶磨损后,摩擦系数下降,易导致打滑和带面烧伤;支架的平整度直接影响落料点的冲击缓冲。维护人员应定期测量带速、托辊旋转阻力及滚筒轴线偏差,用数据替代经验判断。
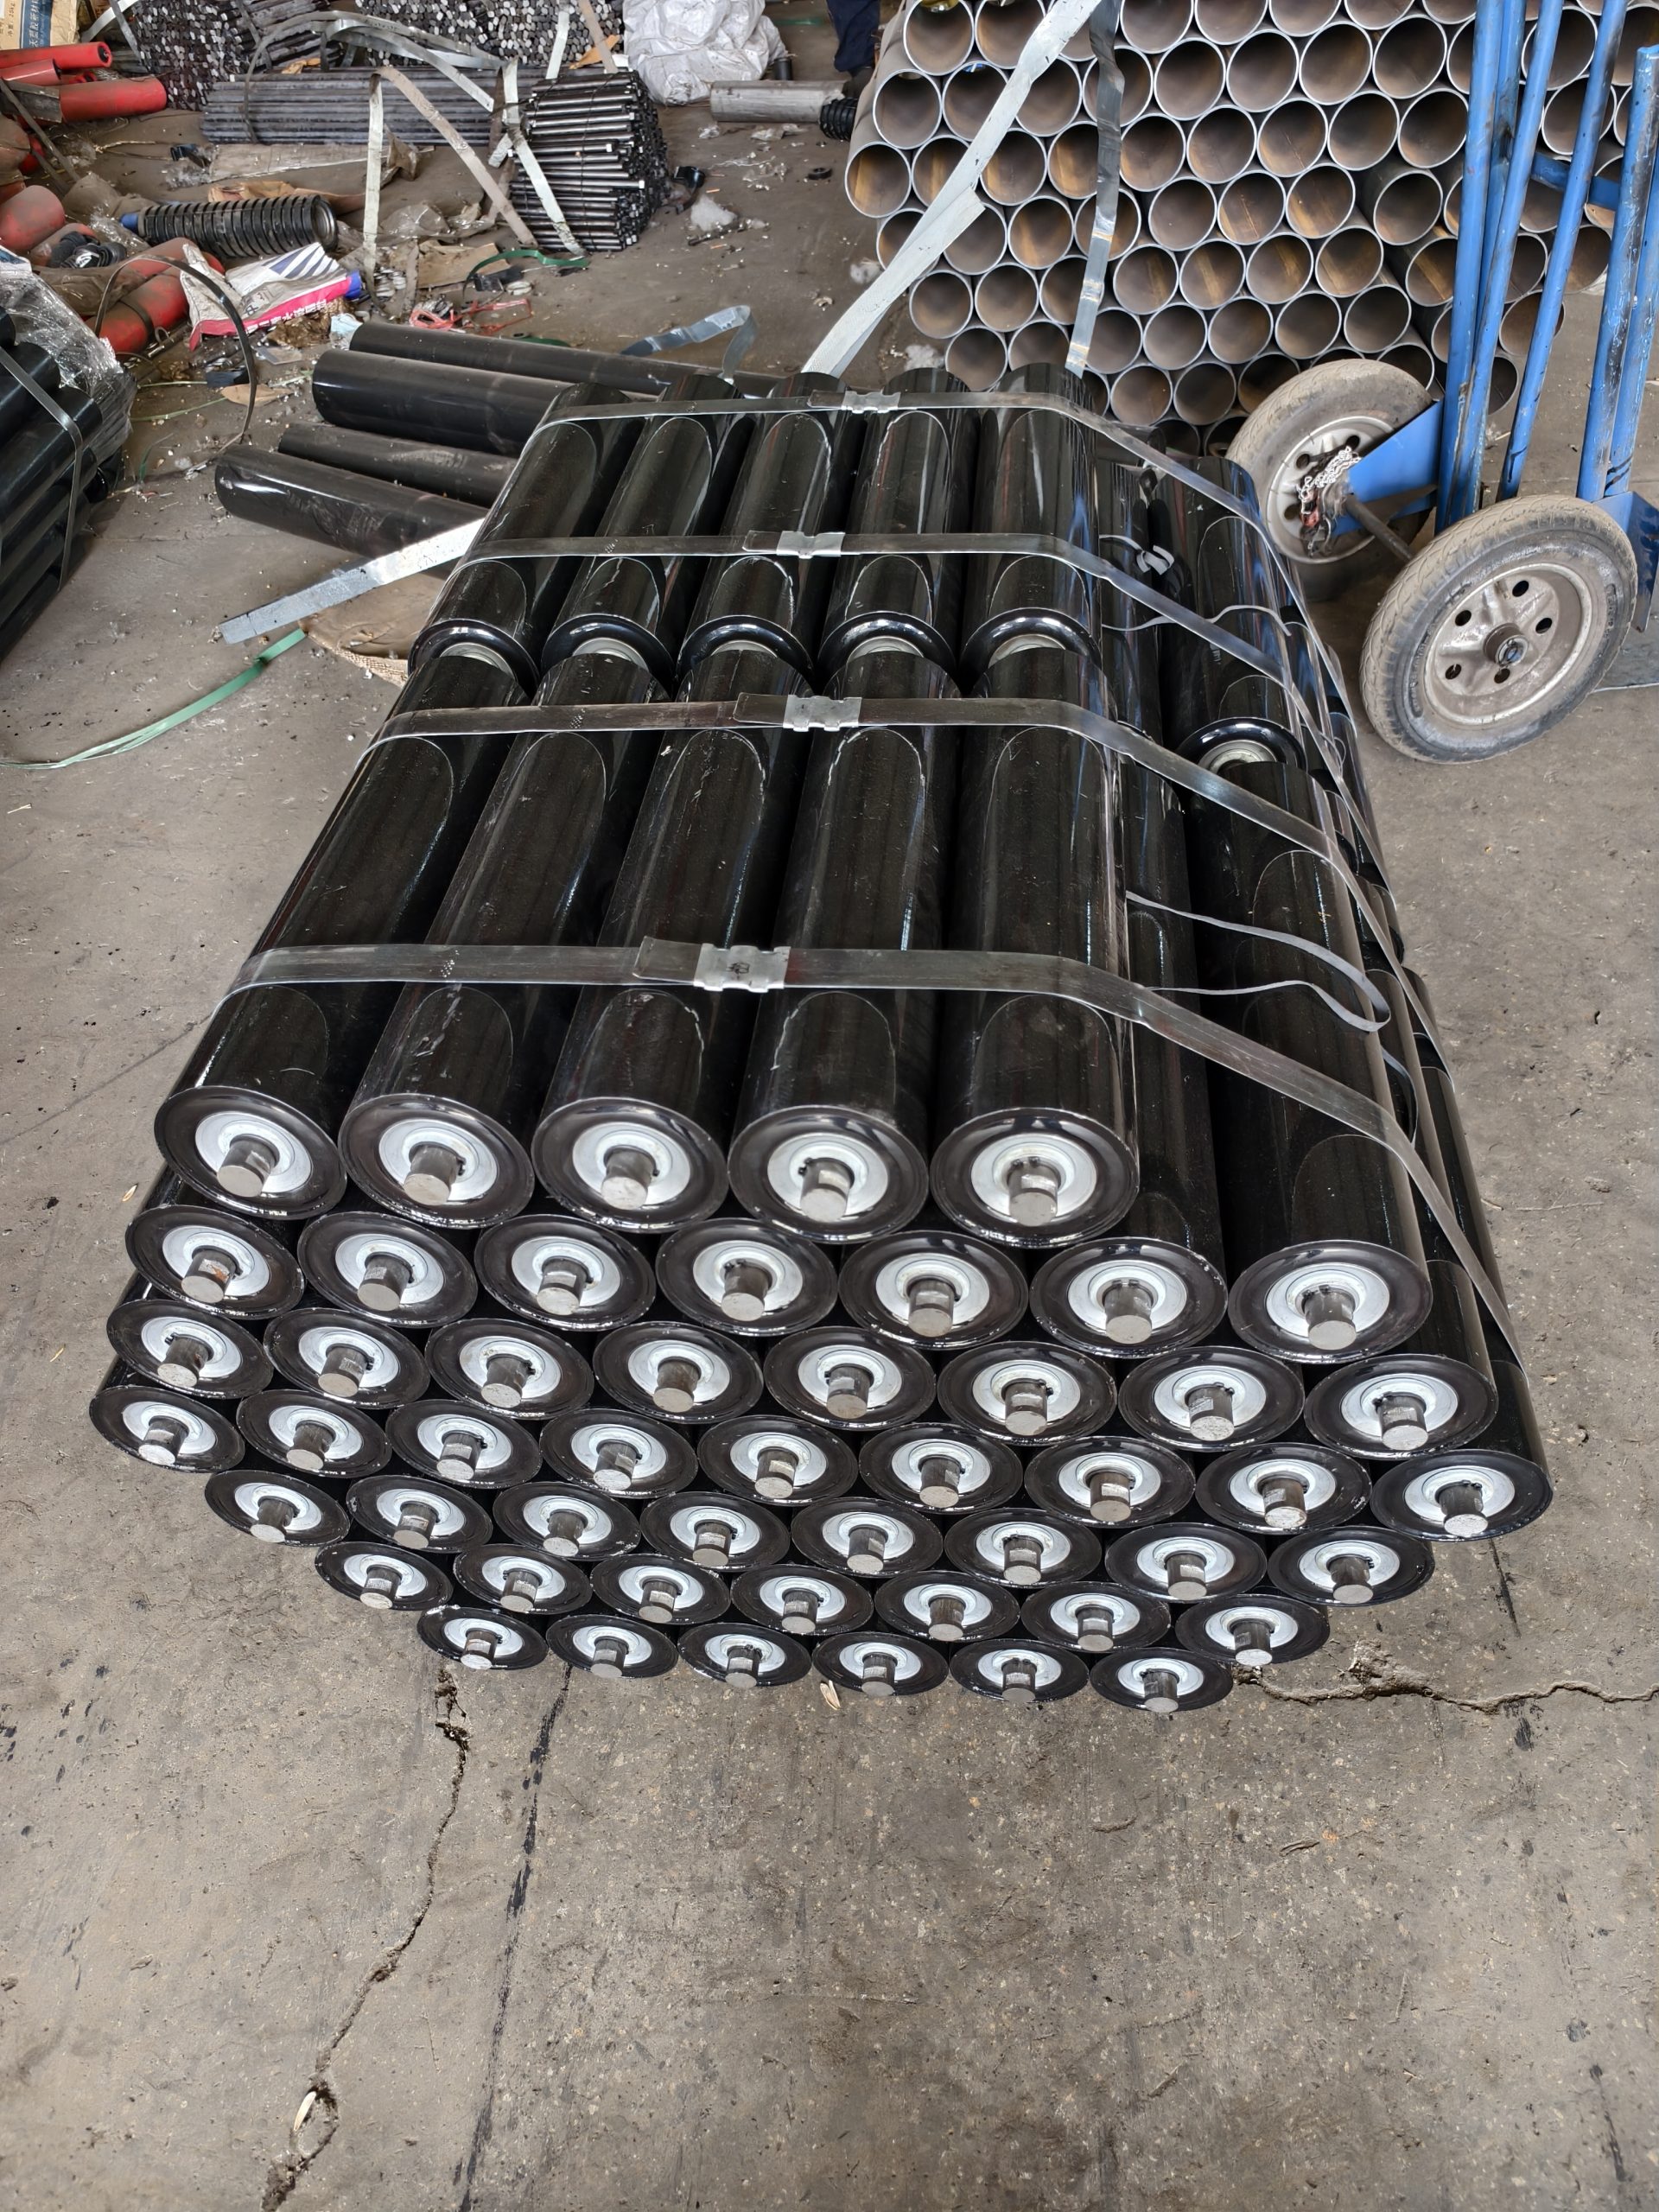
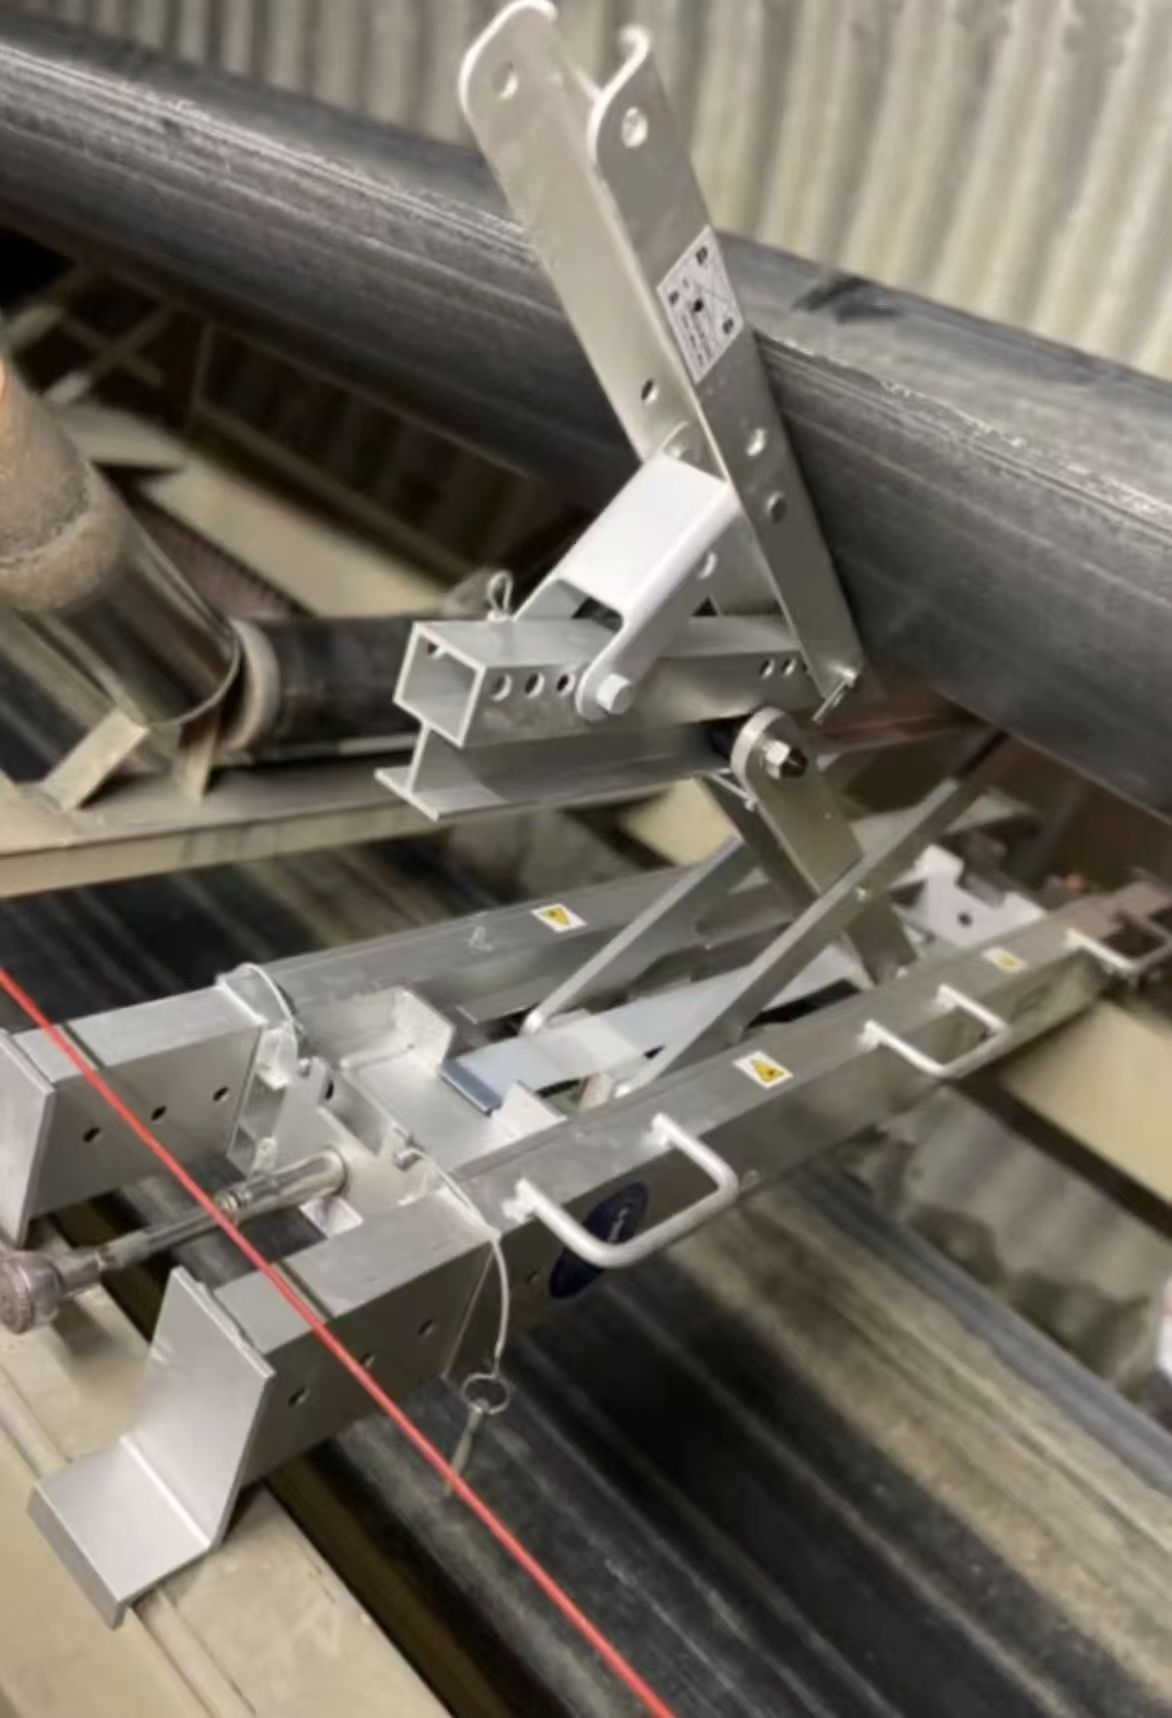
实践中的维护动作清单
- 每日巡检:关注带面有无划伤、裂纹、鼓包,检查托辊是否卡死,滚筒有无异响。
- 每周清理:清除回程带粘附物和托辊积垢,对裙边带、花纹带逐条清槽。
- 每月检测:测量带厚和接头伸长量,用激光对中仪校正滚筒与支架的位置公差。
- 每季度保养:对轴承座加注润滑脂,更换磨损的缓冲托辊,紧固支架螺栓。
从源头延长寿命:选型与采购建议
不要等到设备频繁故障时才想起维护。采购输送带时,应提供物料特性(粒度、温度、含油含水率)、输送倾角、带速和张力等参数。例如,破碎机后的骨料线建议选用抗冲击的钢丝绳芯带或高耐磨EP带;煤矿井下必须选择阻燃带并适配防静电托辊;高温熟料输送则需明确耐热等级(T1~T3)。同时,要求供应商提供接头硫化工艺文件和质保条款——接头往往是寿命的短板。
建立维护伙伴关系
优秀的输送带供应商不仅卖产品,还应提供安装指导、定期巡检和备件库存建议。建议企业建立“一机一档”维护台账,记录每次更换周期、失效模式和成本数据,逐步形成针对自身工况的预测性维护计划。记住:最贵的带未必是最合适的,但维护得当的普通带,一定能跑赢无人管理的“高端带”。
输送带的维护哲学,是让张力、摩擦、支撑与环境的每一个变量都被看见。当您以系统的视角审视这条黑色长龙,它的每一次平稳转动,都是对您专业管理的最好回馈。