输送带维护为何决定产线寿命
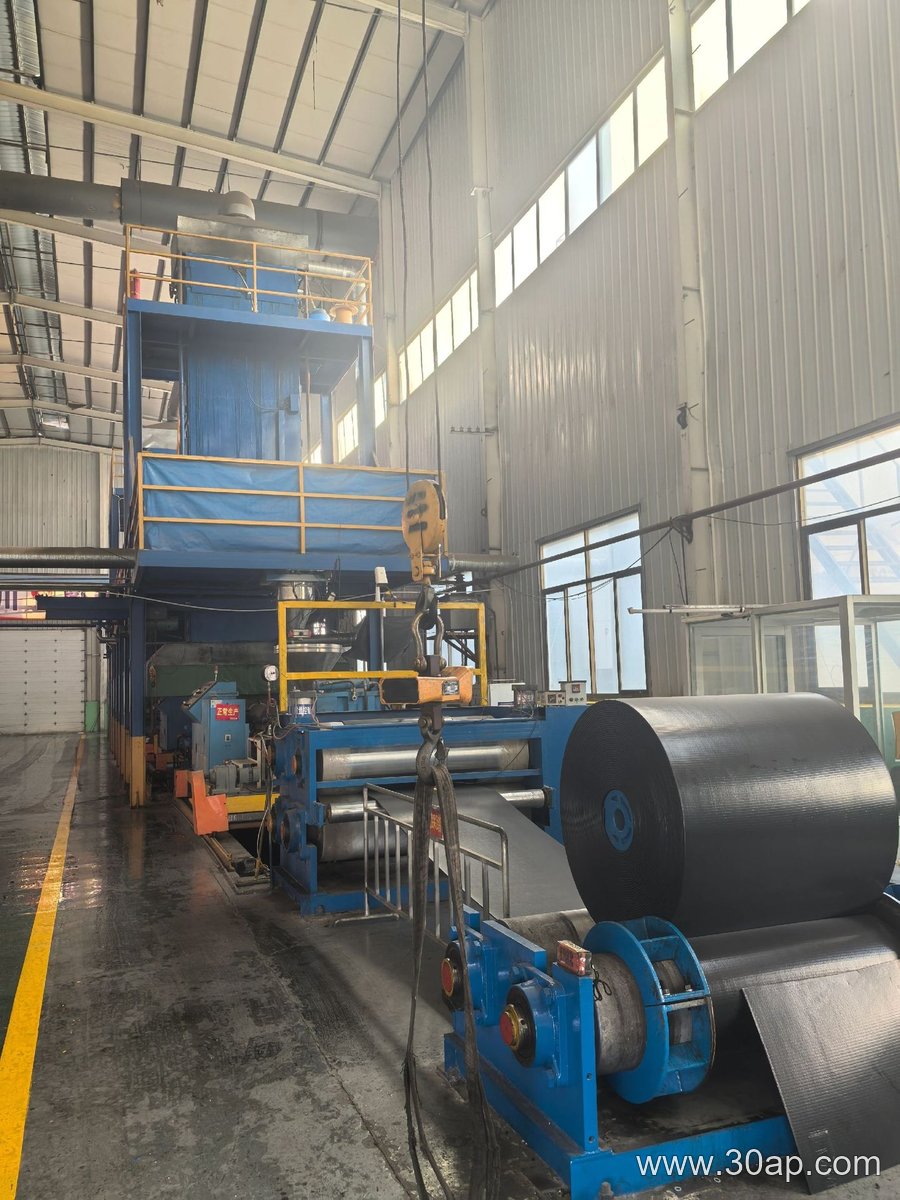
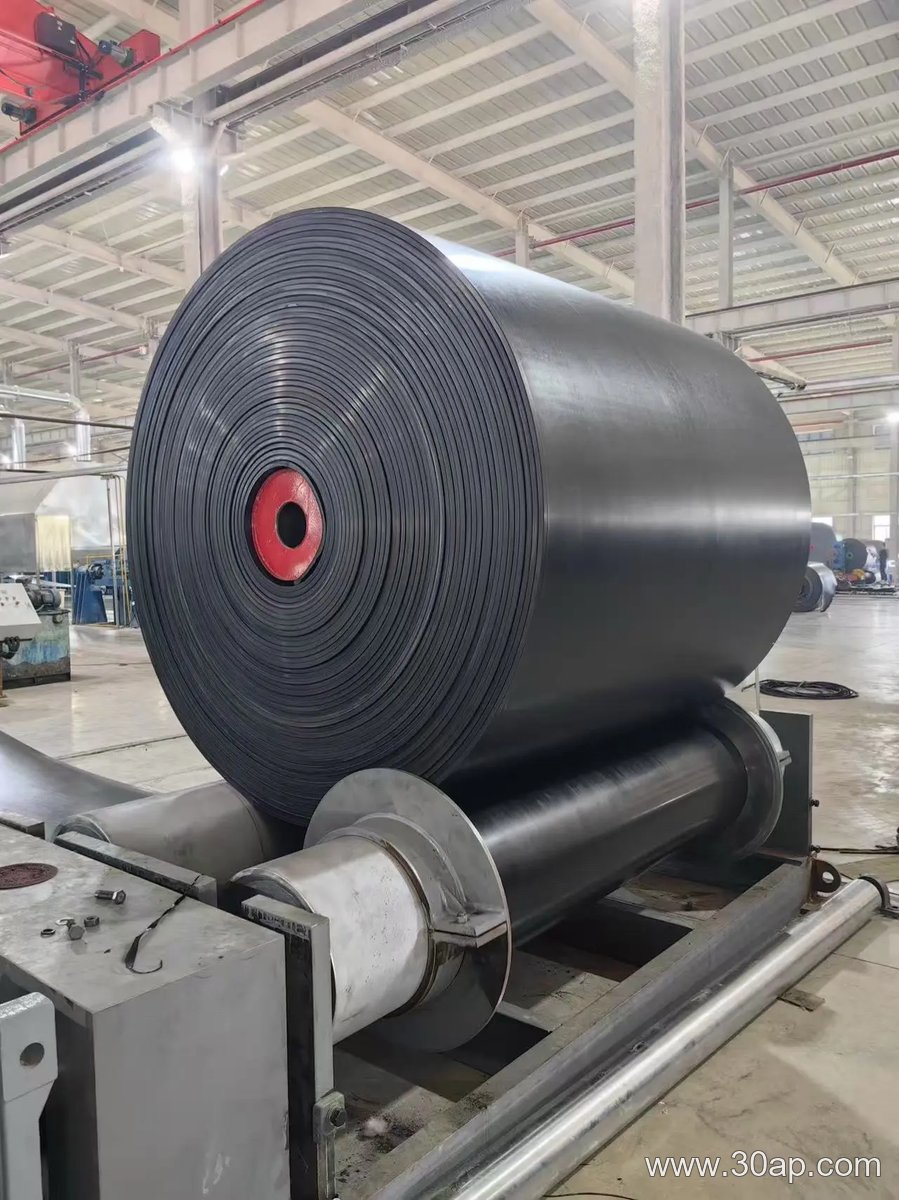
在矿山、采石场和骨料处理现场,输送带往往被视为最易损耗的部件之一。然而,真正影响生产线连续性的,并非带体本身的材质差异,而是日常维护是否系统化。输送带维护的核心,不仅在于修补表面损伤,更在于对整条输送线路的张力、跑偏和清洁状态进行持续管理。忽视这些基础工作,即使采用高强度的钢丝绳芯或EP帆布带,也会因局部过度磨损或接头老化而提前报废。
从跑偏现象看滚筒与托辊的协同作用
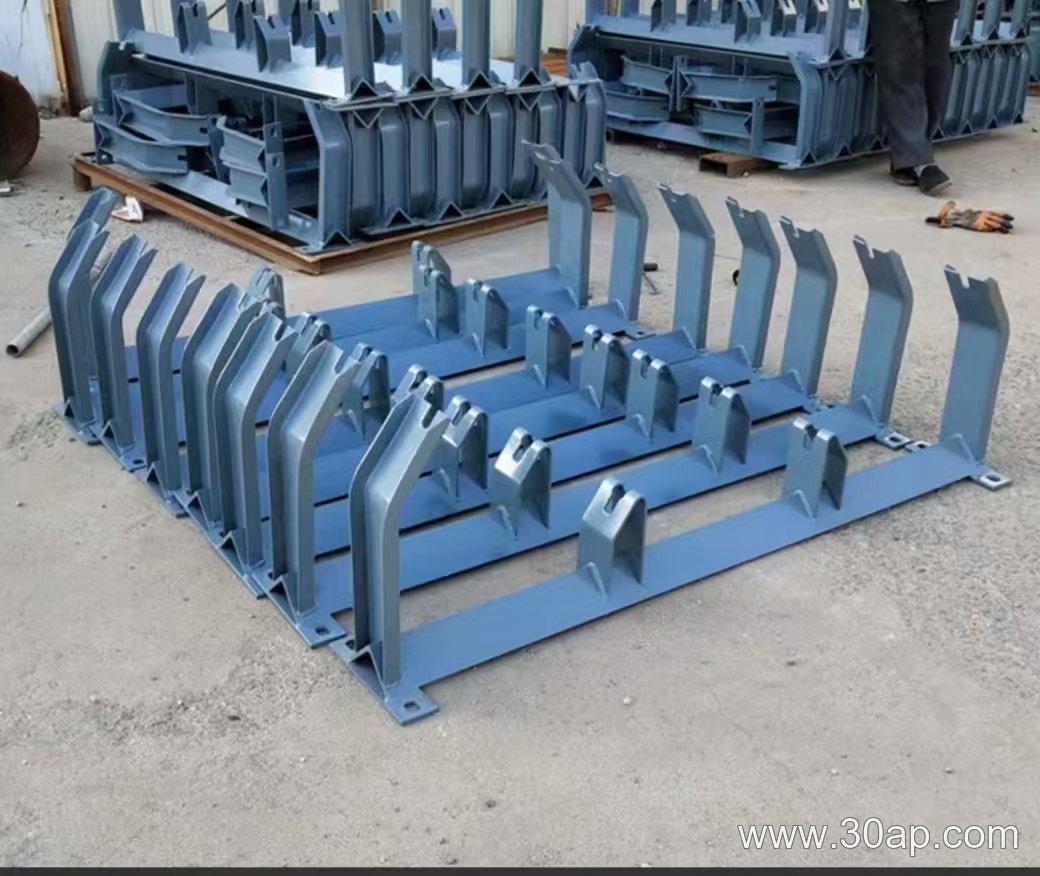
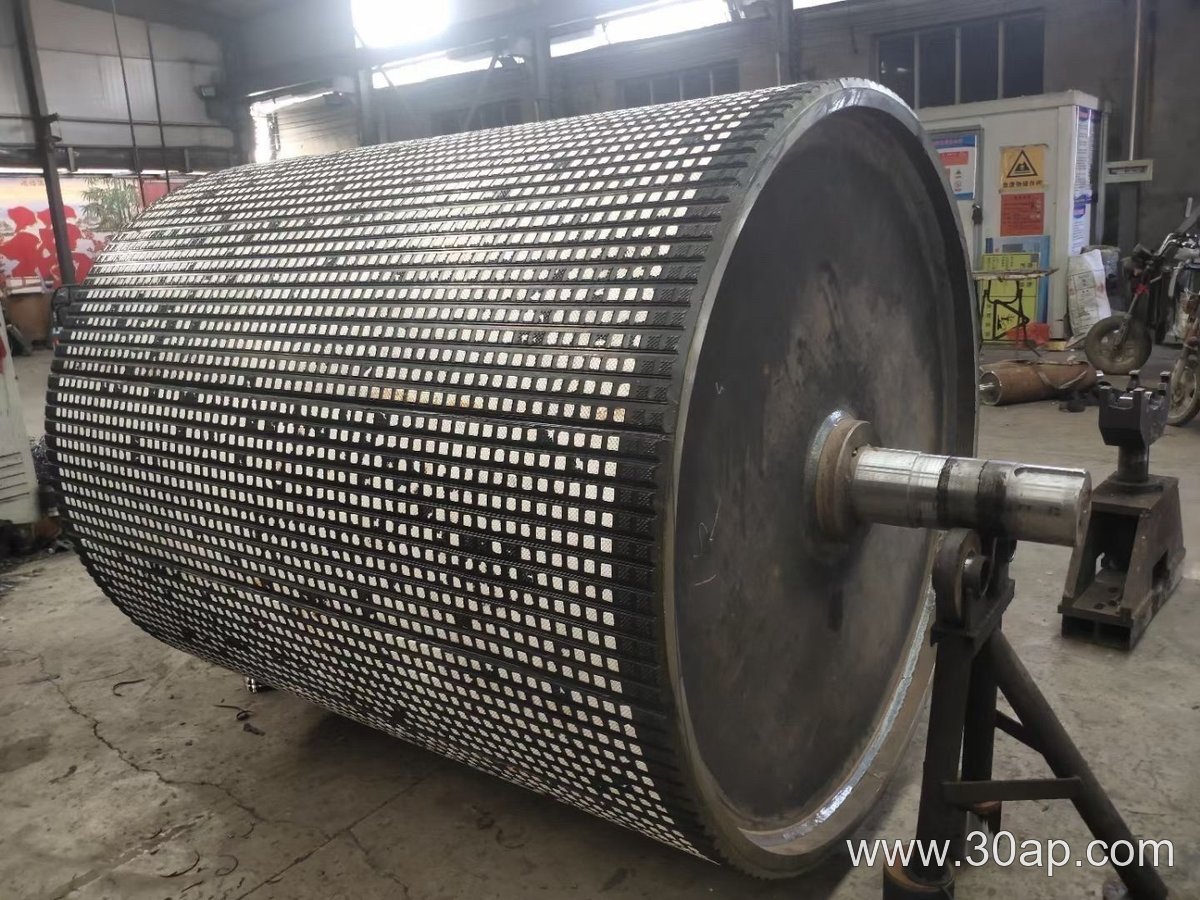
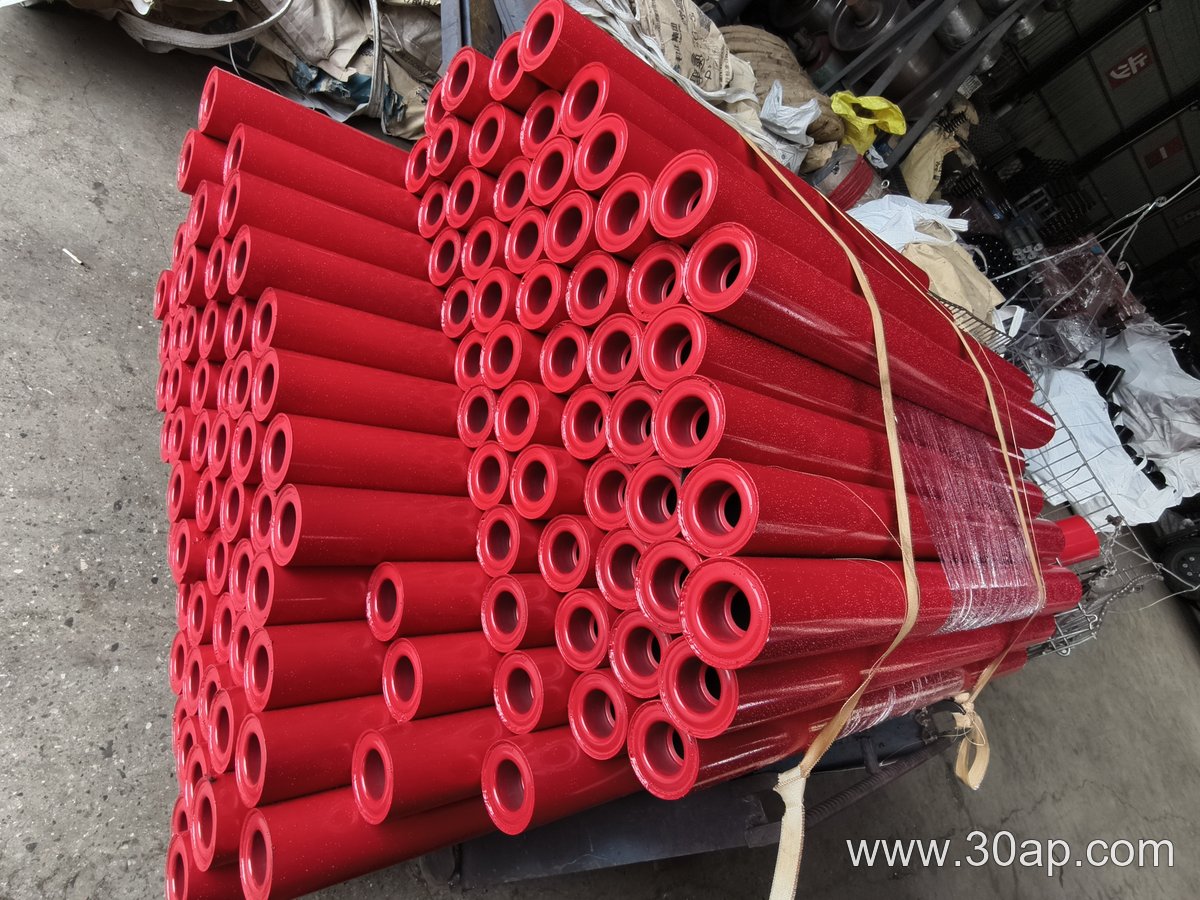
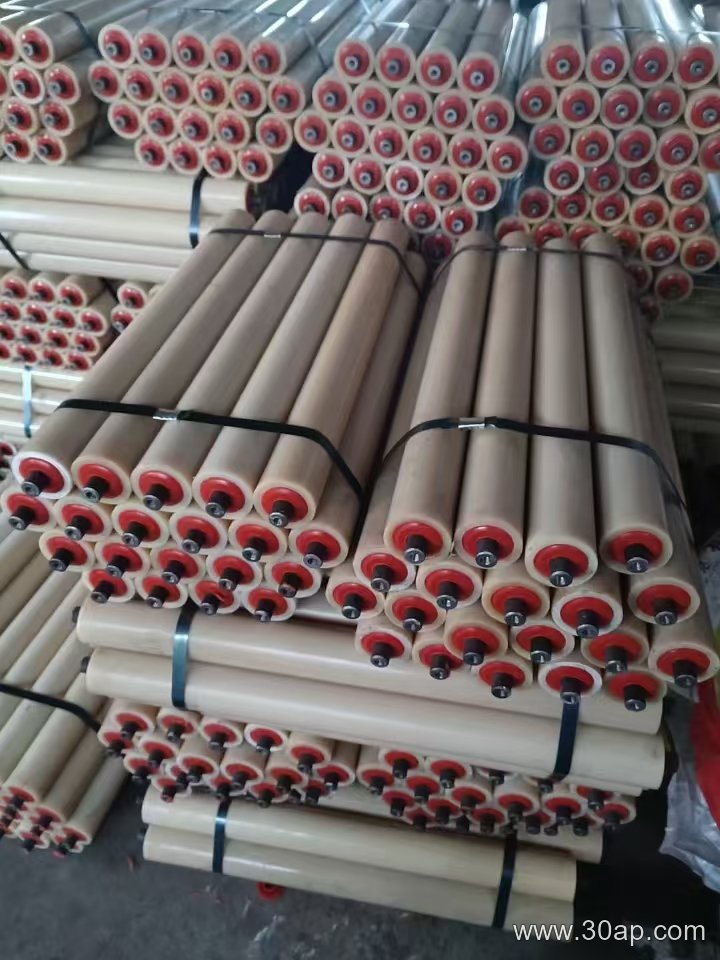
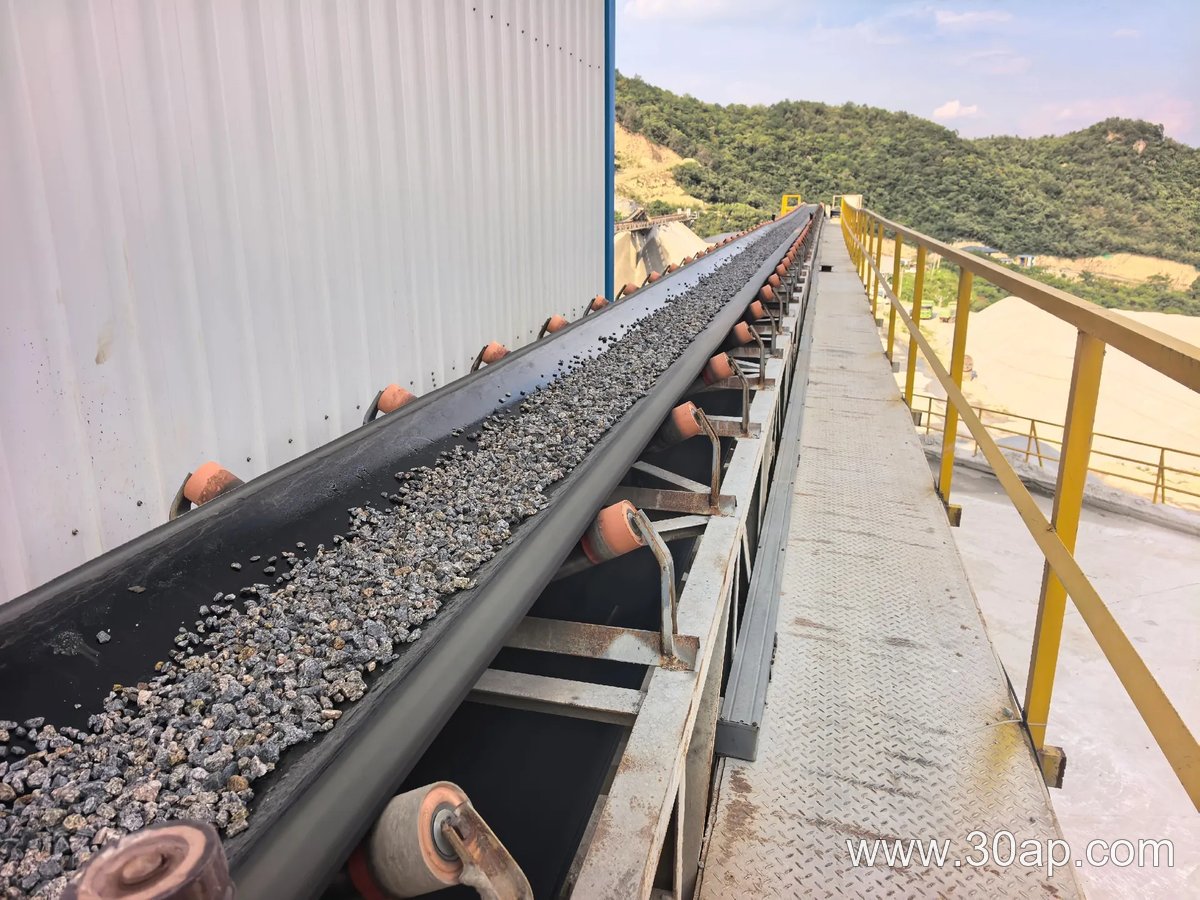
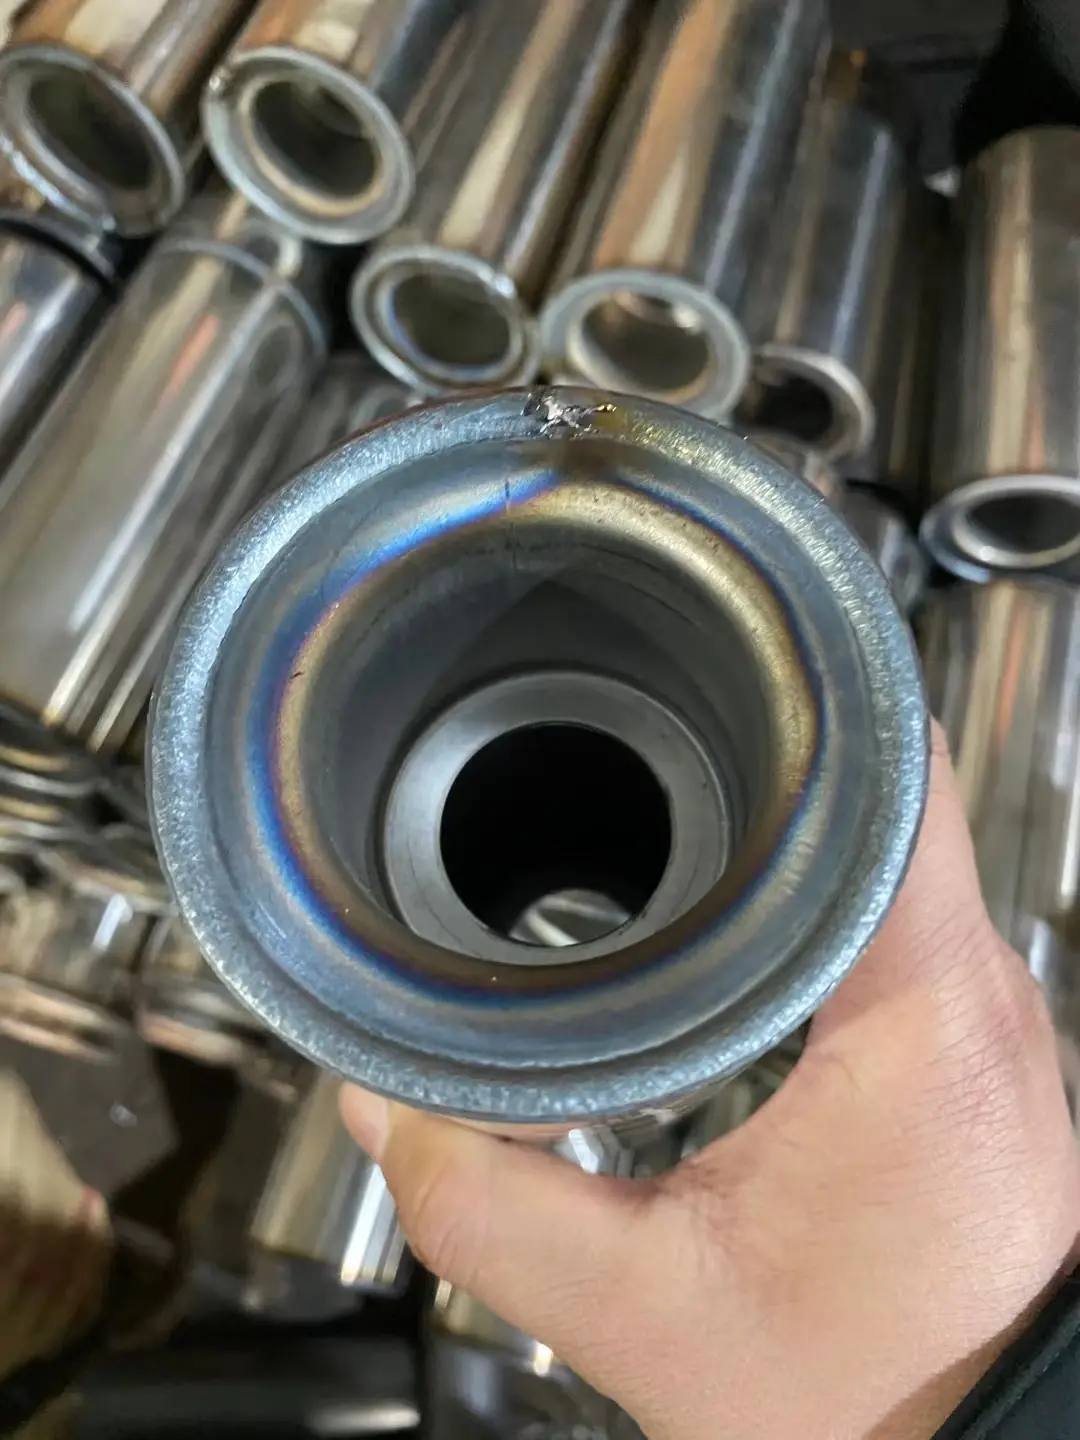
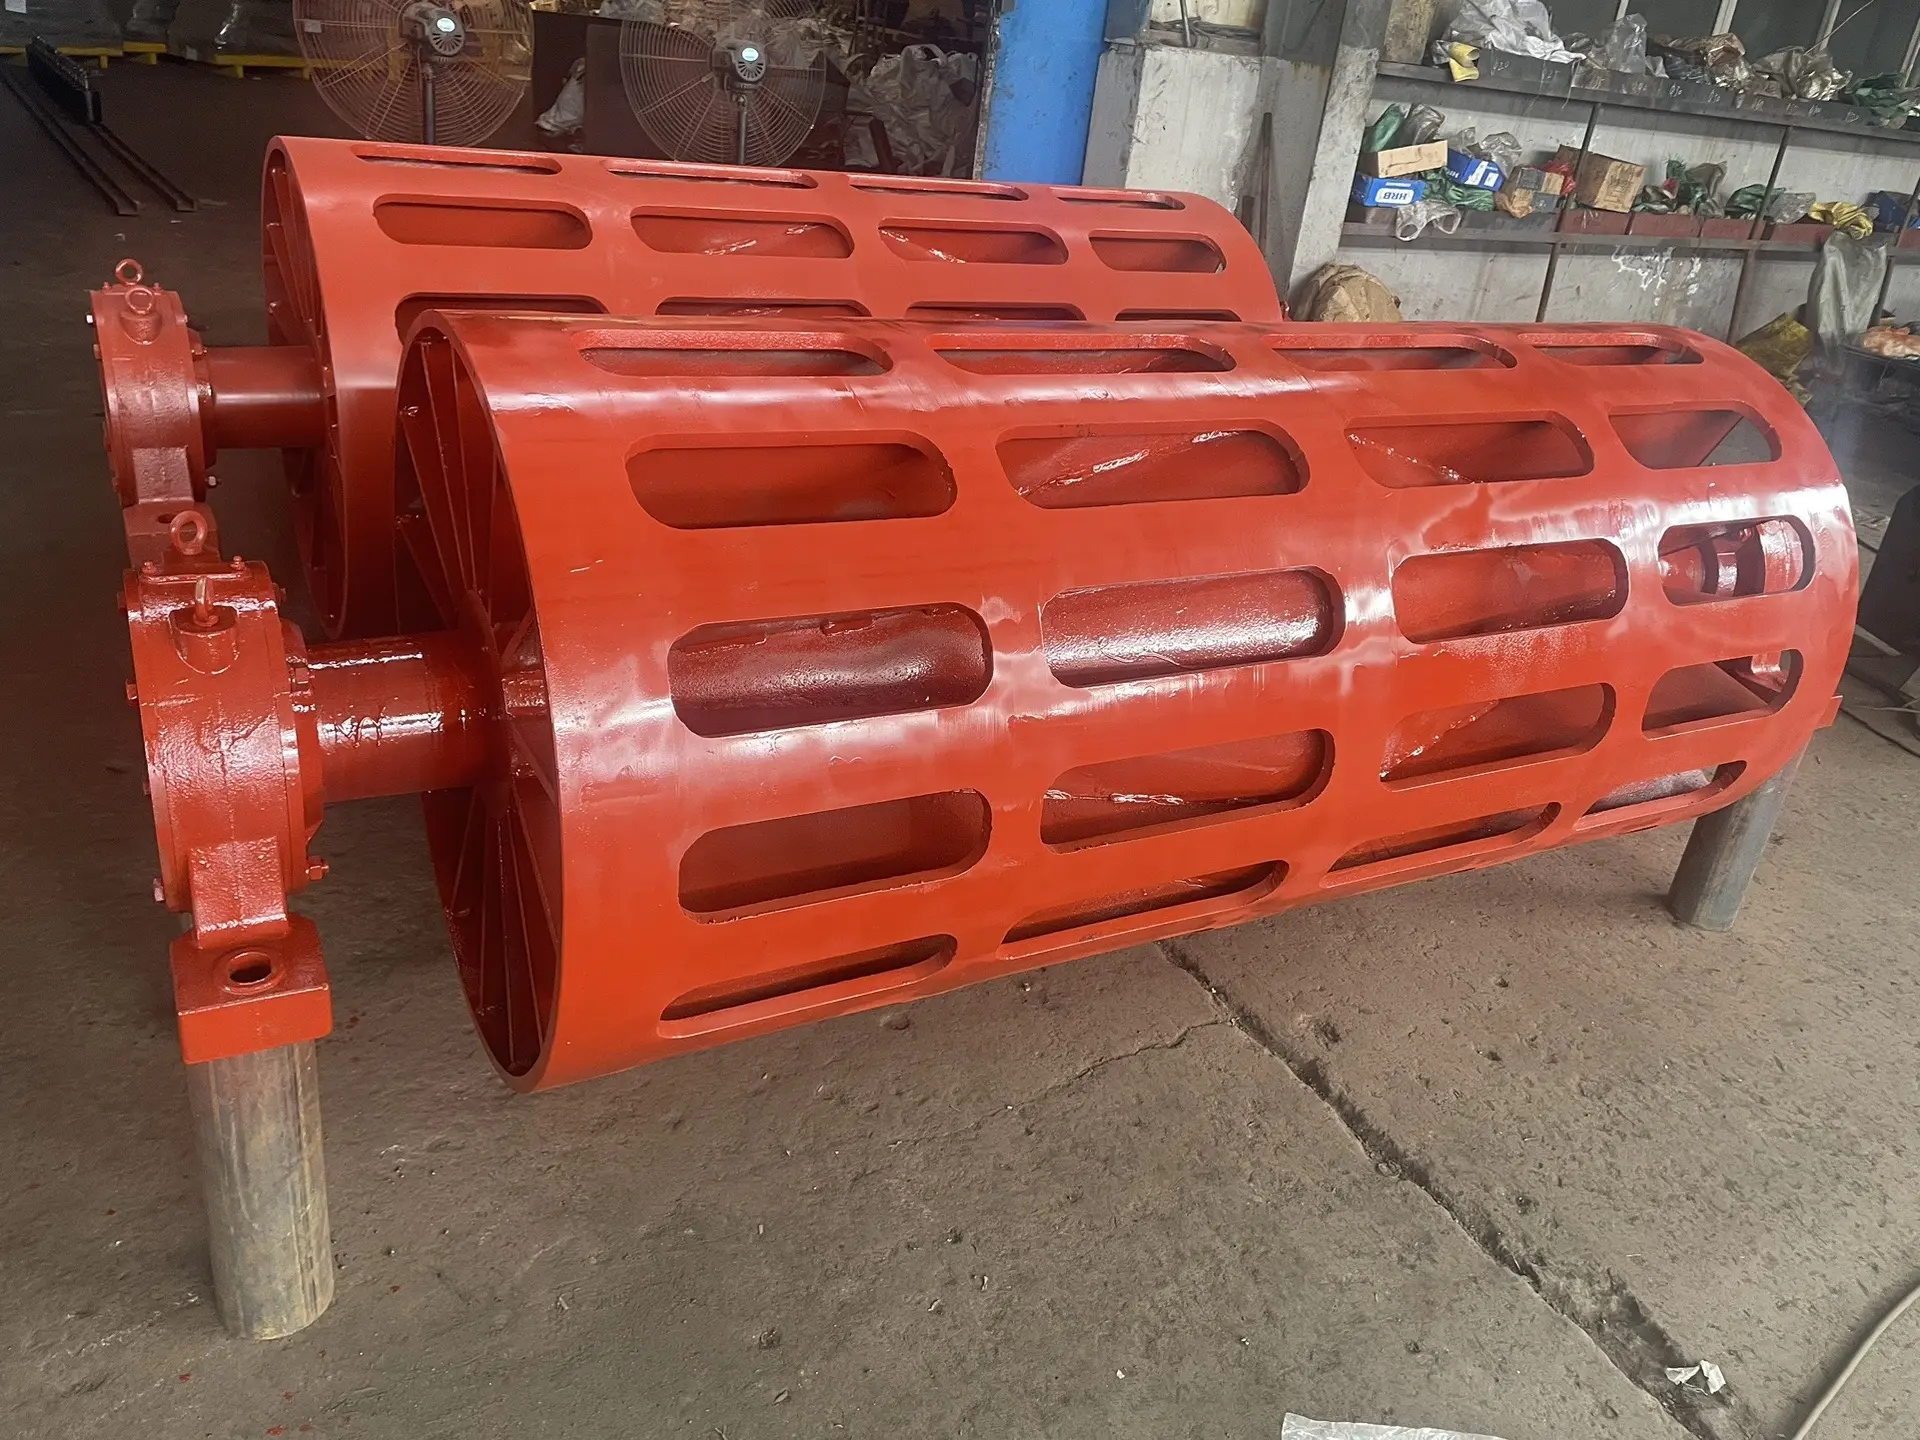
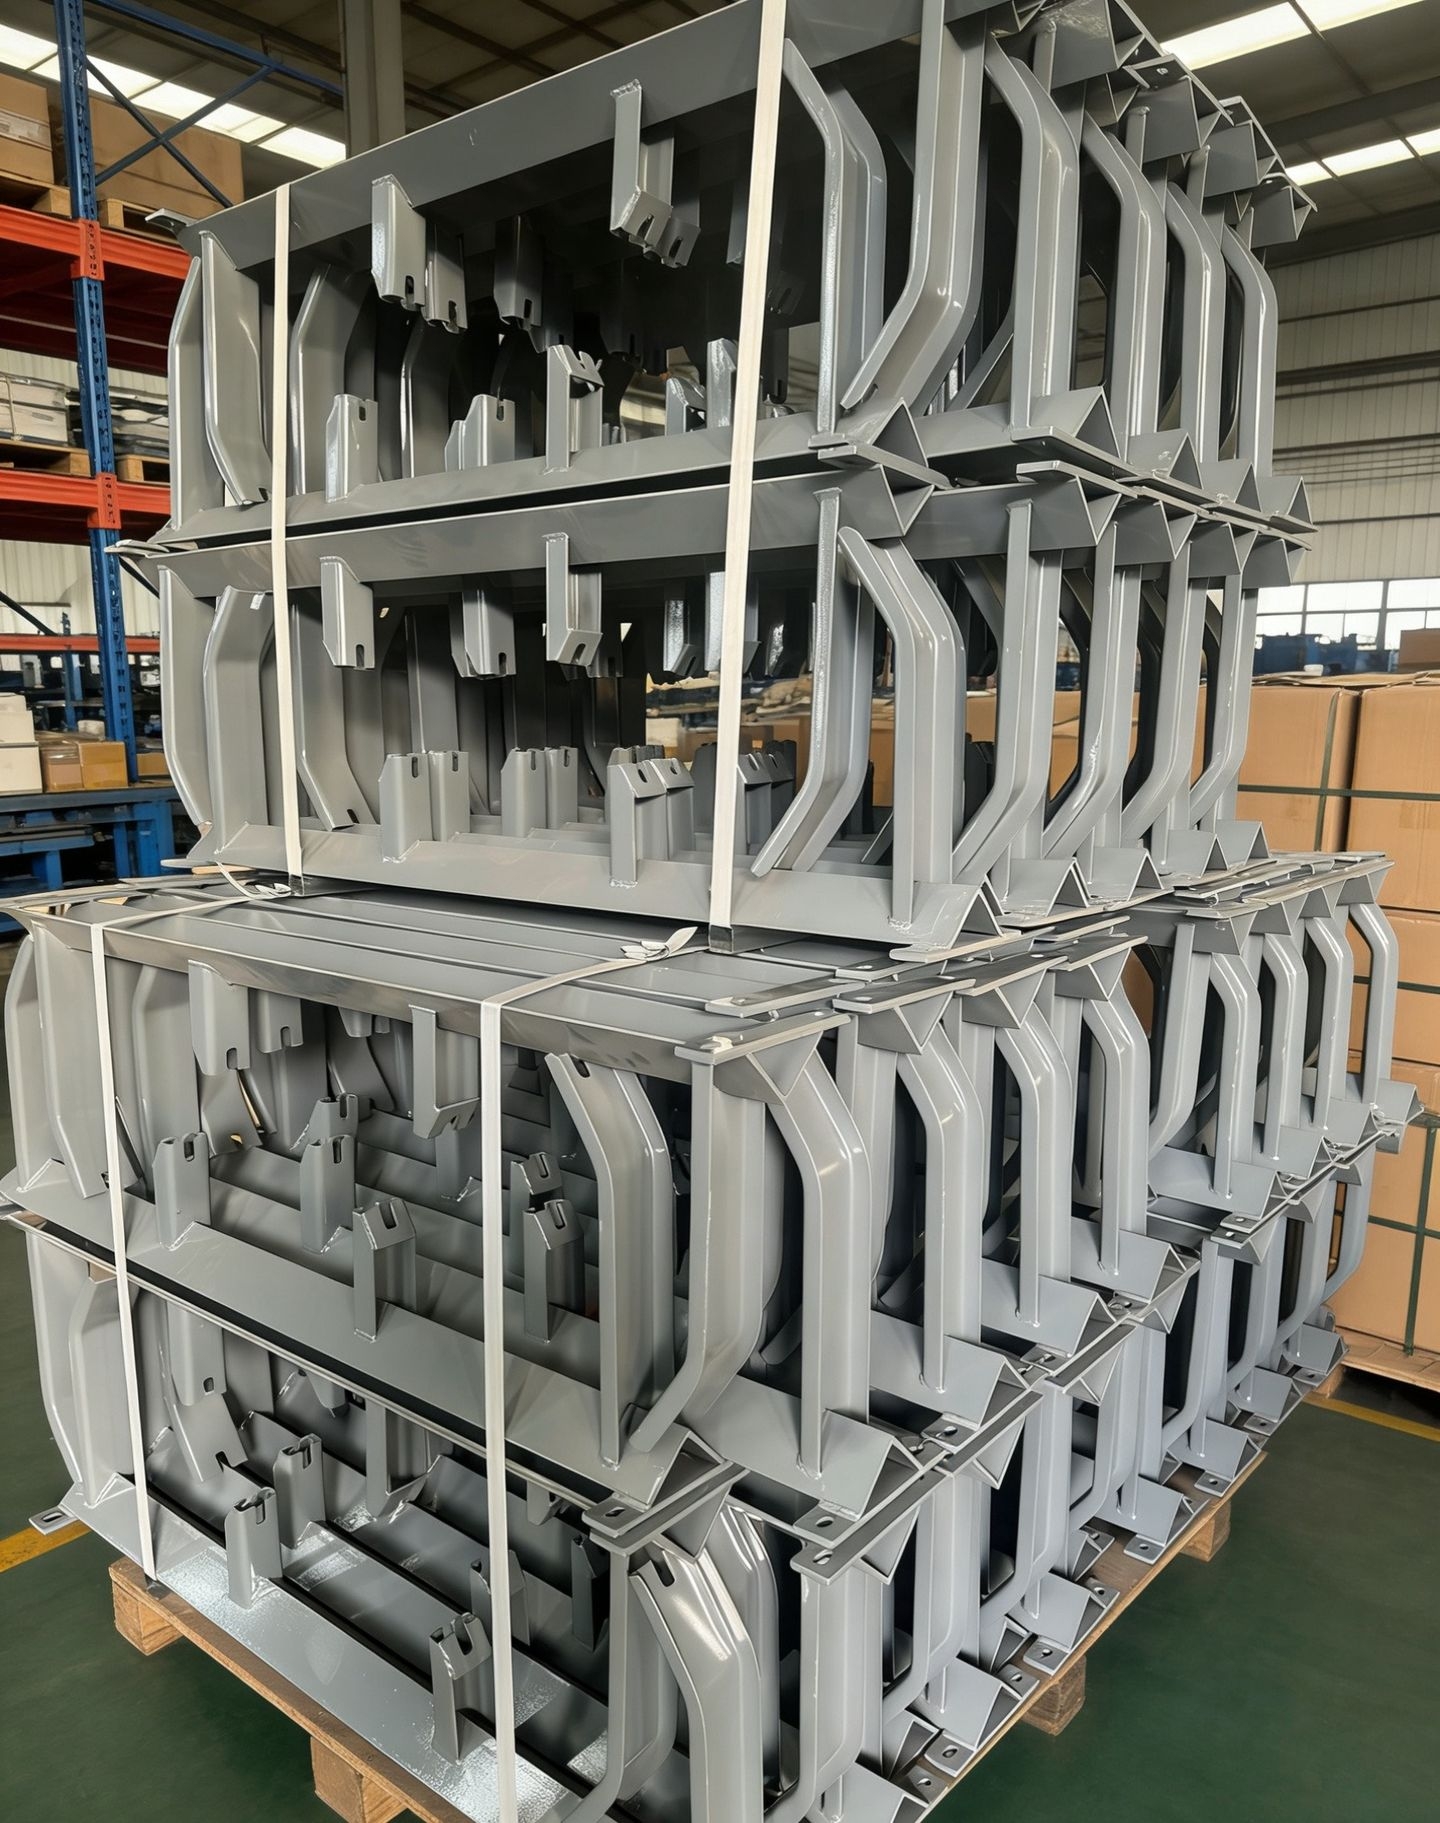
跑偏是输送带最常见的故障之一,其根源常不在带体自身,而在于滚筒轴线与托辊组的不对中。例如,当槽型托辊的前倾角不足时,橡胶带在重载下容易向一侧滑移;而回程段若缺少有效的调心托辊,则会导致带面与支架边缘摩擦,进而损伤覆盖胶。因此,维护人员应定期检查滚筒表面的包胶磨损情况,并确认托辊转动是否灵活。若发现托辊卡死,需及时更换,否则会诱发带体热裂纹,尤其对耐热输送带而言,这种损伤是不可逆的。
不同带型的维护侧重点与选择逻辑
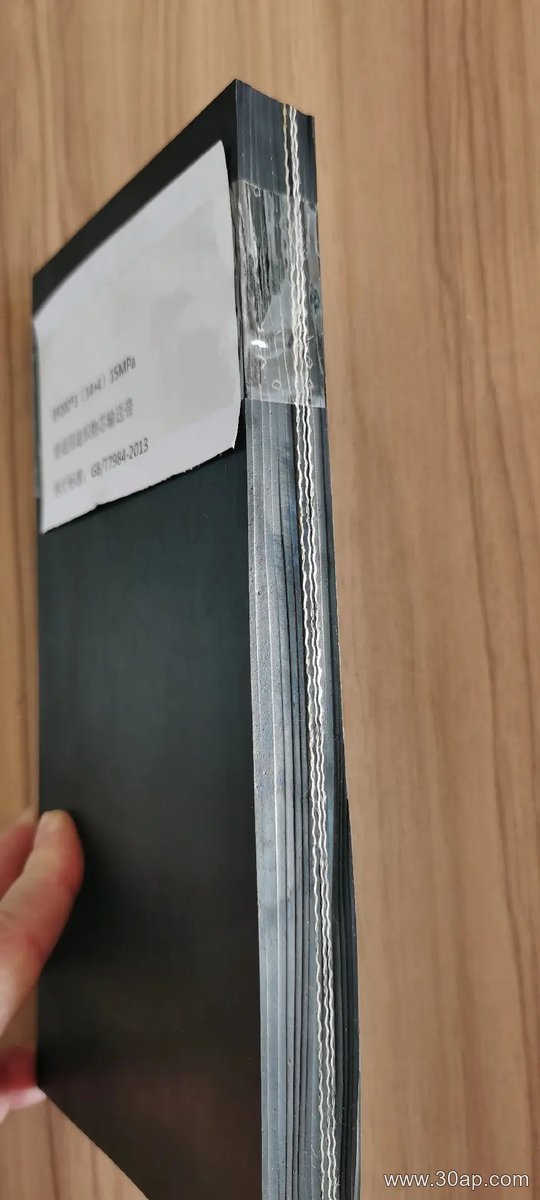
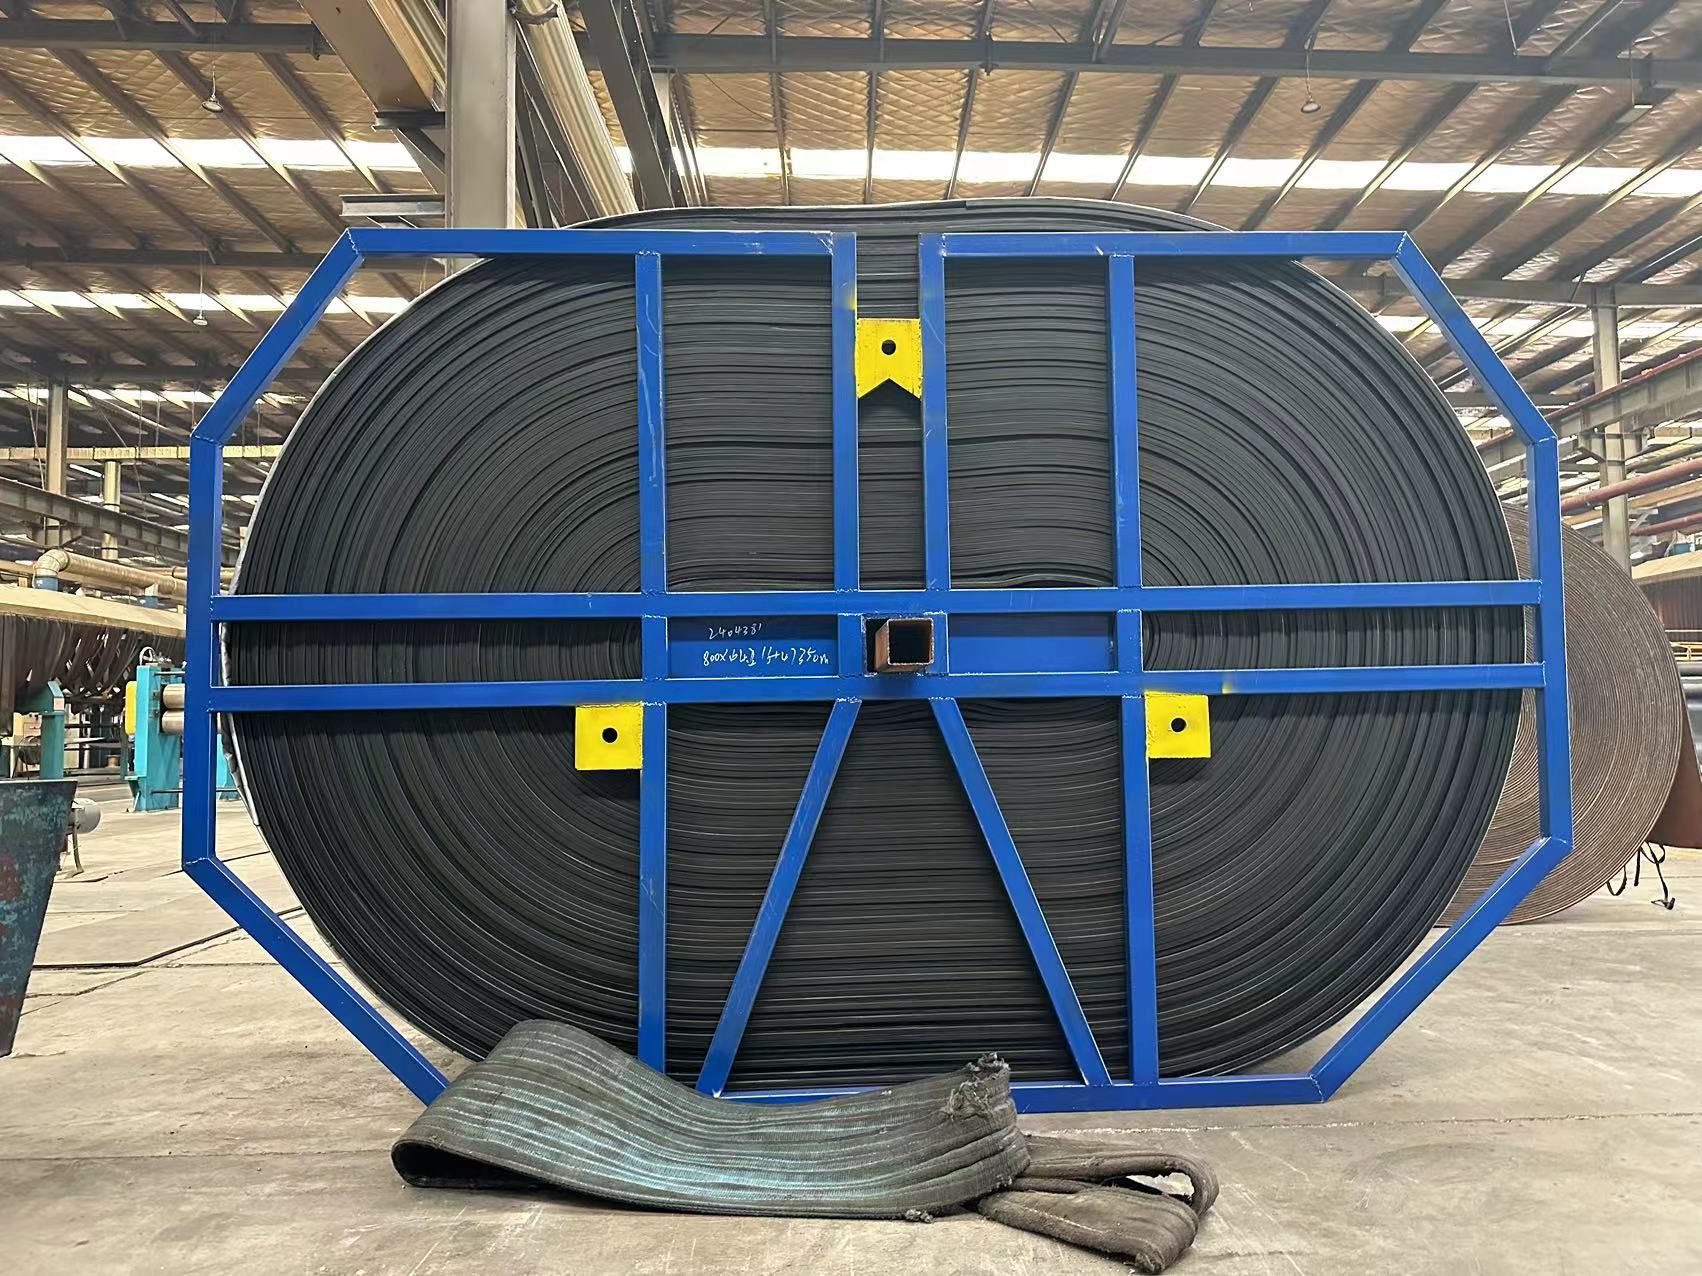
选择输送带时,不能仅考虑初始价格,而应结合物料特性和输送线路几何约束。对于长距离高运量的煤矿或破碎机后端,钢丝绳芯带是首选,其维护重点在于硫化接头质量的周期性检测,任何微小的钢丝锈蚀都可能导致断带事故。而针对大倾角提升场景,裙边或波纹挡边带能有效防止物料回落,但维护时需格外关注挡边与基带的粘合处,该位置易积料并加速老化。
对于输送磨损性强的矿石,耐磨型橡胶带或NN(尼龙)带更合适,但其维护频率往往高于普通带。用户需建立以目视巡检为主、在线监测为辅的体系,重点观察带面是否出现划痕或沟槽。同时,不要忽略清洁装置——尤其是在采石场环境中,残余的尖锐石粒若随回程带进入尾部滚筒,会像锉刀一样磨穿覆盖层。建议采用多道聚氨酯刮板,并配合水洗或空气吹扫系统,这能显著延长整条输送线路的寿命。
配套部件的联动维护策略
输送带不是孤立运行的,它必须与托辊、滚筒及支架形成稳定系统。在采购时,就应要求供应商提供带强与滚筒直径的匹配计算,避免因滚筒过小导致带体屈挠疲劳。日常维护中,应把张紧行程调整纳入周检计划:过松会引起打滑,过紧则会拉伸带芯,压缩硫化接头的寿命。对于管状带或耐油、阻燃等特种带,还需额外记录环境温度与介质接触情况,因为这类带体的老化往往始于化学腐蚀或高温氧化。
最后,给采购者的建议是:与其追求低价,不如与专业制造商签订包含年度巡检的服务协议。好的供应商会通过接头无损检测、托辊阻力测量等手段,提前告知您下一步可能出现的失效点。这种预防性维护,远比停机抢修更经济,也更能保障矿山或骨料项目的年运行时长。