陶瓷包胶滚筒制造商价格:为什么差距能达到30%以上?
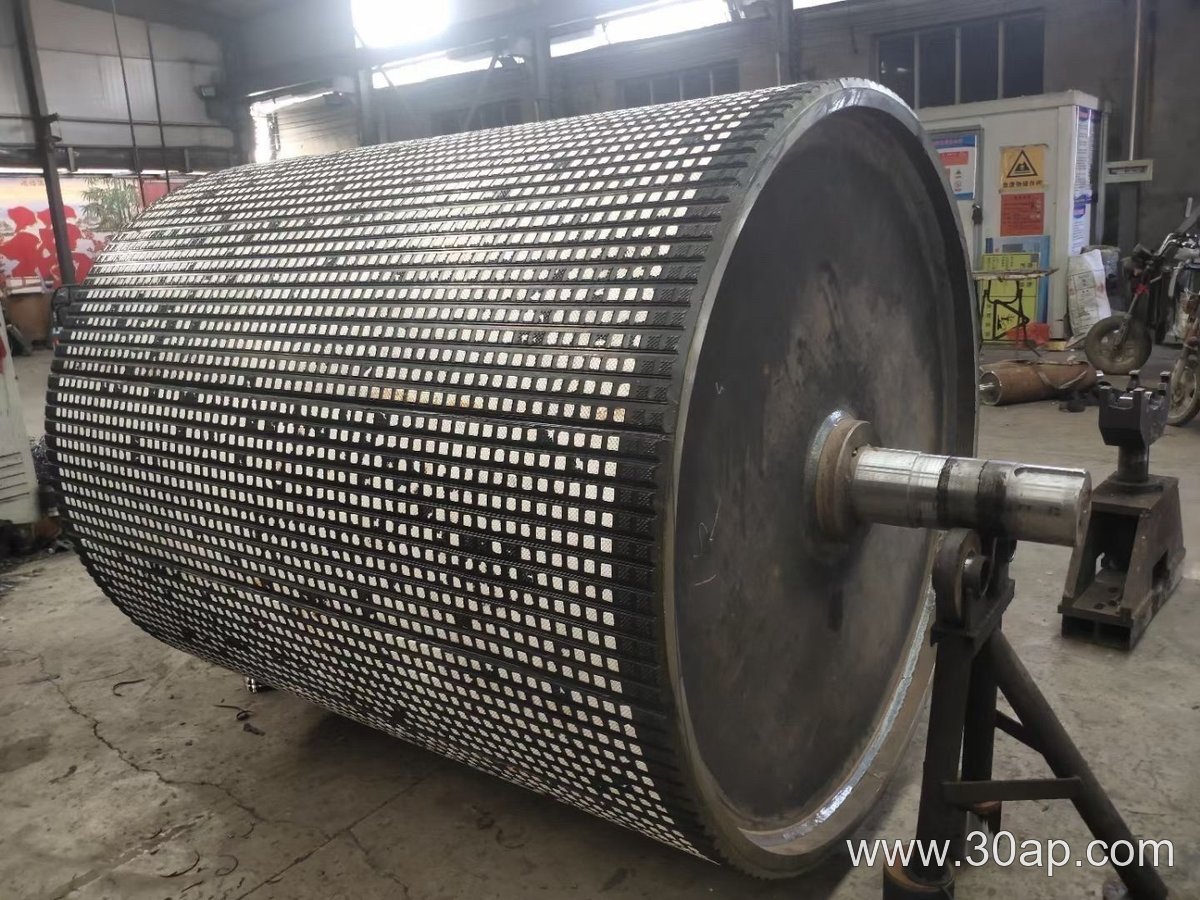
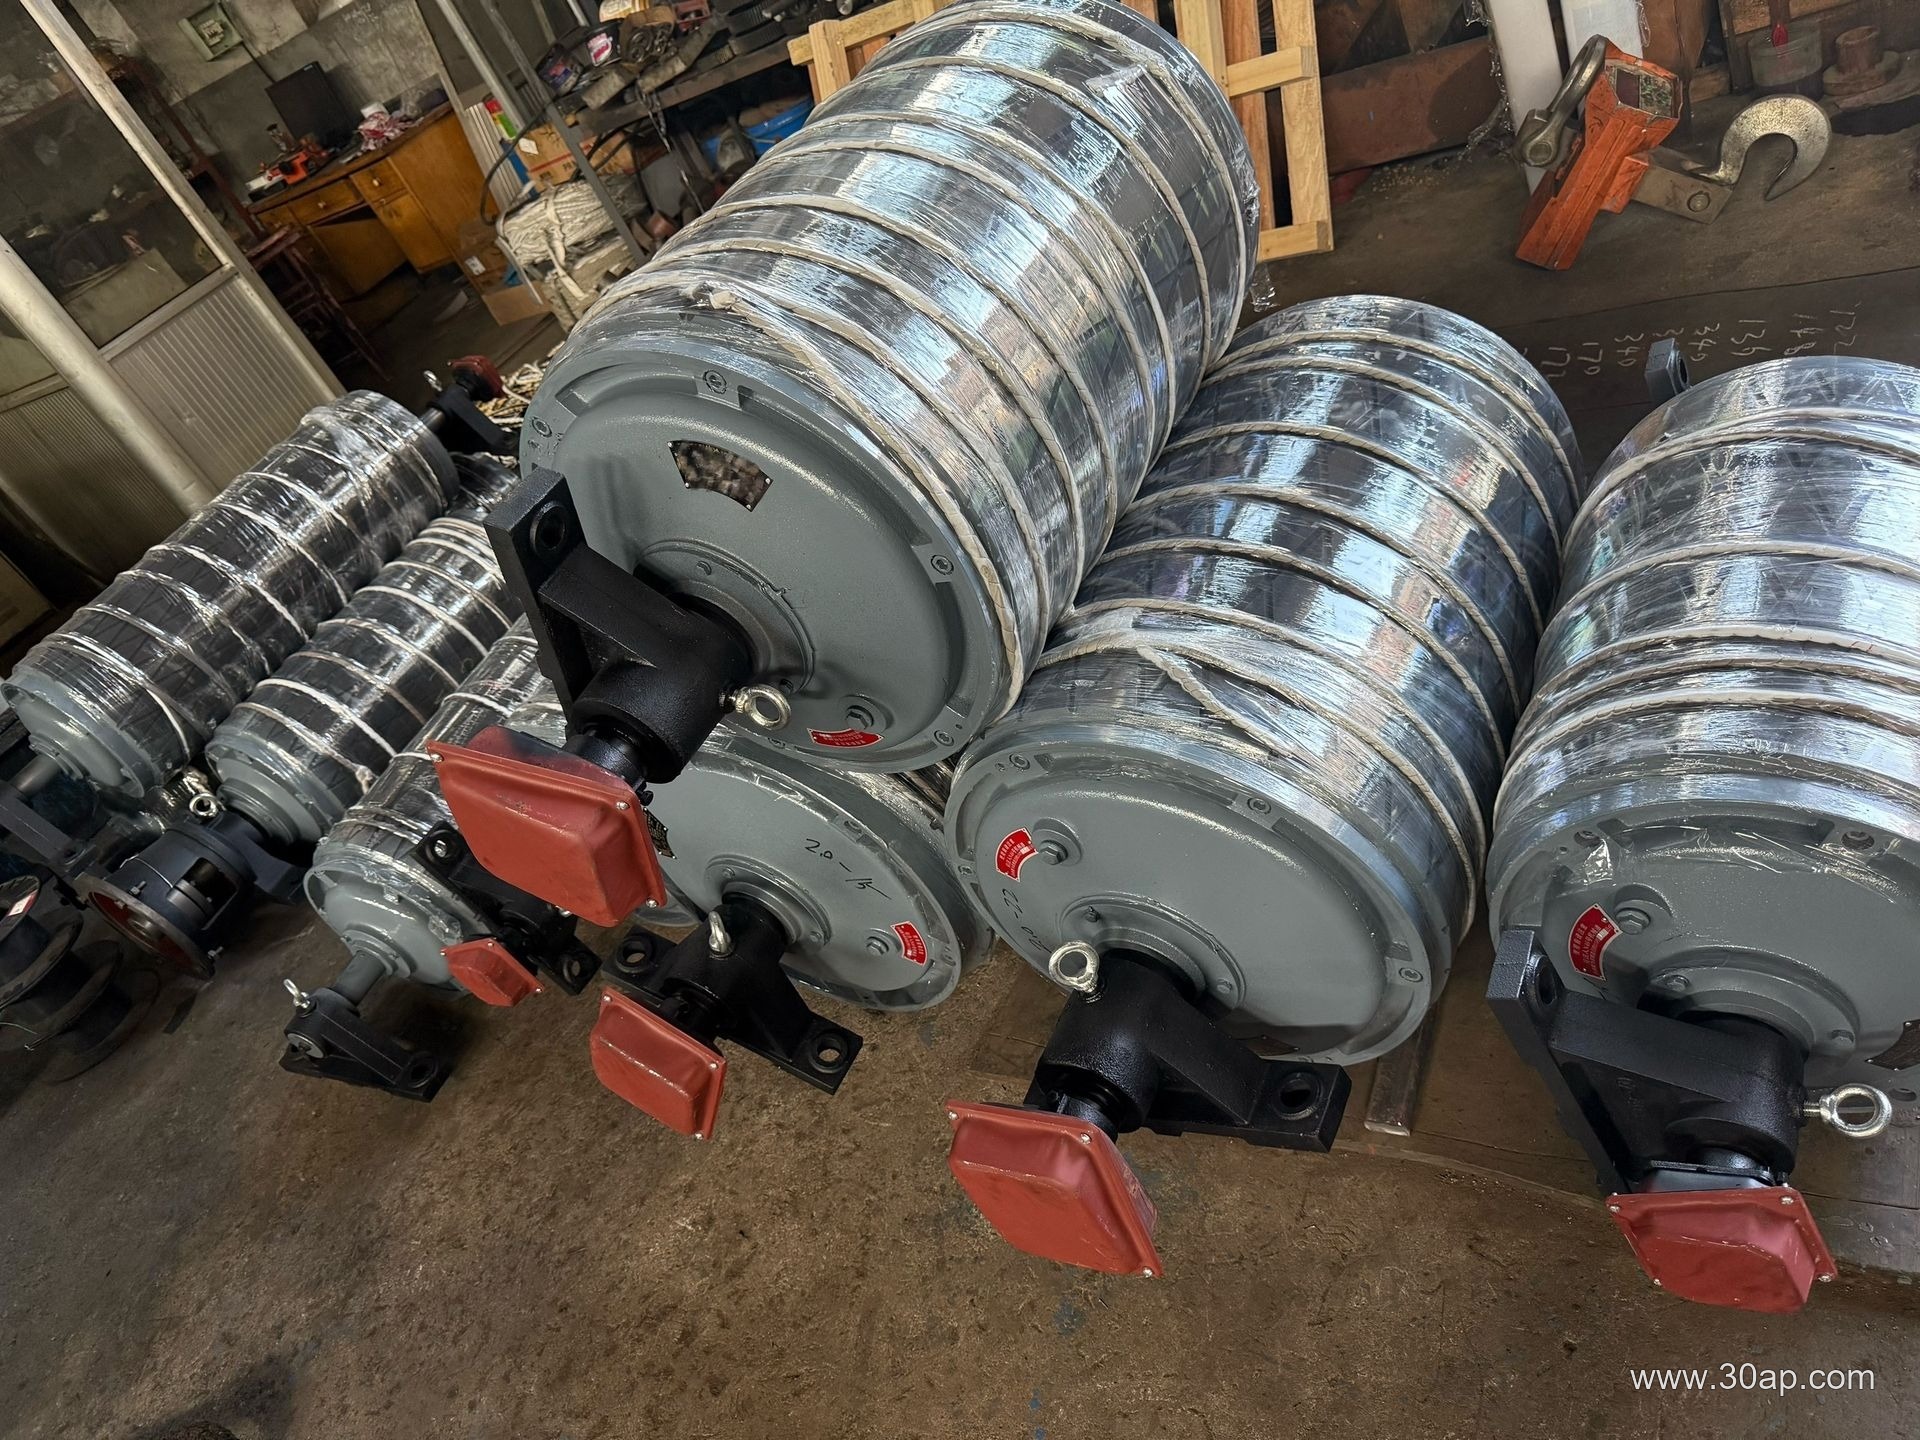
在带式输送机系统中,滚筒包胶直接关系到摩擦驱动力和皮带跑偏控制。而陶瓷包胶因其耐磨、耐高温、抗湿滑等特性,广泛应用于矿山、煤矿、采石场等高磨损工况。当您搜索“陶瓷包胶滚筒制造商价格”时,会发现不同厂家报价悬殊——有的每平方米仅几百元,有的却接近两千元。这种价差并非单纯品牌溢价,而是材料配方、硫化工艺、基材处理等多重因素叠加的结果。
首先,陶瓷片的材质与形状决定了基础成本。氧化铝含量从92%到99%不等,含量越高,耐冲击性越强,价格也相应上升。其次,橡胶层厚度及粘接工艺(冷粘与热硫化)直接影响使用寿命。热硫化包胶的剥离强度可达12N/mm以上,远优于冷粘的6-8N/mm,适合高张力输送带系统。此外,滚筒基体的动平衡检测、轴头加工精度等隐性成本,也常被低价制造商省略。
选型要点:根据工况匹配而非单纯比价
您的输送带类型——是EP聚酯帆布带、NN尼龙带,还是钢丝绳芯带或耐热阻燃带?不同带体对滚筒表面摩擦系数和散热要求差异极大。例如,钢丝绳芯带张力大,需选用高密度陶瓷片且硫化深度更大的包胶;而耐油或耐酸碱工况则要确认橡胶层材质为NBR或CR。同时,托辊间距、滚筒直径与包胶厚度需符合机械设计规范,否则易导致皮带龟裂。
一个常见误区是追求最大摩擦系数而忽略磨损匹配。陶瓷片凸起高度若超过2mm,虽能提升抓带力,但会加速皮带覆盖层磨损,尤其在花纹输送带或裙边挡边带场合。此时,选用平面微凸或菱形排列的陶瓷片更合理。
配套关系与采购建议
输送系统并非单一部件运作:滚筒负责驱动与改向,托辊支撑带体,支架固定轨迹,而包胶则是滚筒与皮带之间的“轮胎”。如果陶瓷包胶滚筒制造商能同时提供托辊、支架或输送带选型建议,往往说明其具备整体设计能力。采购时,请要求厂家提供以下三项文件:包胶剥离强度测试报告、陶瓷片耐磨试验数据(按ASTM G65标准)、以及动平衡等级证明。
对于更换需求,建议先测量旧滚筒的磨损余量及轴承游隙,再决定是重新包胶还是整辊替换。若工况含高温(如水泥熟料输送),需明确耐热橡胶等级(如T3);若存在强冲击(如破碎机下料口),则应要求添加抗冲击缓冲层。最后,询问质保期内是否包含免费到场检测服务——有些低价报价不含安装指导,后续停机损失往往远超节省的采购费。
综合来看,合理的陶瓷包胶滚筒制造商价格应当在保证材料真实、工艺可追溯的前提下,结合您的带速、张力、环境温度等参数定制。与其纠结每平米差价,不如让厂家提供同工况下的使用寿命对比——毕竟,每延长一次更换周期,就减少一次停机检修成本。记住,真正的性价比不是最低价,而是单位输送量的综合维护成本最低。
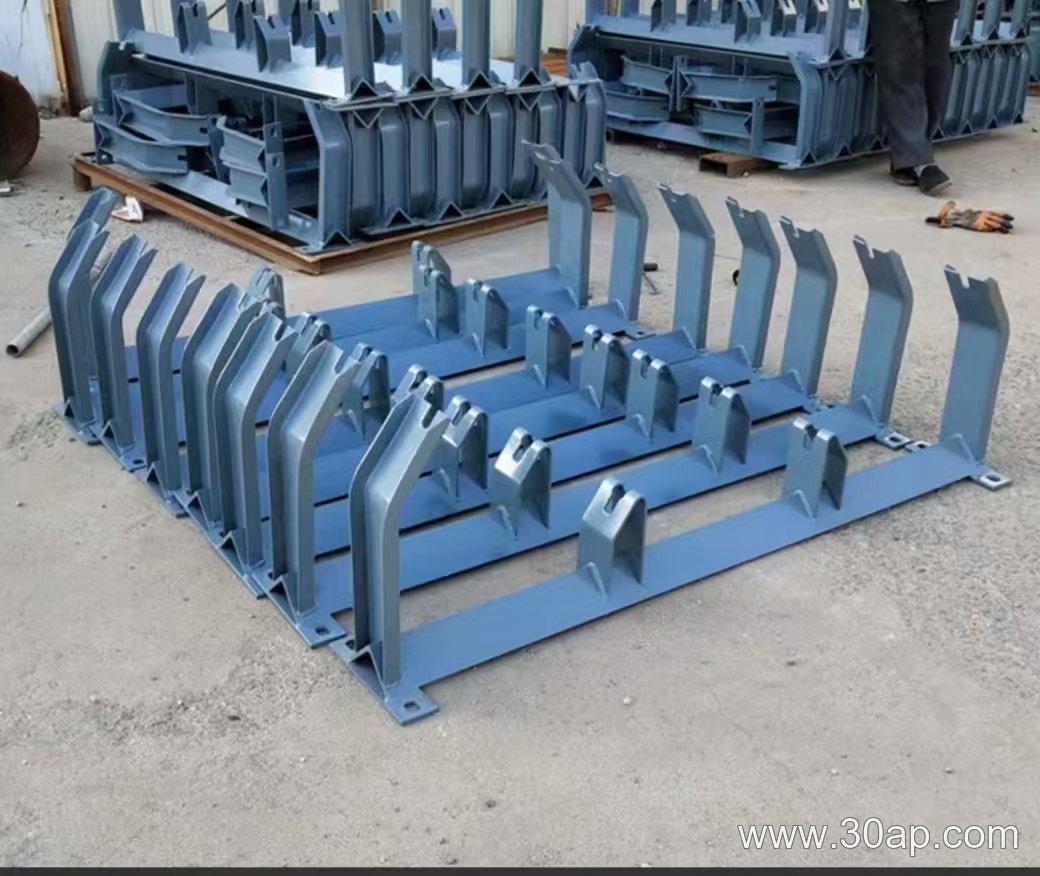
在带式输送机的运行体系中,托辊支架虽为“配角”,却直接决定整条产线的稳定性与维修成本。其中,五辊托辊支架因其独特的缓冲与调心性能,被广泛应用于矿山、采石场及重型物料输送场景。作为工业网站编辑,今天我们就围绕五辊托辊支架厂家的选择逻辑,从结构优势到采购要点展开探讨,帮助您避开常见选型误区。
五辊托辊支架的结构优势与应用场景
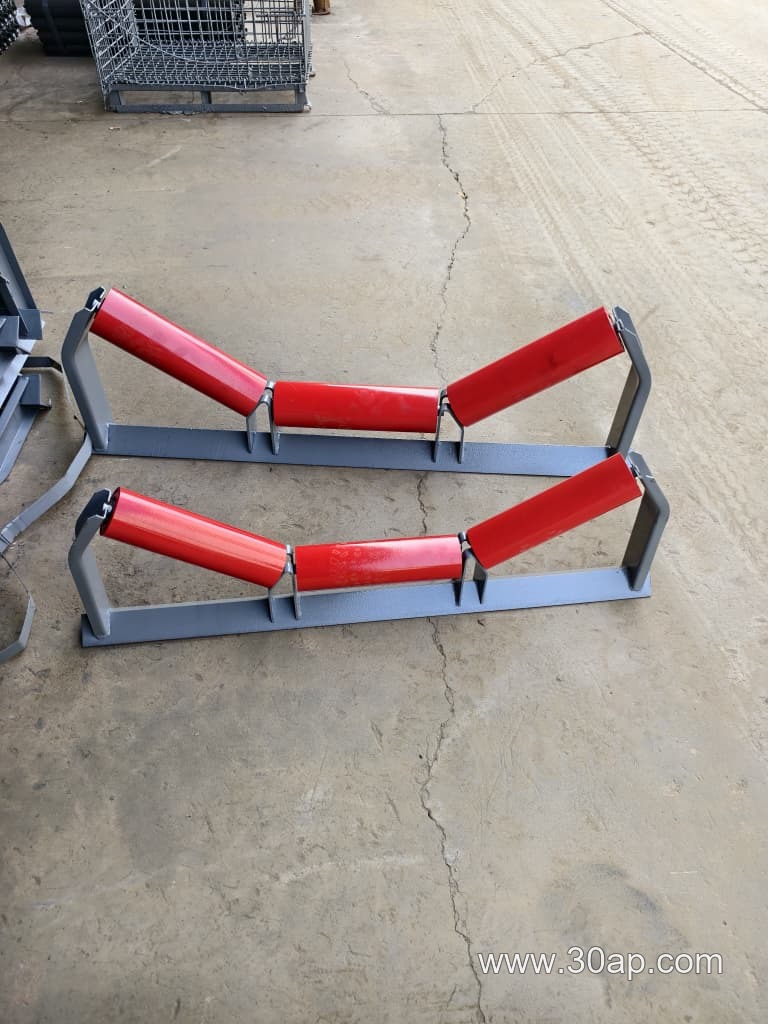
五辊托辊支架通常布置于受料段或转载点,其核心设计在于通过五组托辊形成深槽角(一般为45°至60°),显著增加物料堆积截面,减少输送带垂落与跑偏风险。相比传统三辊支架,五辊结构对橡胶输送带、EP/NN帆布带乃至钢丝绳芯带的支撑更均匀,尤其适合输送大块度矿石、骨料或高落差冲击物料。在破碎机出料口下方,五辊托辊支架配合缓冲托辊能有效吸收落料动能,延长输送带寿命。
厂家工艺水平决定支架寿命
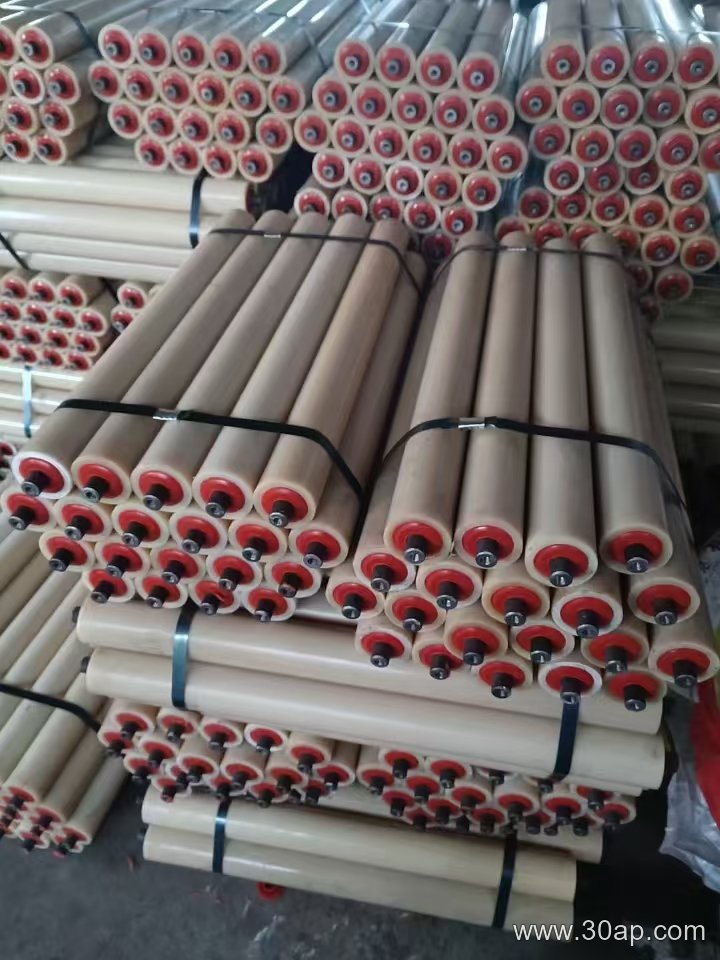
选择五辊托辊支架厂家时,需重点考察其钢材厚度与焊接工艺。优质厂家会采用Q235B及以上材质,且托辊辊体壁厚不低于3.5毫米,轴承座采用迷宫式密封,防止粉尘侵入。例如,在煤矿井下或露天采石场等高粉尘环境中,若支架横梁开孔粗糙或焊缝未做防锈处理,极易因腐蚀或应力集中导致断裂。建议采购时要求厂家提供材质报告及盐雾试验数据,而非仅比较单价。
配套输送带的兼容性不可忽视
五辊托辊支架并非通用件,其槽角与托辊间距需根据输送带类型设计。对于花纹输送带或裙边挡边带,支架侧辊的倾角应略小于普通平面带,否则容易造成边胶异常磨损;而用于耐热或阻燃输送带时,则需确认支架是否配备耐高温润滑脂或阻燃缓冲胶圈。一家成熟的五辊托辊支架厂家,通常会提供基于带宽(如800mm、1200mm)和带速的选型计算,而非仅销售标准品。
采购建议:关注动态平衡与维护便捷性
在实际采购中,建议要求厂家提供托辊径向跳动测试报告(国标≤0.7mm),并关注辊体与支架的装配间隙。好的设计应允许单根托辊快速更换,而不必拆解整个支架——这对于管状带或大倾角输送系统尤为重要,因为停机时间直接折算为产能损失。此外,可优先选择配套供应缓冲床或滚筒的集成商,这样能减少接口匹配问题。
总之,五辊托辊支架的选型本质是对“支撑刚性-缓冲柔性-维护成本”三角关系的权衡。与那些只提供产品、不提供受力分析的贸易型厂家相比,具备自主设计能力的五辊托辊支架厂家更值得长期合作,尤其是在输送线提速或扩大产能的改造项目中,其技术价值会进一步凸显。
超宽输送带厂家的核心价值
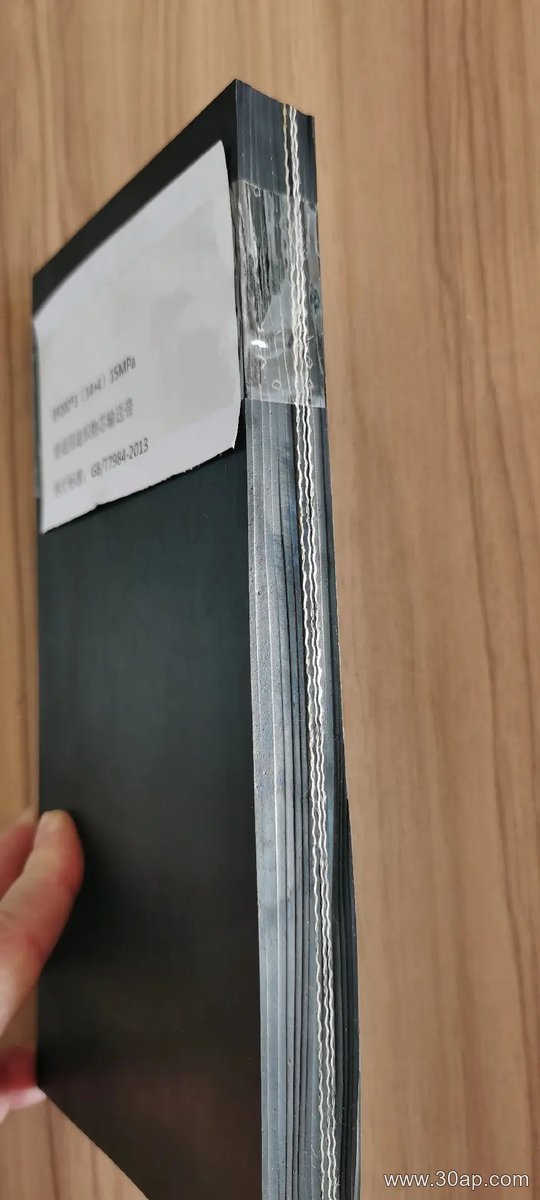
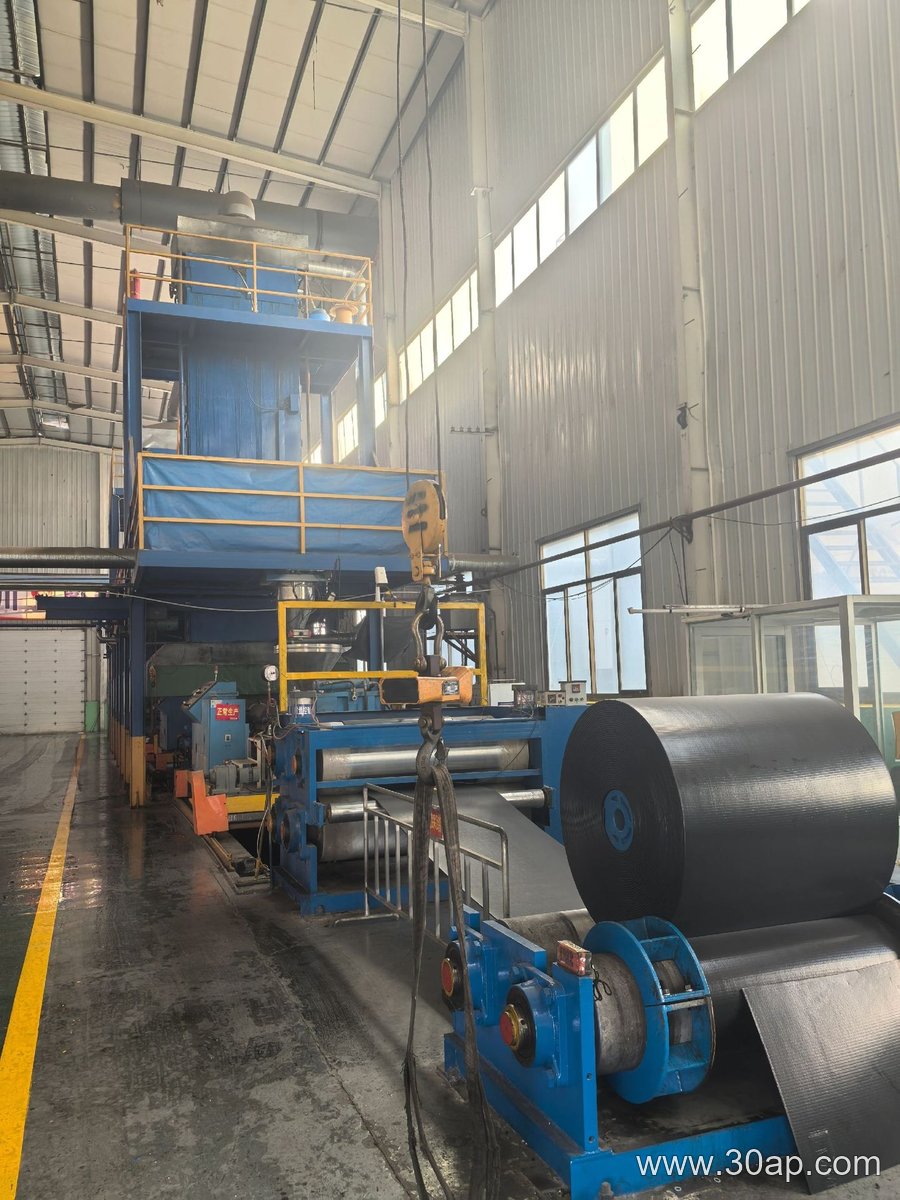
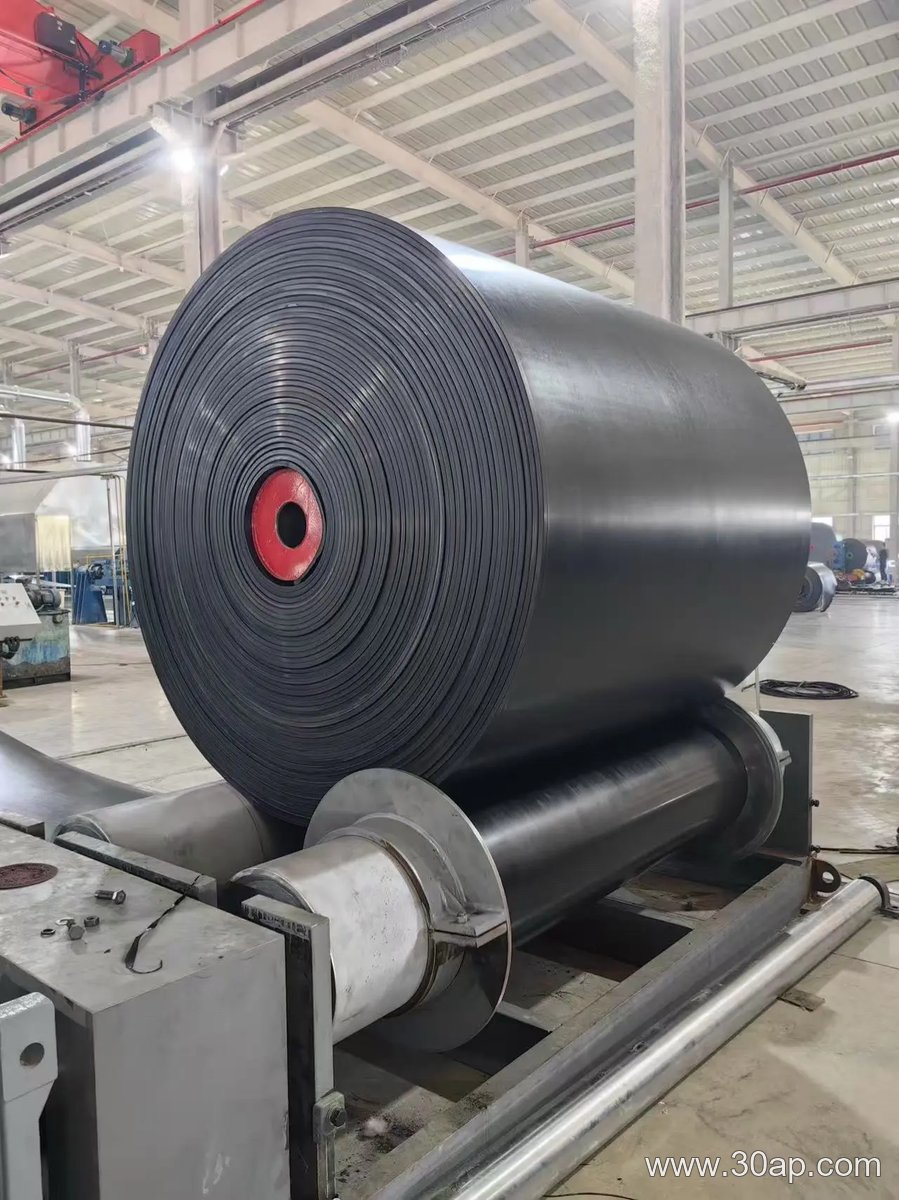
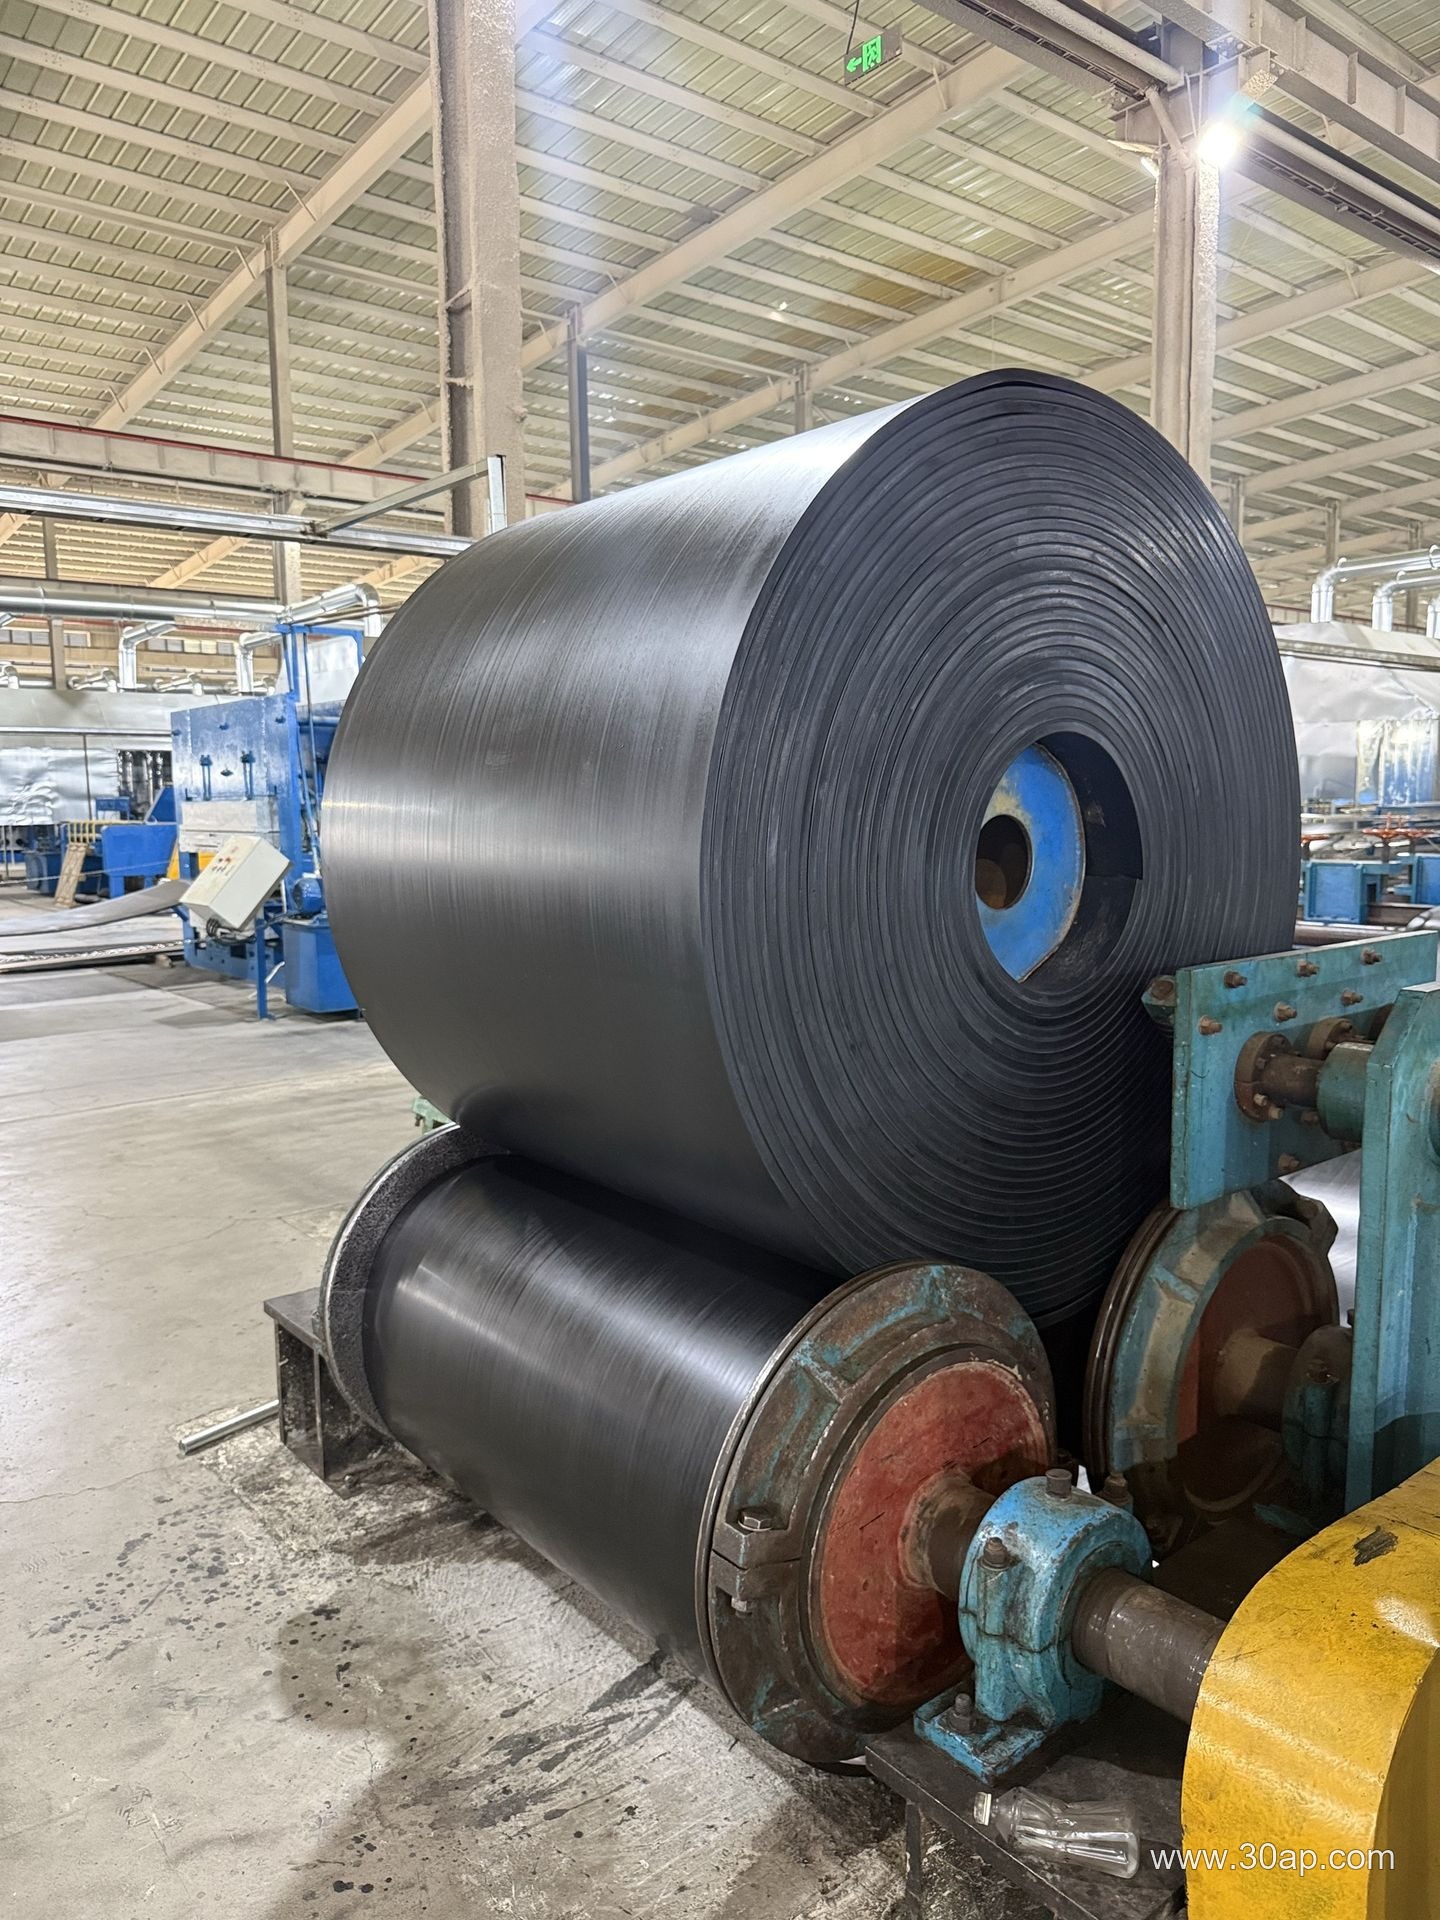
在矿山、采石场及大型骨料处理项目中,超宽输送带厂家提供的不仅是宽度超过1.6米的橡胶带,更是物料输送效率的基石。这类产品常用于高产能的破碎机给料或堆料作业,其制造工艺直接影响着整条产线的稳定性。与常规输送带不同,超宽规格对硫化接头的平整度、骨架材料的张力均匀性要求极高,因此选择具备宽幅平板硫化机能力的生产商至关重要。
产品类型与材质选择
优秀的厂家通常提供多种骨架结构,例如EP(聚酯帆布)和NN(尼龙帆布)输送带,前者适合中长距离低延伸工况,后者则更抗冲击。在超宽规格下,钢丝绳芯输送带是应对高强度、长距离运输的首选,其抗纵向撕裂能力远超织物芯带。若物料带有尖锐棱角,可选用带耐磨覆盖层的橡胶带;若输送倾角大于20度,则需考虑花纹或裙边设计,而波纹挡边输送带能在近垂直角度下防止撒料。
- 耐热型(T1-T3)用于高温熟料或烧结矿,覆盖层能抵御热老化。
- 阻燃型(PVC或PVG)专为煤矿井下设计,确保摩擦火花不引燃。
- 耐油型适用于机械加工废料输送,避免橡胶溶胀。
配套部件的协同效应
超宽输送带不能孤立运行,其张紧均匀度与托辊的间距和槽角密切相关。一家负责任的输送带厂家会建议匹配重型缓冲托辊,尤其是在落料点下方,以吸收巨大冲击。同时,滚筒的直径需与带体弯曲频率匹配,过小会加速覆盖层疲劳。支架的刚性同样不可忽视——超宽带运行时侧向力较大,若支架变形会导致跑偏,进而磨损带边。因此,采购时应要求厂家提供包含滚筒包胶和托辊选型的整体建议,而非仅出售胶带本身。
采购与后期维护要点
在询价时,务必向超宽输送带厂家提供物料特性(如粒度、温度、含油量)和带速、带宽等参数。正规厂家会出具详细的张力计算书,并建议合适的硫化接头方案。到货后,需检查带卷端面是否整齐,有无气泡或露布现象。安装新带时,应使用专用夹持装置,避免强力拉扯损坏带芯。实际运行中,定期检查覆盖层磨损量,若局部出现早期龟裂,需调整托辊对中情况。此外,备件库存中应保留一段同规格成品带,便于紧急修补或更换,减少停机损失。
总而言之,选择超宽输送带厂家的本质是选择长期工艺伙伴。从EP到钢丝绳芯,从耐热到阻燃,每一种特殊配方都对应着特定的工况风险。通过匹配优质托辊、滚筒和支架,并遵循科学的硫化维护流程,您的超宽输送系统才能实现十年以上的稳定产出。
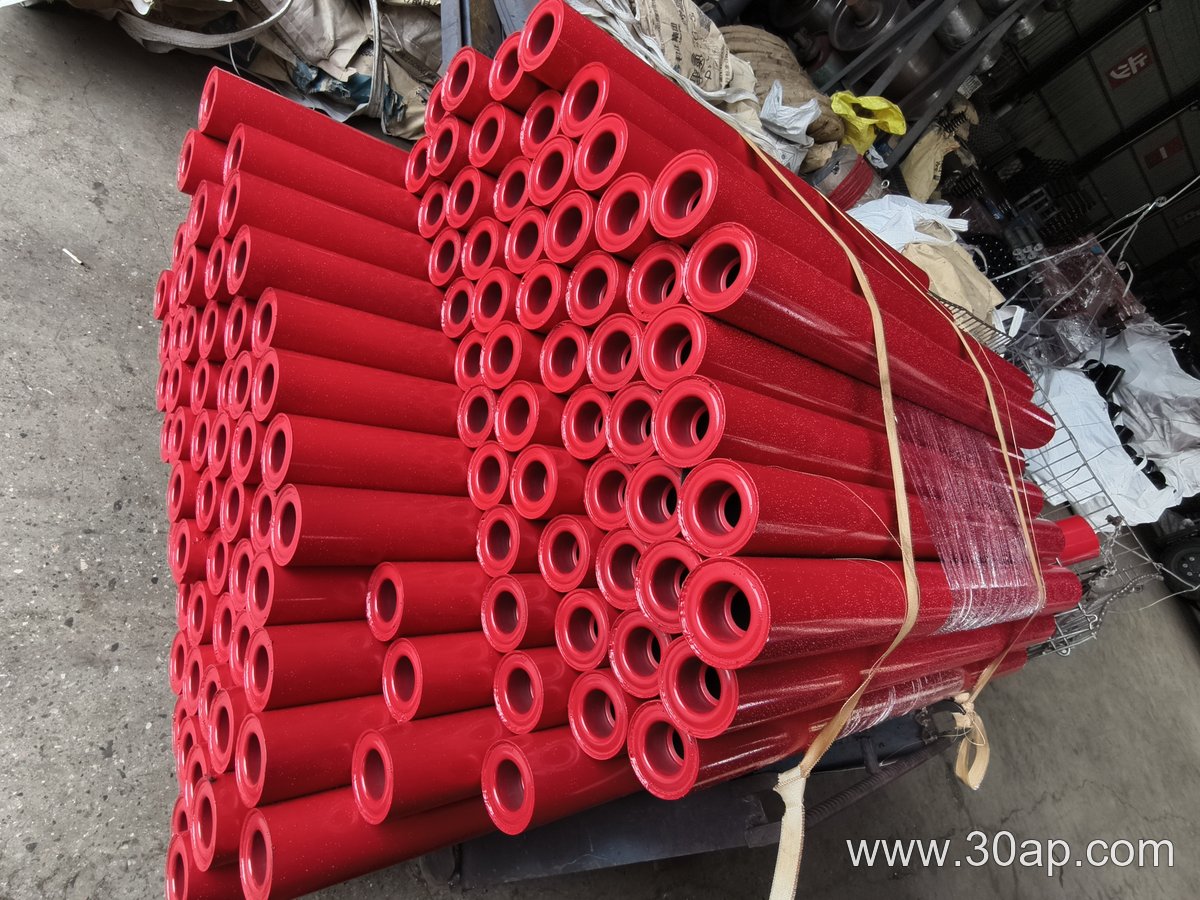
在砂石骨料生产线中,骨料输送机托辊是支撑输送带、承载物料的关键部件。其性能直接影响到整条输送线的运行稳定性与能耗水平。对于采石场、破碎站以及骨料加工厂而言,合理选用托辊不仅能减少皮带跑偏和磨损,还能有效降低停机维护时间。
骨料工况对托辊的特殊要求
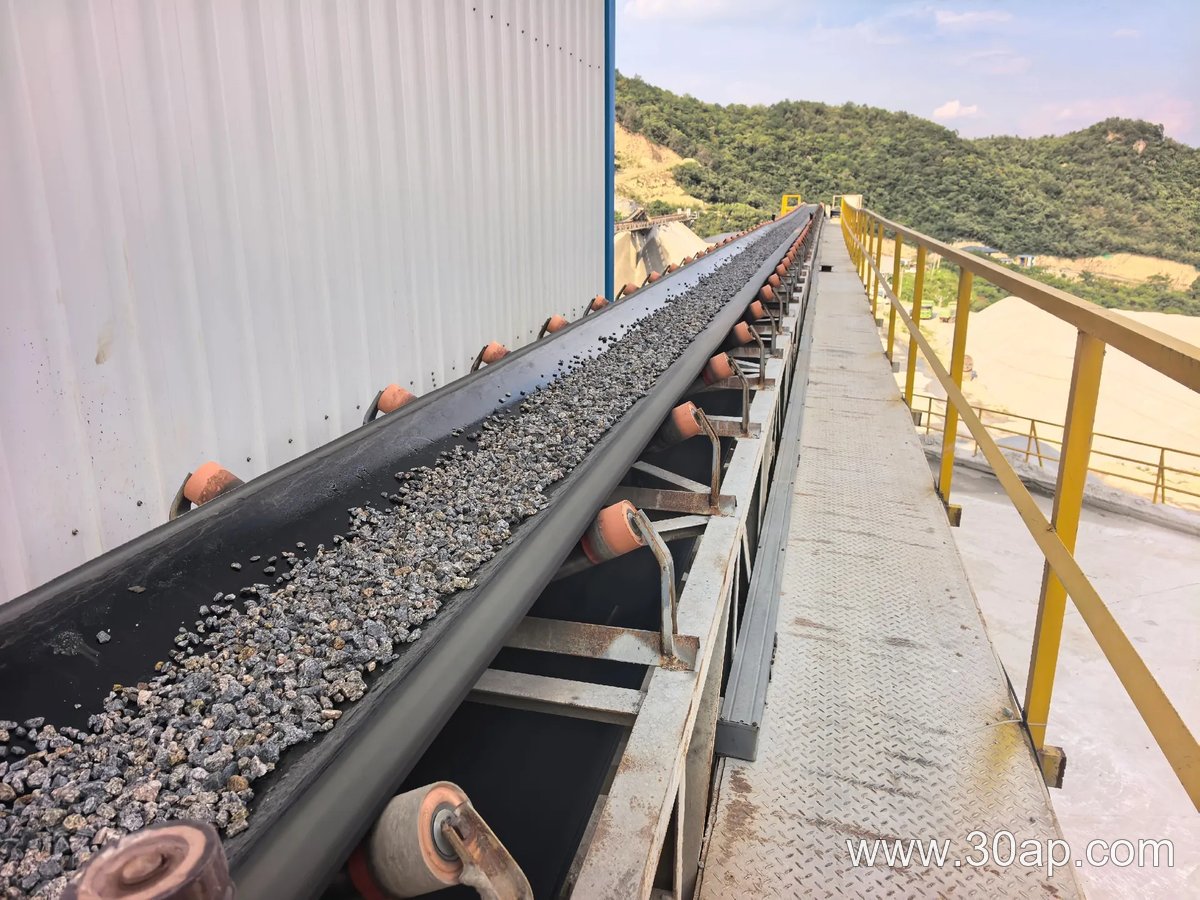
骨料输送环境通常具有高冲击、高粉尘、重载荷的特点,尤其是从破碎机出料段到振动筛之间的转运皮带。因此,托辊的钢管壁厚、轴承座密封结构以及润滑方式需针对这些工况专门设计。普通轻型托辊在长期承受大块石料冲击时,容易出现管体变形或轴承卡阻,进而引发输送带损伤。
为了适应骨料生产,建议选用厚壁钢管托辊,并采用迷宫式密封加接触式油封的双重防护结构,以阻止微细粉尘进入轴承。同时,托辊的径向跳动和旋转阻力应控制在行业标准范围内,这有助于降低整条带式输送机的运行阻力,节省电能消耗。
与输送带及支架的协同配套
骨料输送机托辊必须与所选用的输送带类型和支架结构相匹配。例如,当使用高强度的钢丝绳芯输送带或EP聚酯帆布带用于长距离、大落差输送时,需加大托辊的槽角并加密缓冲托辊布置。而对于输送含泥量较高的湿骨料,则可采用带锥形橡胶圈或螺旋叶片的“自清扫托辊”,以减少物料粘附。
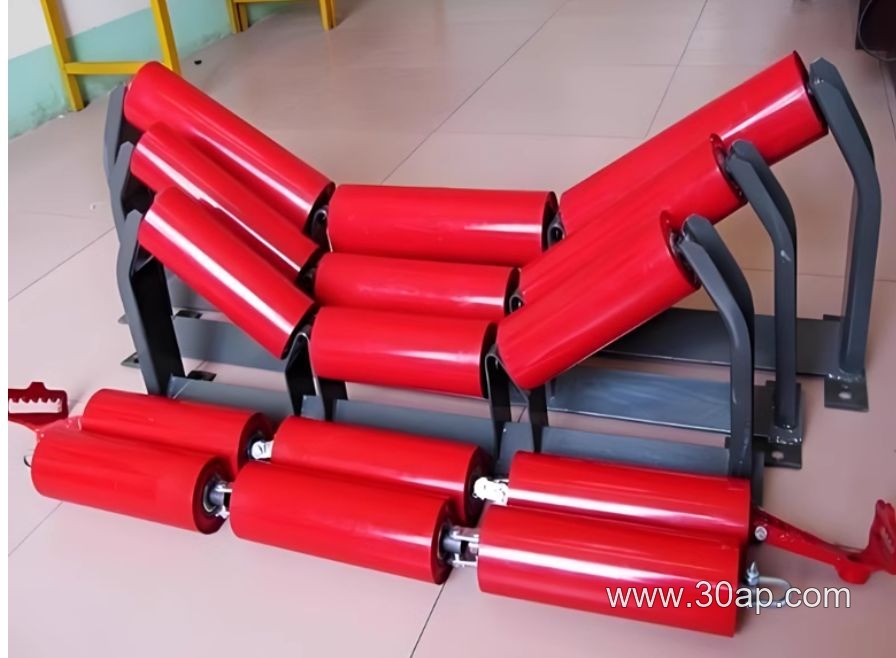
在实际配套中,前倾托辊与调心托辊的间隔设置,要结合皮带宽度与带速来计算。若使用花纹输送带或裙边隔板带进行大倾角输送,托辊的间距应适当缩短,以提供足够的支撑力,防止带体下垂或跑偏。对于耐热或阻燃输送带,托辊表面不得有尖锐毛刺,并且所有金属部件需具备良好的散热性能。
安装维护与采购建议
在安装阶段,需确保所有托辊组的中心线与输送机机架中心线重合,且每组托辊的轴向水平度误差不超过规定值。日常巡检时应重点听诊轴承运转声音、检查辊体是否被物料卡滞,并定期补注锂基润滑脂。建议每季度对高速段和重载段的托辊进行一次转动灵活性抽检。
采购时,不应只比较单价,还需综合评估托辊的壁厚、轴承品牌、密封等级以及使用寿命。对于年运行时间超过6000小时的骨料线,应优先选择知名厂家的规模化产品,其动平衡性能和同轴度更有保障。同时,要求供应商提供可替换的轴承座和轴端备件,以降低后期维护的备件库存压力。
总之,科学选配并维护好骨料输送机托辊,是保障整条输送系统高效、经济运转的核心环节之一。结合现场实际带速、物料粒径和输送距离进行定制化匹配,才能真正实现长期稳定的生产作业。