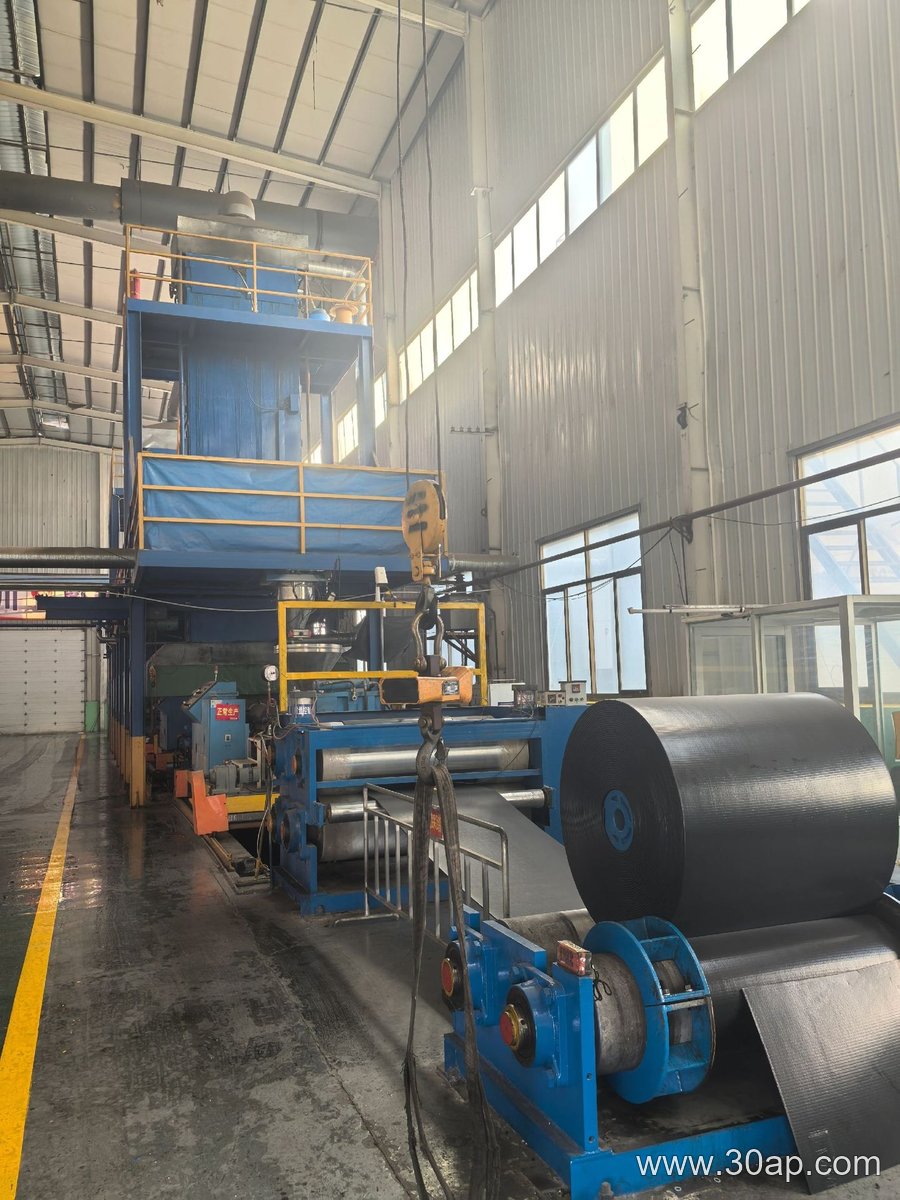
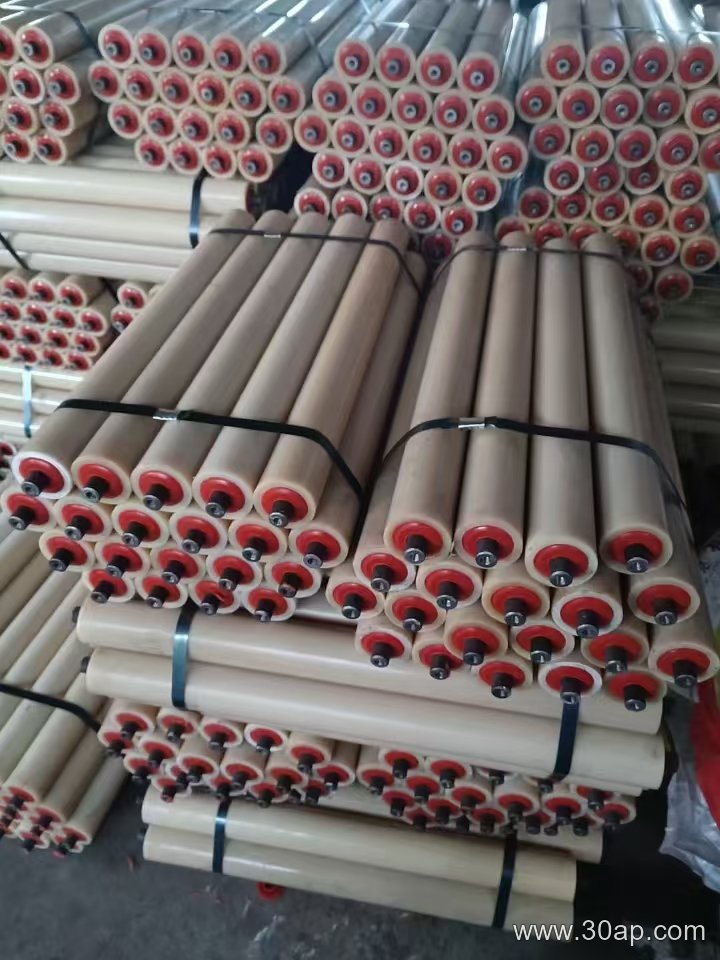
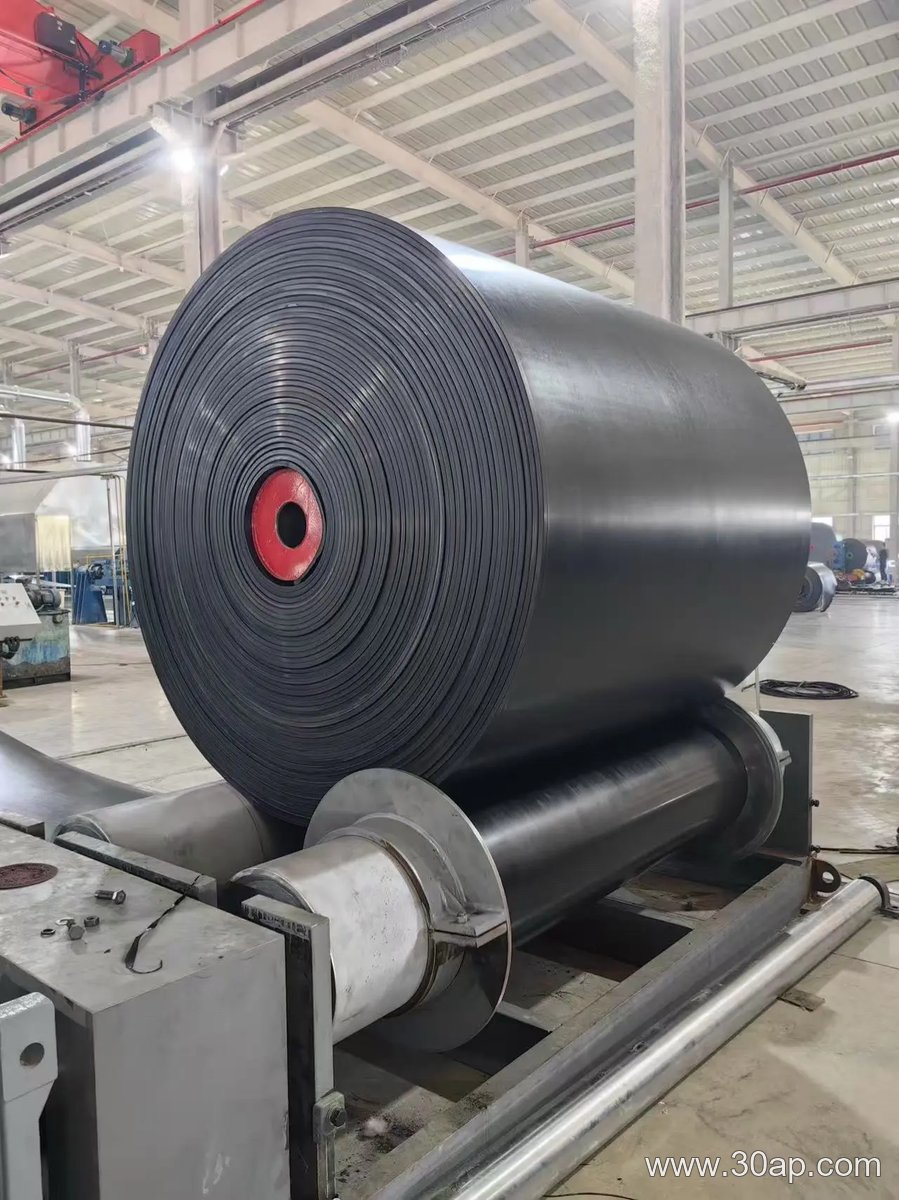
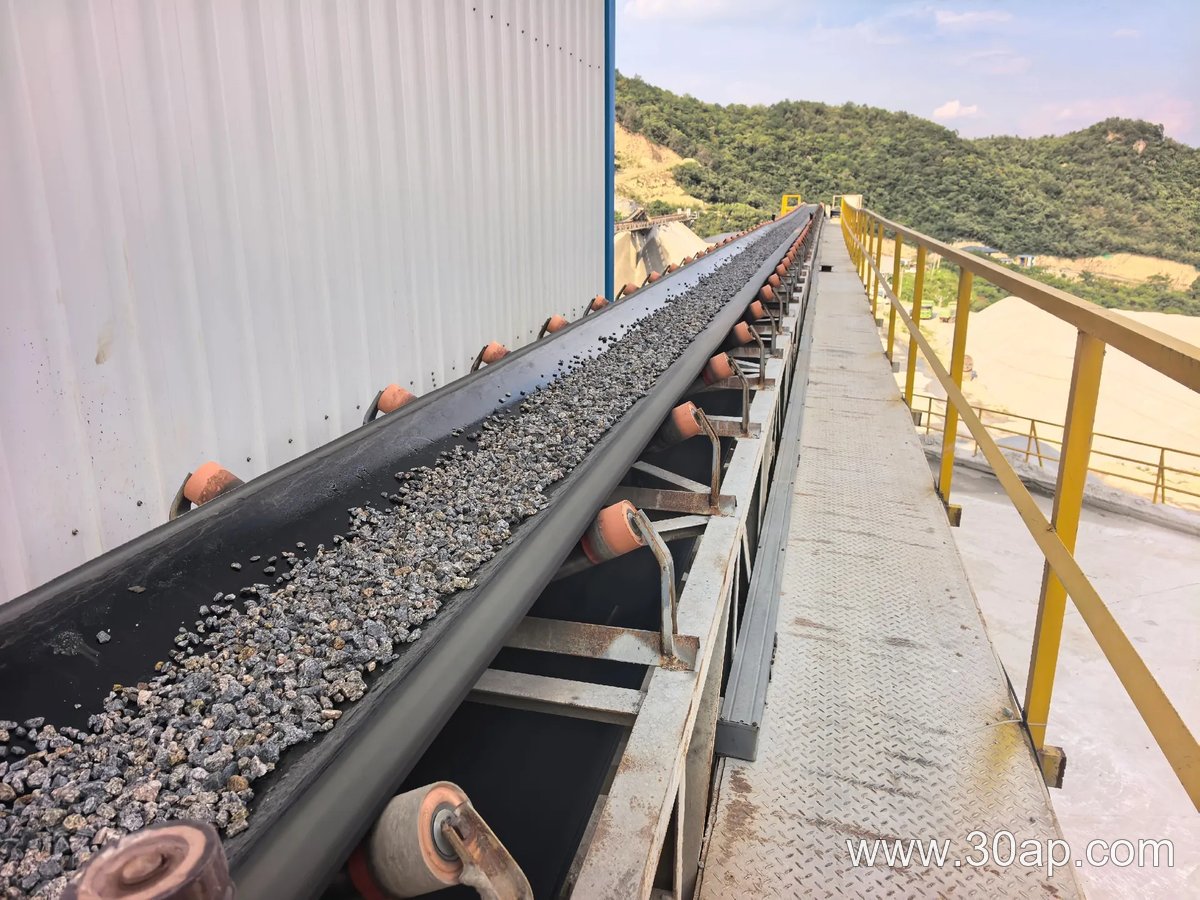
在带式输送机的整套系统中,输送机支架批发厂家的选择往往决定了产线的长期稳定性。支架作为承载输送带与物料的骨架,其材质、间距和结构形式必须与输送带的类型及工况相匹配。
支架与输送带的协同选型
不同工况对支架的要求差异显著。例如,在煤矿或采石场等重载场景中,输送带多为钢丝绳芯或耐磨橡胶带,此时需要重型缓冲支架来吸收冲击;而在化工厂或食品车间,耐油或耐热输送带则需配合防腐处理的轻型支架。支架的槽角设计也直接影响输送带的成槽性和对中效果,应与托辊组角度一致。
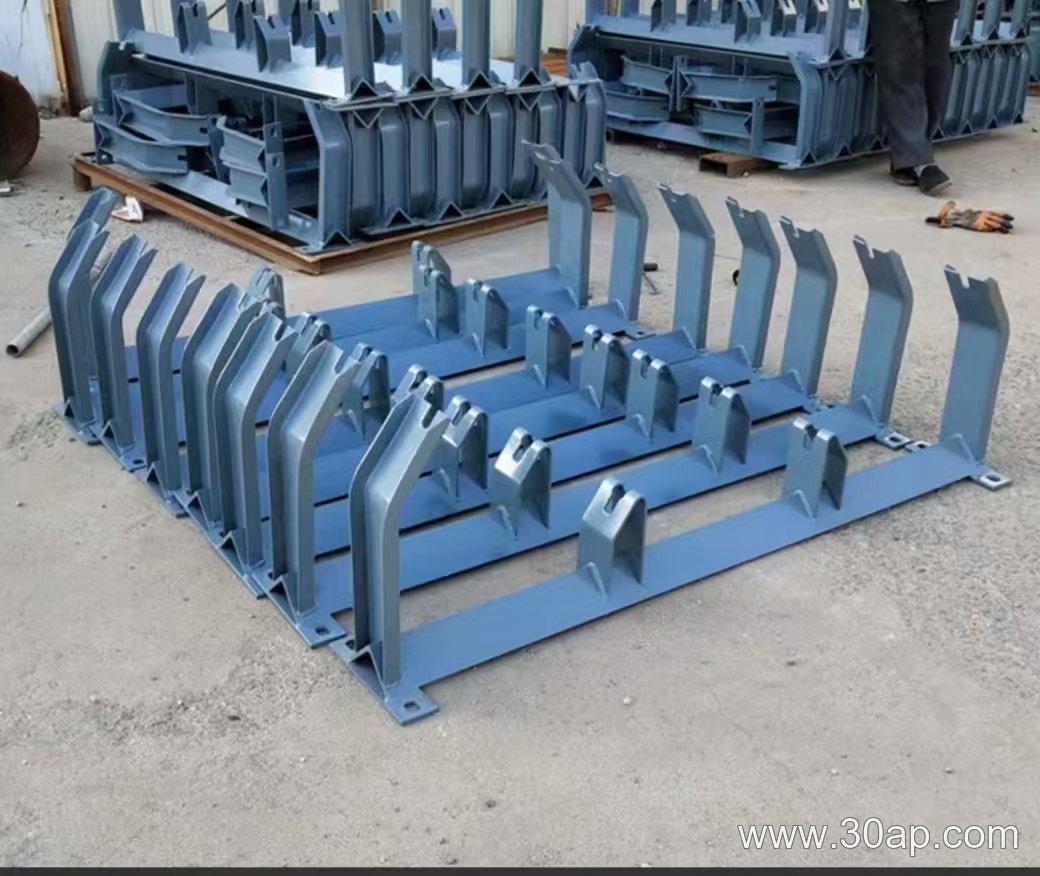
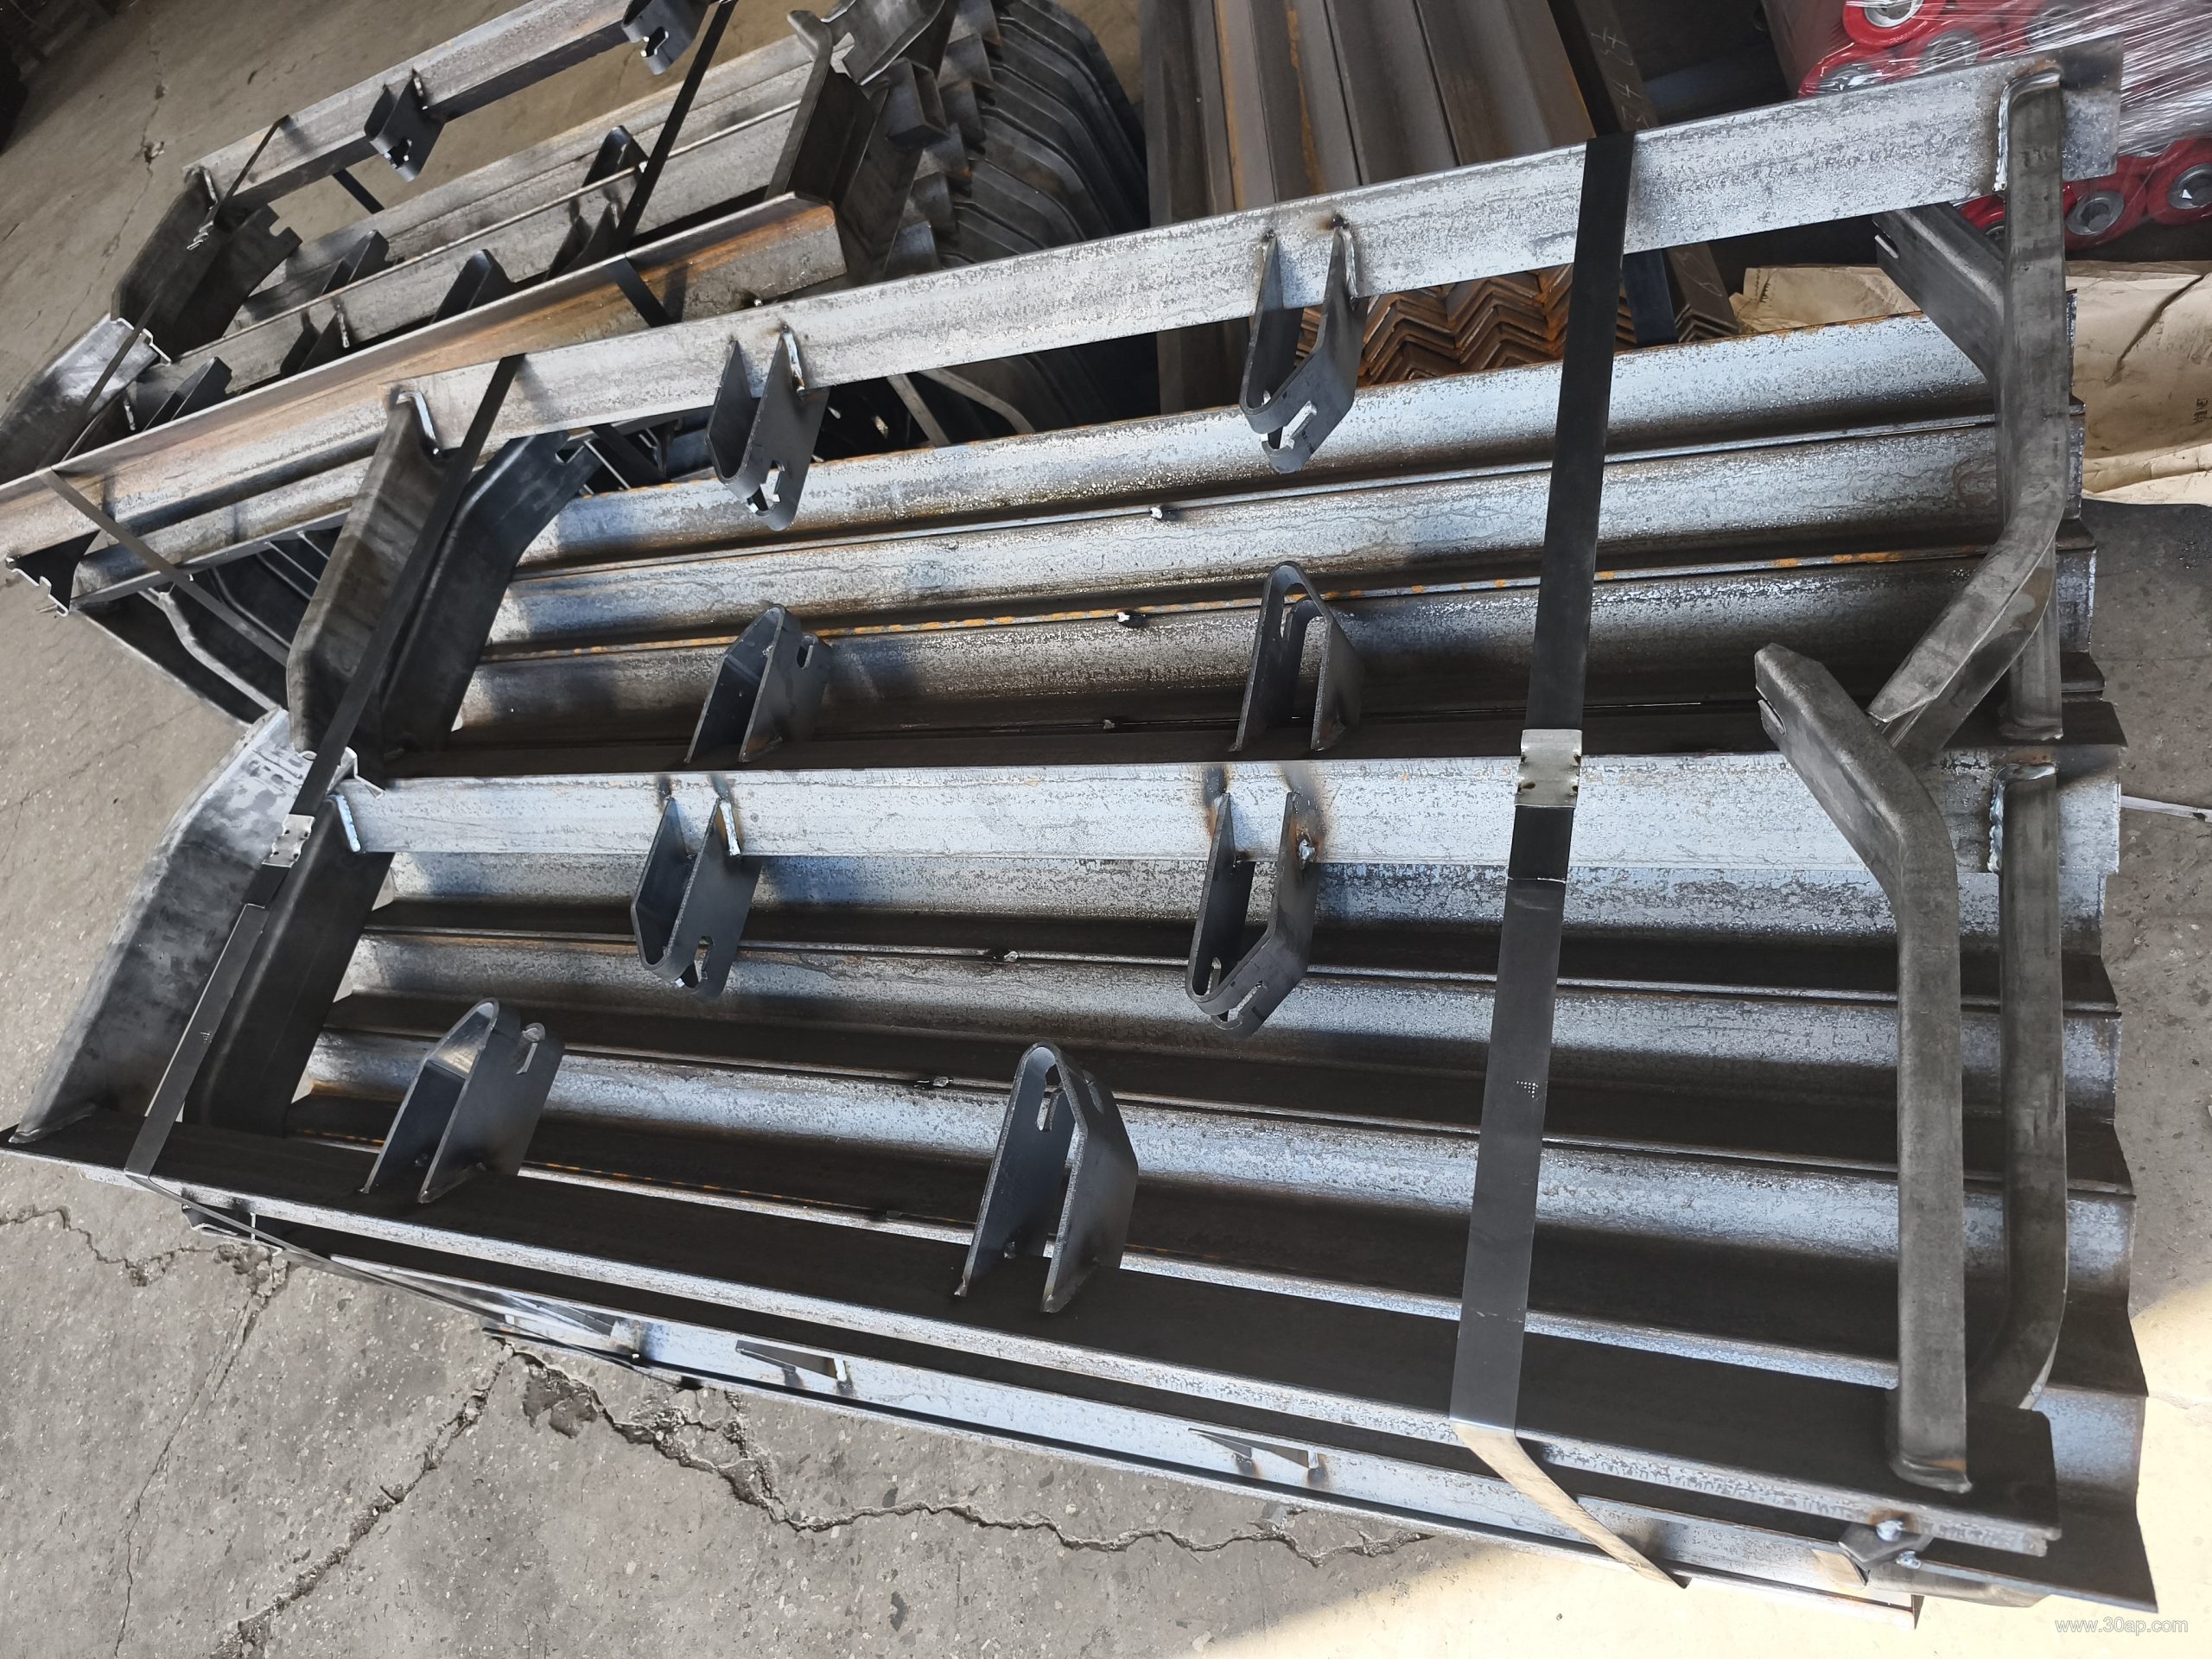
专业批发厂家不仅能提供标准型材支架,还可依据带宽(如800mm、1200mm)定制中间架、支腿及头尾架。采购时需确认支架的钢板厚度及焊接工艺,避免因强度不足导致输送带跑偏或撕裂。
结构配套与维护要点
优秀的支架系统需与滚筒、托辊形成稳定三角结构。建议选择表面热镀锌或喷塑处理的支架,以提升在潮湿或腐蚀环境中的寿命。日常维护中,应定期检查支架连接螺栓是否松动,并关注缓冲托辊区域的支架变形情况。
- 明确输送物料特性(如粒度、温度)以确定支架承载等级。
- 核对厂家是否提供安装图纸及尺寸公差认证。
- 优先选择可兼容EP、NN、花纹及波纹挡边输送带的模块化支架。
可靠的输送机支架批发厂家应能提供从设计计算到售后补件的完整服务,而非仅出售单一部件。建议实地考察其生产设备与库存型号,并要求提供样段进行应力测试。
耐酸输送带维护为何如此重要
在化工、冶金及矿山尾矿处理等场景中,输送带常接触硫酸、盐酸或酸性矿浆。若忽视耐酸输送带维护,橡胶层会因化学腐蚀而龟裂、脱层,导致骨架材料暴露,轻则影响生产连续性,重则引发安全事故。科学的维护不仅能延长胶带寿命,还能降低更换成本。
日常检查与清洁
- 每次停机后,用清水冲洗带面残留的酸性物料,避免结晶物嵌入花纹或裙边缝隙。
- 重点观察接头部位及边缘磨损,酸性渗透往往先从这些薄弱区域开始。
配套部件的协同维护
耐酸输送带需与耐腐蚀托辊、包胶滚筒及支架配合使用。若托辊锈蚀卡阻,会造成带体跑偏和局部摩擦热,加速酸蚀破坏。建议每季度检查一次托辊转动灵活性,并在滚筒表面涂覆耐酸环氧树脂涂层。
从维护反推选型:橡胶与骨架结构
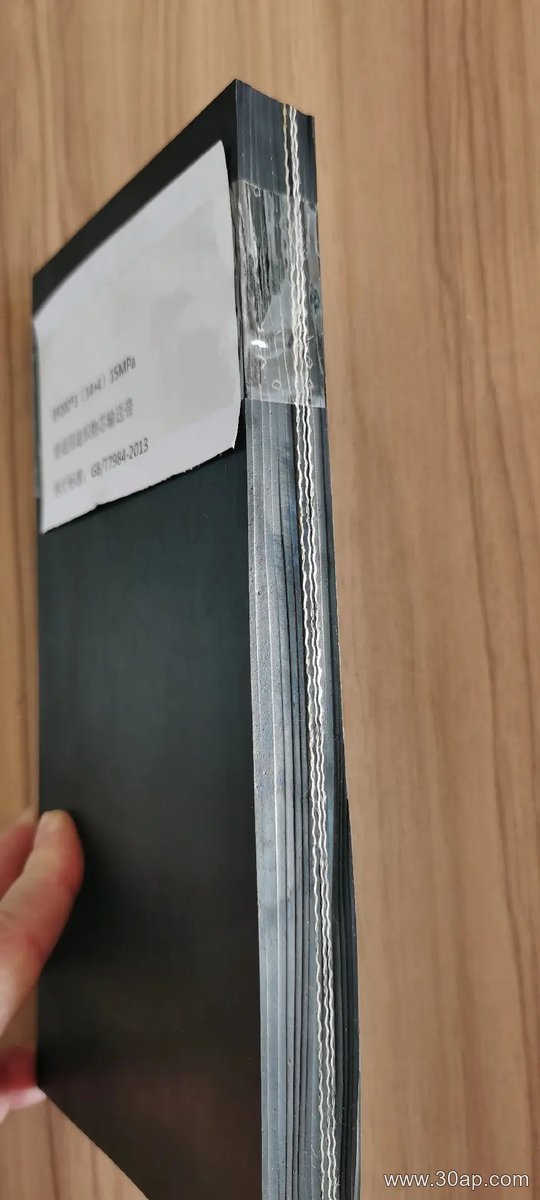
针对强酸工况,应选择丁基橡胶或氯丁橡胶覆盖层的耐酸输送带,其耐化学渗透性优于普通天然橡胶。骨架层建议采用EP(聚酯)或NN(锦纶)帆布,这两类材料在酸性环境中强度保持率高。若输送大块尖锐矿料,可选用带裙边或波纹挡边结构的带型;若需长距离密闭输送,管状耐酸带能有效减少酸雾外逸。
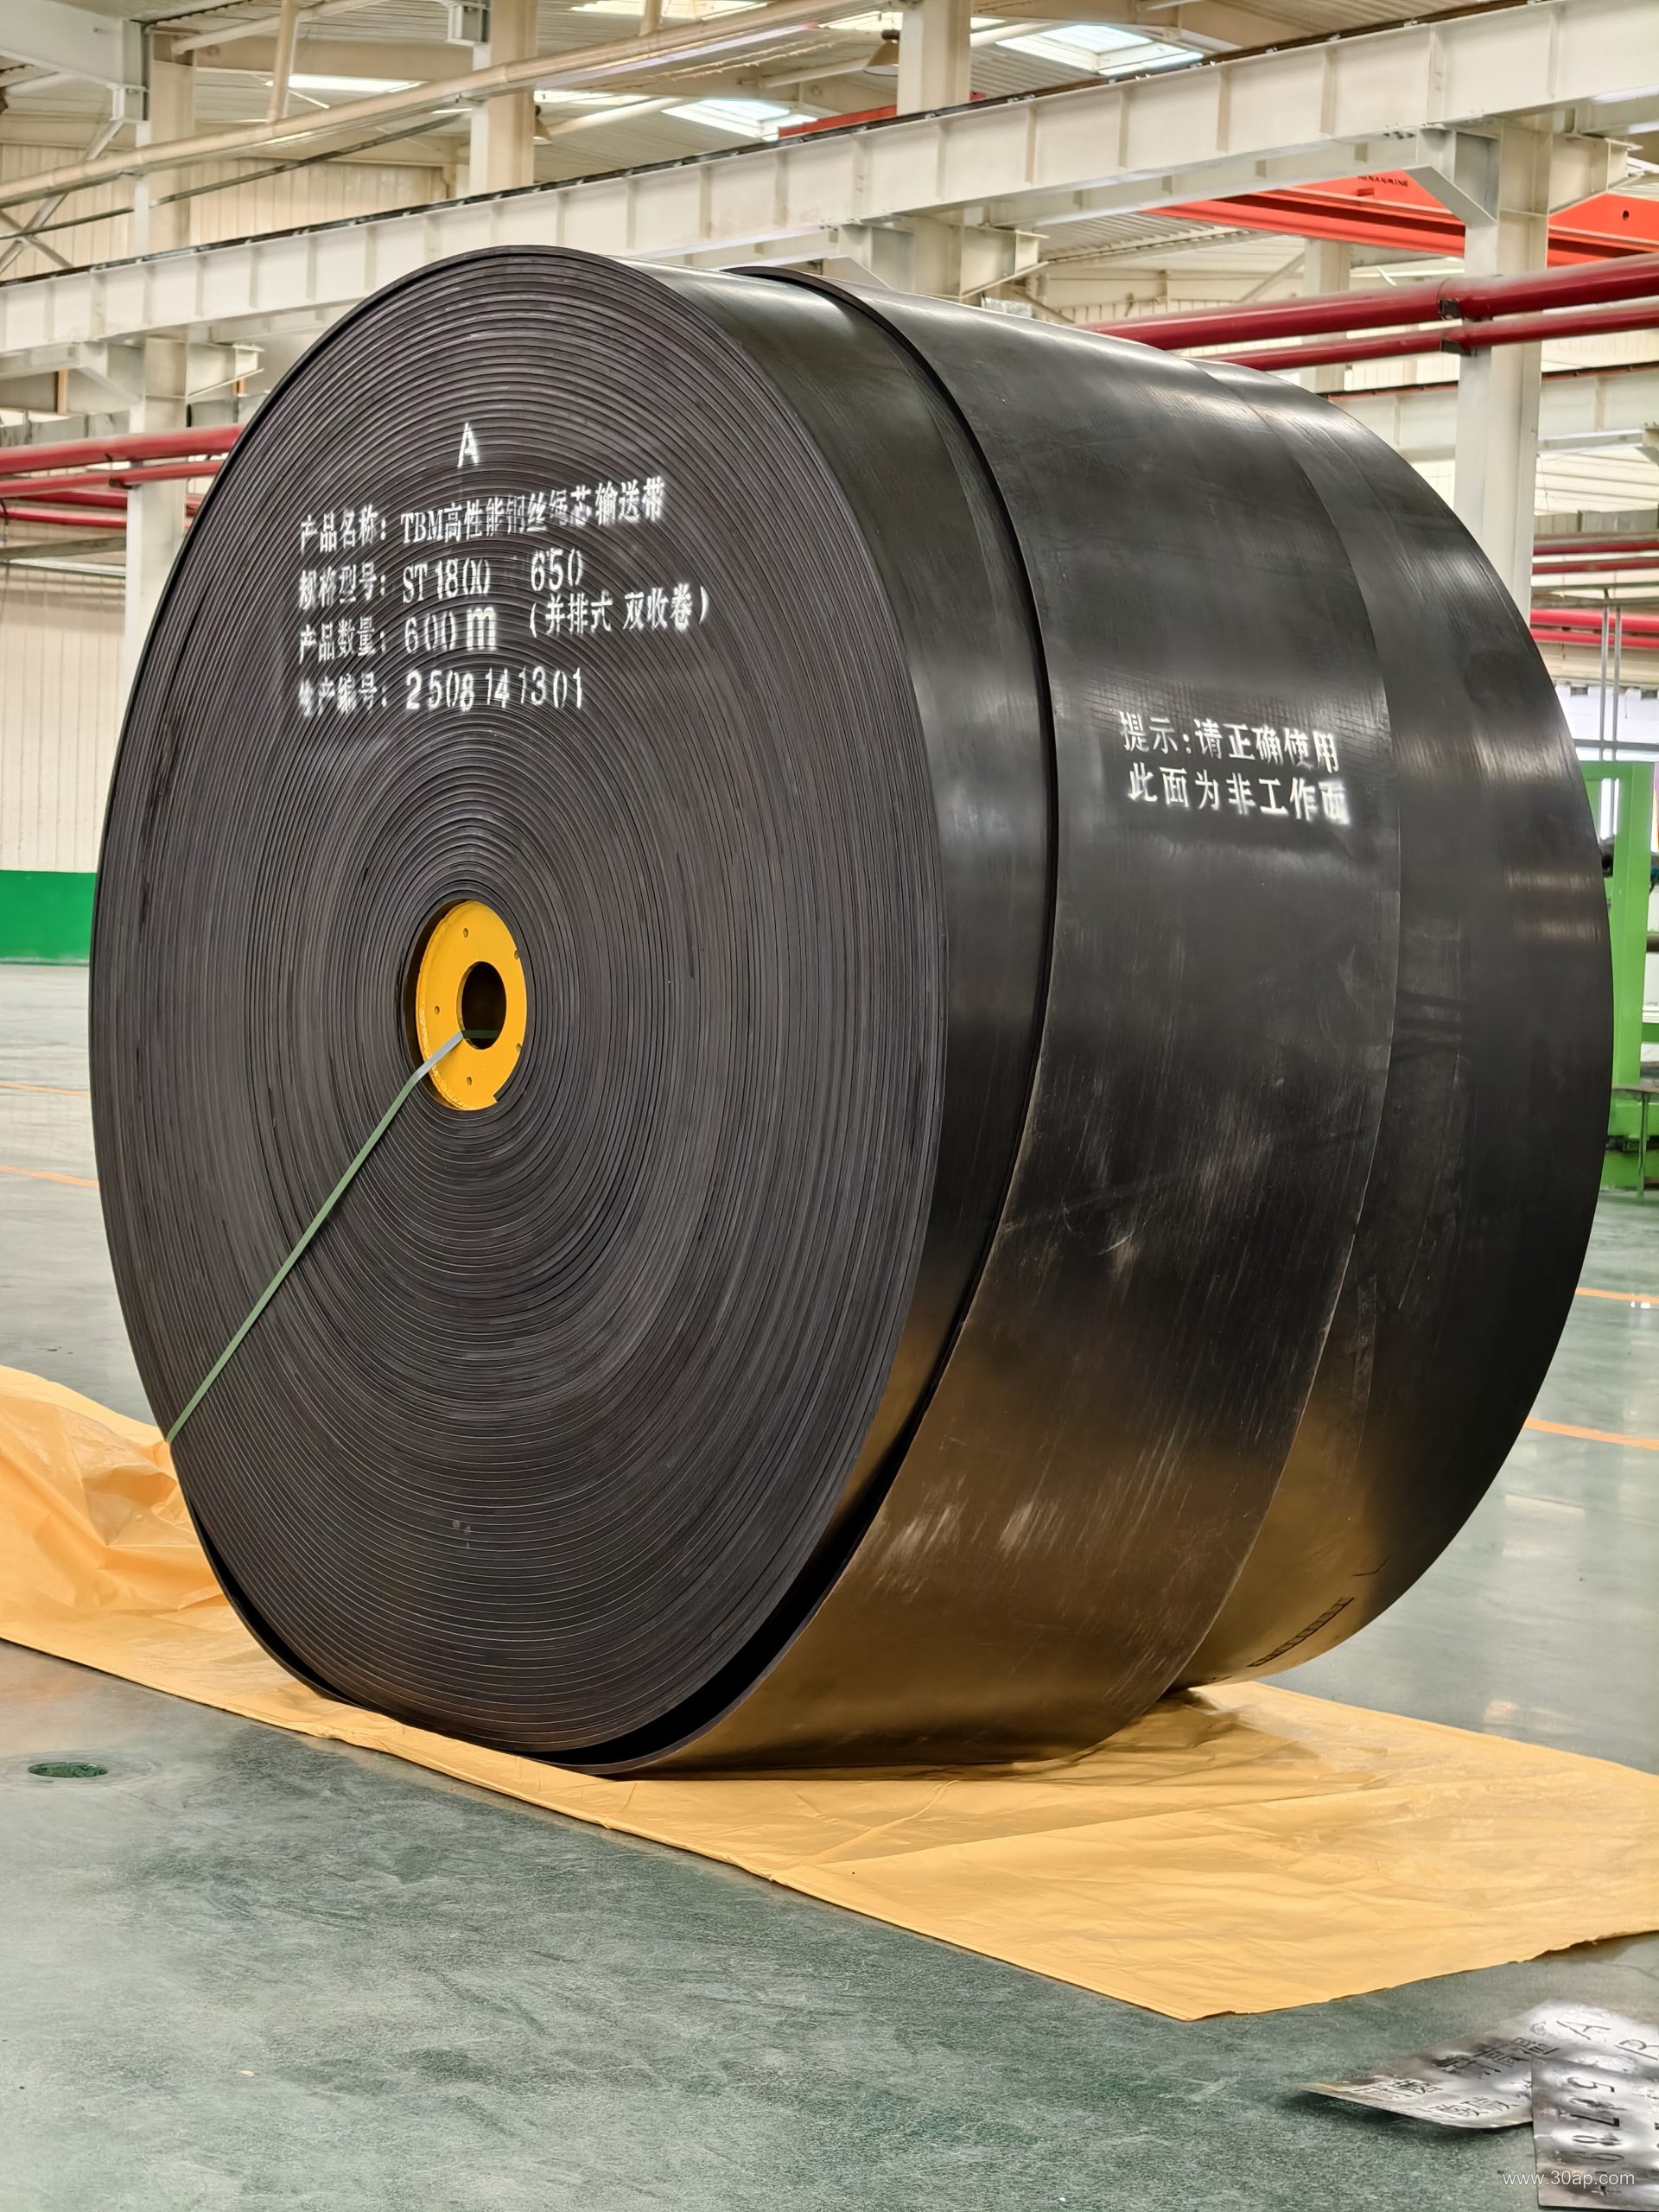
采购时,除了明确介质浓度和温度,还应向厂家索取模拟浸泡试验数据。对于采石场或破碎机后的酸性矿石输送,推荐增加覆盖胶厚度至6mm以上,并选择耐磨型配方——将“耐酸”与“耐磨”需求统一考量,避免因片面强调耐化学性而牺牲物理寿命。
最后,建议在合同中约定现场维护培训服务,让操作人员掌握应急冲洗及局部修补工艺,这才是耐酸输送带维护闭环的最后一步。
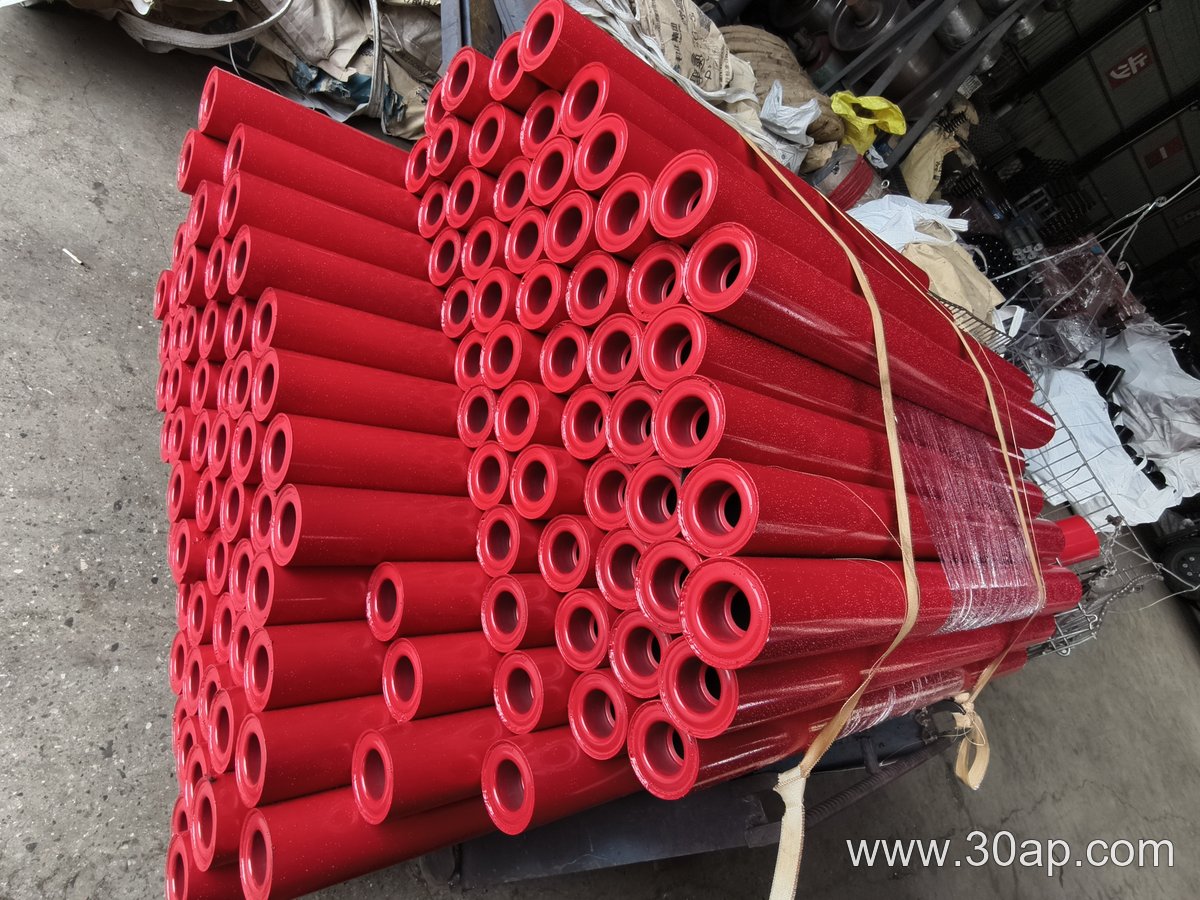
在矿山、采石场和骨料处理线的重载输送系统中,落料点的冲击是托辊损坏的首要原因。选择一家专业的防冲击托辊厂家,不仅是采购一组配件,更是为整条输送线构建第一道缓冲屏障。优质的防冲击托辊采用加深轴承座与加厚管体,内部橡胶缓冲圈能有效吸收矿石下落时的动能,保护上层橡胶输送带免受撕裂。
核心结构决定缓冲性能
衡量防冲击托辊厂家实力的关键,在于其能否针对不同工况定制缓冲间距与阻尼系数。标准间距的缓冲托辊适用于粒径均匀的砂石;而在大块岩石或重型破碎机出料端,则需要加密托辊排列并配合弹簧减震底座。采购时,应要求厂家提供基于物料落差高度(如1.5米至5米)的冲击力计算方案,而非通用型号。
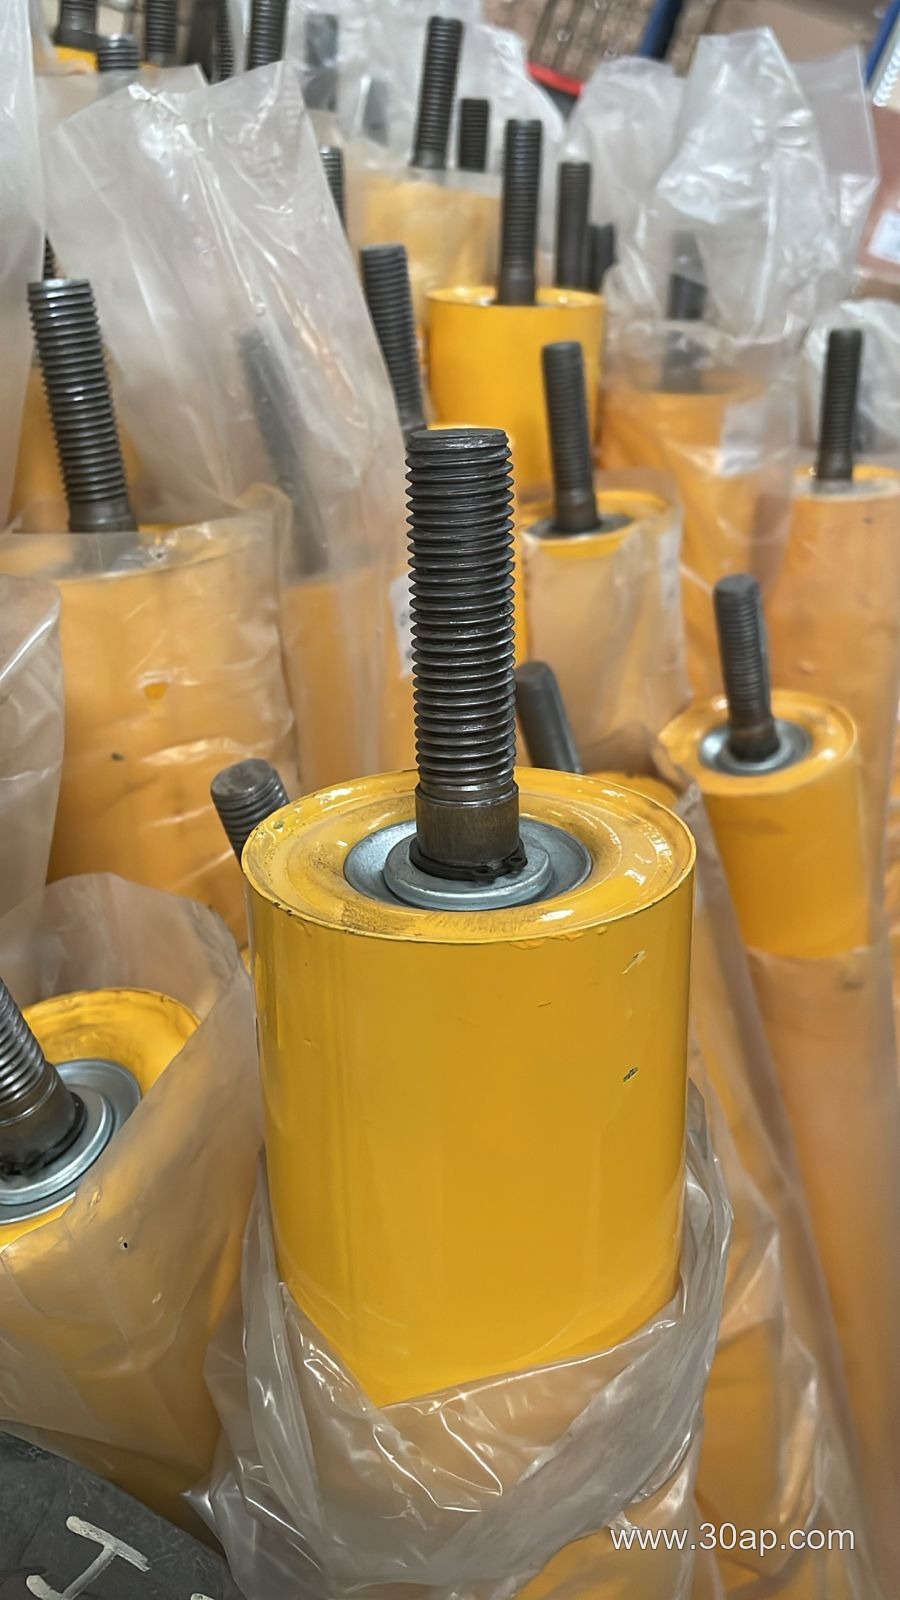
- 检查缓冲圈材质:天然橡胶优于再生胶,压缩永久变形率应低于25%;
- 确认密封等级:煤矿井下需选用迷宫+接触双重密封,防止粉尘进入轴承;
- 询问管体与轴的同轴度公差,建议≤0.5mm,否则高速运转中会加剧输送带跑偏。
与输送带及滚筒的配套逻辑
防冲击托辊并非孤立部件。当输送带为钢丝绳芯或EP帆布带时,托辊的槽角(通常35°或45°)必须与滚筒包胶面形成平滑过渡,避免在落料区产生二次冲击。对于耐热橡胶或阻燃带,托辊表面需做防静电涂层处理。另外,裙边或波纹挡边输送带在装载点对托辊两侧的径向压力更大,可优先选用迷宫式防冲击托辊组。
维护建议与采购提醒
到货后,每季度应检查缓冲圈是否出现龟裂或脱胶;当输送带出现波浪状变形时,这常常是缓冲托辊失效的早期信号。建议一次性订购同一厂家的托辊、滚筒及支架配件,以确保安装尺寸的互换性。优秀的防冲击托辊厂家能提供不同硬度(邵氏A 55~70)的缓冲圈,并支持以旧换新的回收服务——这比单纯比价更有价值。
皮带机头轮维护的核心要点
皮带机头轮作为驱动滚筒,是整条输送线的动力源,其运行状态直接影响生产效率。在矿山、采石场或骨料生产线中,头轮磨损或跑偏常导致输送带损坏,造成非计划停机。因此,头轮维护必须从日常巡检做起,重点关注轴承温度、胶面磨损及物料粘附情况。
结构配套与磨损预防
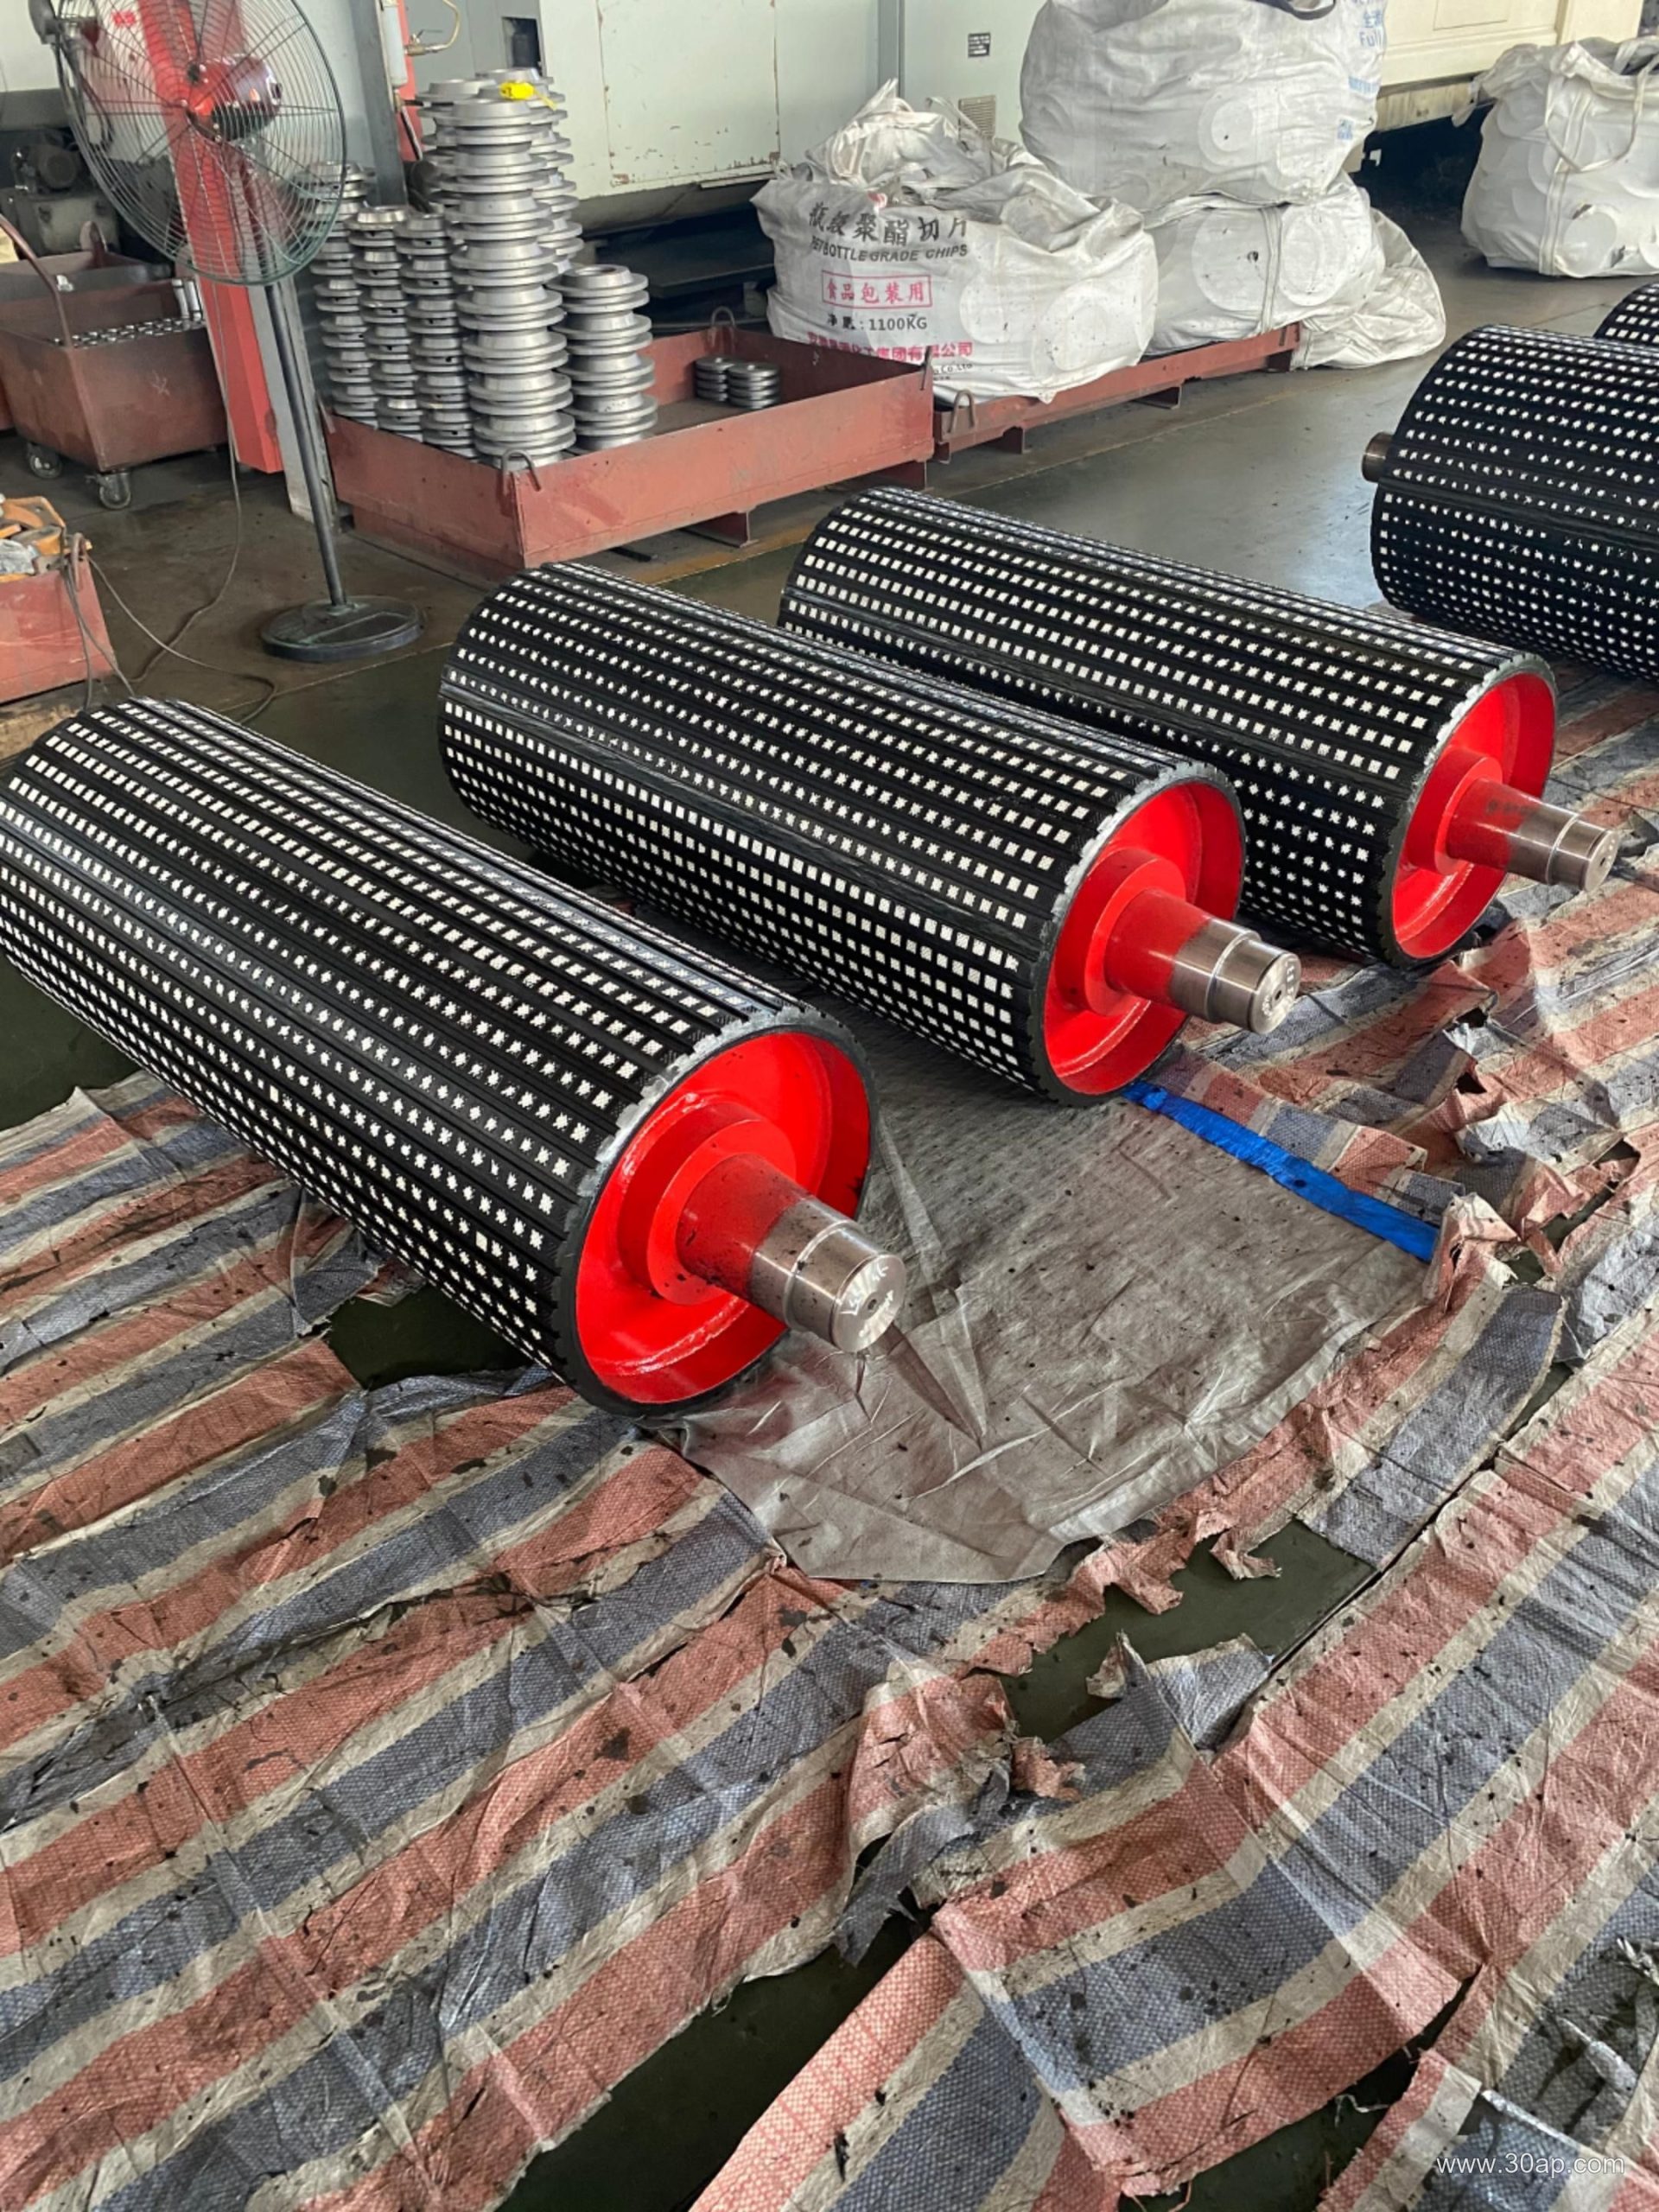
头轮与输送带、托辊、支架形成完整受力系统。若头轮表面橡胶磨损不均,会加速橡胶输送带或EP、NN、钢丝绳芯带的疲劳损伤。建议每班检查头轮包胶层,及时清理粘料,并确保张紧力适中。对于耐热、耐油或阻燃等特种带,需匹配相应的滚筒材质,避免热老化或化学腐蚀。
应用场景与维护策略
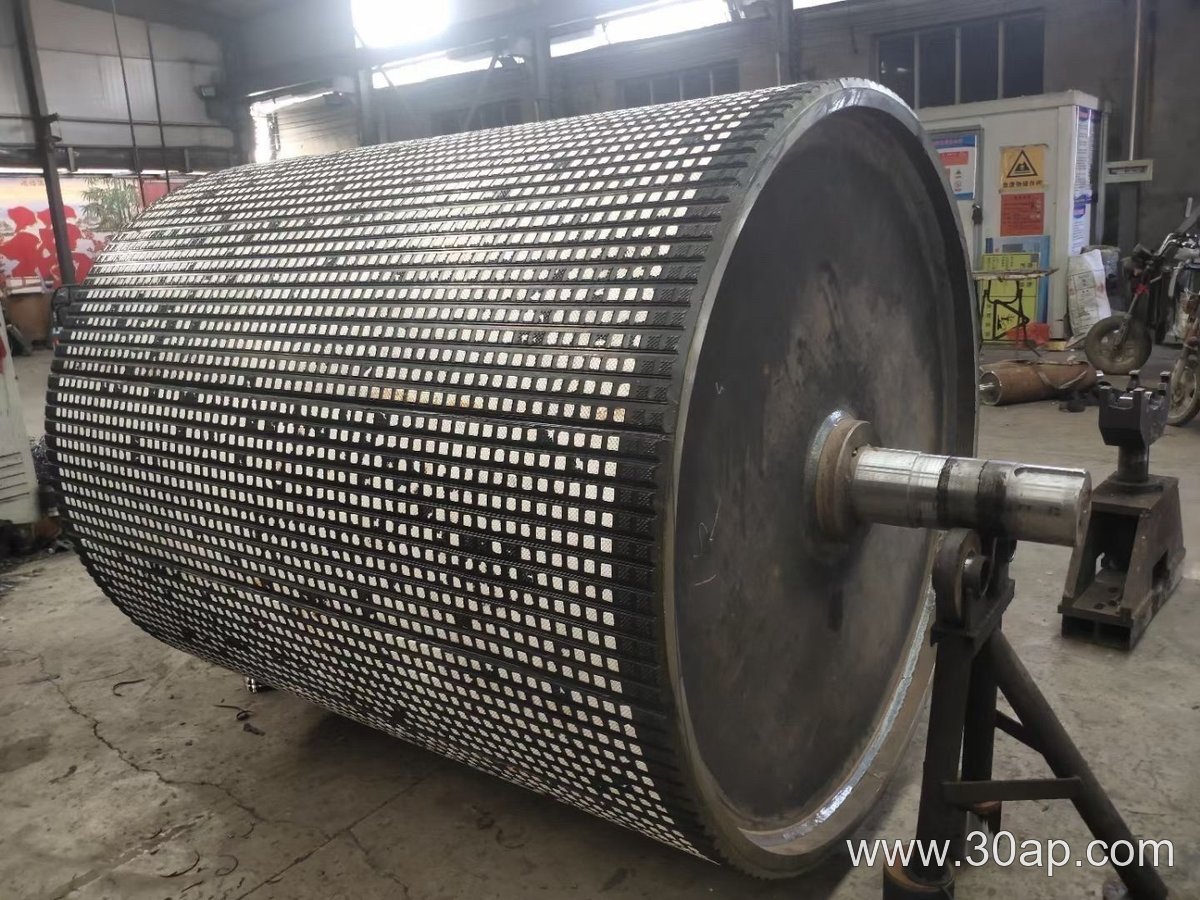
在煤矿和破碎机后段,物料冲击大,头轮易产生点蚀。此时可采用陶瓷包胶或增加防滑花纹,提升抓握力。定期校准头轮轴线与机架垂直度,防止跑偏导致裙边或波纹挡边带边缘磨损。对于管状输送机,头轮维护还需关注导向托辊的同步性。
- 每日检查头轮异响与振动,每两周测量一次轴承温度。
- 更换输送带时,同步检查头轮轴颈和胀套锁紧状态。
- 采购建议:优先选择带硫化包胶的头轮,并提供原厂动平衡报告。
科学维护能显著减少更换频率。选型时,需根据物料特性和输送距离,明确头轮直径与带速匹配,并预留耐磨余量。与可靠的托辊供应商协同设计,可提升整体运行效率,降低综合成本。